Lực đột theo chu vi cắt, lực gỡ phôi, lực máy ép cần thiết và khe hở chày–cối.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Đột lỗ, cắt hình trên tấm thép bằng máy dập. Sheet tính lực đột cần thiết, lực máy ép (kể cả lực gỡ phôi), kiểm tra máy có đủ tải và khe hở chày – cối nên mài bao nhiêu.
Hình dung đơn giản
Hãy tưởng tượng
Bấm lỗ giấy bằng cái dập lỗ văn phòng: giấy càng dày, lỗ càng to thì càng phải ấn mạnh. Kim loại bị cắt đứt theo chu vi lỗ, nên lực tỉ lệ với chu vi × chiều dày × độ bền cắt của vật liệu. Khe hở giữa chày và cối phải vừa phải: quá chặt thì mau mòn, quá rộng thì mép lỗ có bavia.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.3 lực · 0.5 ứng suất cắt · 0.6 vật liệu · 0.7 dự phòng tải
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| sh, d, a, b, Lt | Hình dạng lỗ (tròn, chữ nhật, nhập chu vi) và kích thước | mm | Bản vẽ tấm; chu vi hình phức tạp lấy từ CAD |
| n | Số chày đột cùng lúc trong một hành trình | cái | Bản vẽ khuôn |
| t, Rm | Chiều dày tấm và giới hạn bền kéo | mm, MPa | Chứng chỉ vật liệu (mill certificate); SS400 ≈ 400–510 |
| k | Hệ số tăng lực do chày cùn, chiều dày không đều | – | 1,1–1,3 |
| ks | Tỉ lệ lực gỡ phôi khỏi chày / lực đột | – | Sổ tay dập tấm (Nguyễn Mậu Đằng, Schuler): 0,05–0,10 |
| cp | Khe hở mỗi bên theo % chiều dày | – | Thép mềm 5–8 %; thép cứng, inox 8–12 %; nhôm 4–6 % |
| Fm | Lực danh nghĩa của máy ép | tấn | Nhãn máy |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
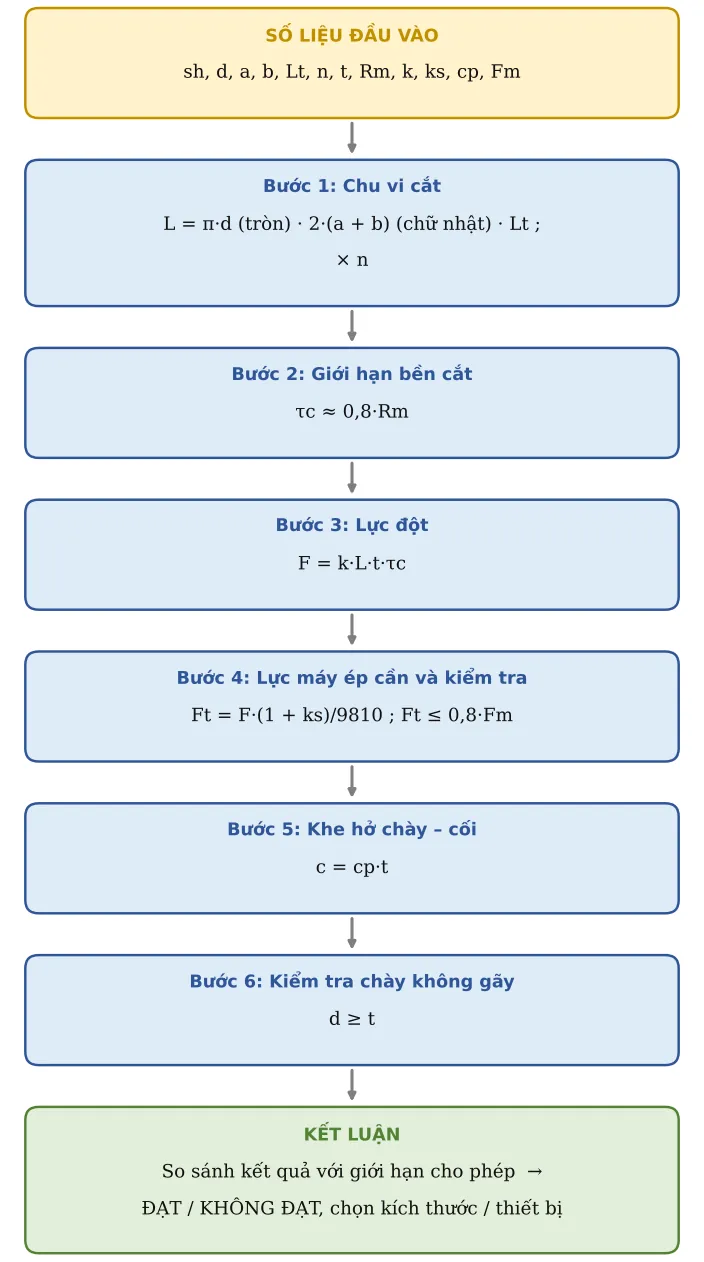
Bước 1. Chu vi cắt
Tổng chiều dài đường cắt của tất cả các chày.
L = π·d (tròn) · 2·(a + b) (chữ nhật) · Lt ; × n
Bước 2. Giới hạn bền cắt
Thép bị cắt đứt ở ứng suất khoảng 80 % giới hạn bền kéo.
τc ≈ 0,8·Rm
Bước 3. Lực đột
Diện tích bị cắt = chu vi × chiều dày, nhân độ bền cắt và hệ số tăng lực.
F = k·L·t·τc
Bước 4. Lực máy ép cần và kiểm tra
Cộng lực gỡ phôi, đổi N sang tấn (1 tấn ≈ 9 810 N). Chỉ nên dùng tối đa 80 % lực máy.
Ft = F·(1 + ks)/9810 ; Ft ≤ 0,8·Fm
Bước 5. Khe hở chày – cối
Khe hở mỗi bên tính theo chiều dày tấm.
c = cp·t
Bước 6. Kiểm tra chày không gãy
Lỗ tròn nhỏ hơn chiều dày tấm thì chày dễ gãy.
d ≥ t
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Hình dạng | sh | Lỗ tròn | ||
| 2 | Đường kính lỗ | d | 20 | mm | |
| 3 | Cạnh a | a | 40 | mm | |
| 4 | Cạnh b | b | 20 | mm | |
| 5 | Chu vi nhập tay | Lt | 100 | mm | |
| 6 | Số chày đột cùng lúc | n | 1 | ||
| 7 | Chiều dày tấm | t | 3 | mm | |
| 8 | Giới hạn bền vật liệu | Rm | 400 | MPa | |
| 9 | Hệ số tăng lực (dao cùn, không đều) | k | 1,2 | 1,1–1,3 | |
| 10 | Lực gỡ phôi / lực đột | ks | 7 % | 0,05–0,10 | |
| 11 | Khe hở mỗi bên theo % t | cp | 8 % | Thép mềm 5–8 %; thép cứng, inox 8–12 %; nhôm 4–6 % | |
| 12 | Lực danh nghĩa máy ép | Fm | 40 | tấn |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 13 | Chu vi cắt | L | 62,83 | mm | |
| 14 | Giới hạn bền cắt | tc | 320 | MPa | τc ≈ 0,8·Rm |
| 15 | LỰC ĐỘT | F | 72 382 | N | F = k·L·t·τc |
| 16 | Lực máy ép cần (gồm gỡ phôi) | Ft | 7,89 | tấn | |
| 17 | Lực cần ≤ 80 % lực máy | Kiểm tra | ĐẠT | ||
| 18 | Khe hở mỗi bên | c | 0,24 | mm | |
| 19 | Lỗ tròn: d ≥ t (chày không gãy) | Kiểm tra | ĐẠT |
Bước C – Kết luận ví dụ
Kết quả chính: LỰC ĐỘT = 72 382 N; Lực máy ép cần (gồm gỡ phôi) = 7,89 tấn.
Kiểm tra: Lực cần ≤ 80 % lực máy: ĐẠT; Lỗ tròn: d ≥ t (chày không gãy): ĐẠT.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Khe hở cộng vào kích thước cối khi đột lỗ (lỗ theo chày), cộng vào chày khi cắt hình (sản phẩm theo cối).
- Nếu KHÔNG ĐẠT lực máy: vát lưỡi chày (cắt nghiêng) hoặc bố trí chày dài ngắn khác nhau để các chày không cắt cùng lúc.
- Bavia lớn là dấu hiệu khe hở sai hoặc chày cùn; đưa chiều cao bavia vào kế hoạch kiểm soát với tần suất kiểm tra theo số nhát dập.