Sai số chuẩn theo sơ đồ định vị, cộng với sai số kẹp chặt và sai số đồ gá → sai số gá đặt, so với dung sai kích thước cần đạt.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Khi gá phôi lên đồ gá để phay, khoan hay hàn, phôi không bao giờ nằm đúng tuyệt đối một chỗ. Bài toán tính xem vị trí phôi có thể lệch bao nhiêu (sai số gá đặt) do cách định vị, do lực kẹp và do bản thân đồ gá, rồi kiểm tra cộng thêm sai số của máy thì kích thước làm ra còn nằm trong dung sai bản vẽ không.
Hình dung đơn giản
Hãy tưởng tượng
Đặt một cây bút chì tròn vào rãnh chữ V của một thanh gỗ. Bút to thì nằm cao, bút nhỏ thì tụt xuống thấp: tâm bút nhảy lên xuống theo đường kính dù ta không làm gì sai. Đó là sai số chuẩn. Thêm vào đó, lúc kẹp phôi bị ép lún một chút (sai số kẹp), và đồ gá cũng không được chế tạo hoàn hảo (sai số đồ gá). Ba cái lệch nhỏ đó gộp lại thành sai số gá đặt.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.16 thống kê (cộng bình phương) · 0.17 dung sai
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| cs | Sơ đồ định vị: mặt phẳng trùng chuẩn / không trùng chuẩn, chốt trụ – lỗ, khối V (kích thước tới tâm, tới đường sinh dưới, tới đường sinh trên) | – | Chọn theo bản vẽ nguyên công: kích thước cần đạt đo từ đâu |
| dl | Dung sai của kích thước liên kết giữa mặt định vị và mặt gốc kích thước (trường hợp chuẩn không trùng) | mm | Bản vẽ chi tiết hoặc phiếu nguyên công trước |
| Dmax, dmin | Đường kính lỗ lớn nhất của phôi và chốt định vị nhỏ nhất | mm | Bản vẽ phôi và bản vẽ chốt (ví dụ lỗ Ø20H7 → Dmax = 20,021; chốt Ø20g6 → dmin = 19,980; tra sai lệch giới hạn theo ISO 286-2) |
| δd, α | Dung sai đường kính trục đặt trên khối V; góc khối V | mm, ° | Bản vẽ phôi; khối V tiêu chuẩn 90° |
| εk | Sai số kẹp chặt: phôi bị lún, xê dịch khi kẹp | mm | Kinh nghiệm: kẹp cơ khí ổn định, lực kẹp vuông góc mặt tì 0,005–0,02; tra chính xác theo sổ tay đồ gá (phụ thuộc loại mặt tì, độ nhám và lực kẹp). Nếu lực kẹp vuông góc với kích thước cần đạt thì εk theo phương kích thước ≈ 0 |
| εđg | Sai số đồ gá: chế tạo + lắp lên máy + mòn chốt/phiến tì | mm | Bản vẽ đồ gá, biên bản kiểm tra đồ gá định kỳ |
| δ | Dung sai kích thước cần đạt ở nguyên công này | mm | Bản vẽ sản phẩm |
| ω | Sai số của chính phương pháp gia công (máy, dao, biến dạng nhiệt) | mm | Sổ tay công nghệ: phay tinh 0,02–0,05; hoặc từ số liệu Cpk của máy |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
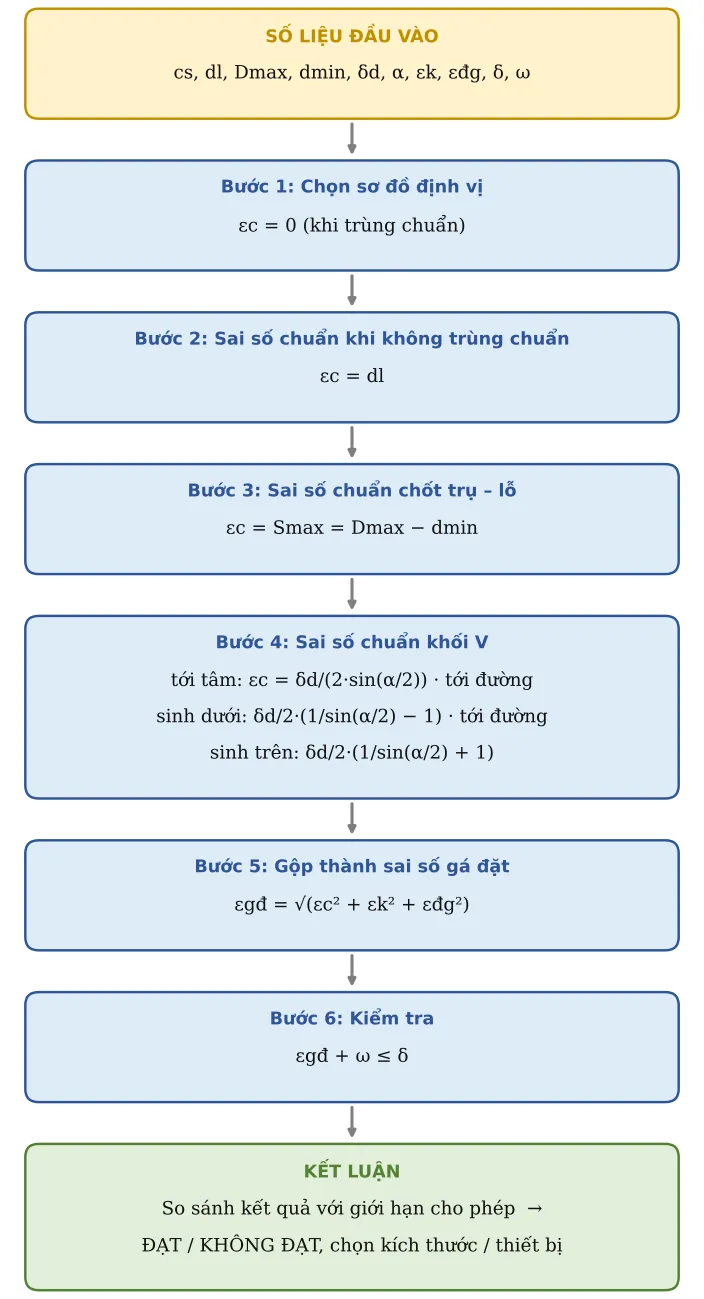
Bước 1. Chọn sơ đồ định vị
Sơ đồ quyết định sai số chuẩn. Nếu mặt tì cũng chính là mặt gốc đo kích thước (chuẩn định vị trùng chuẩn kích thước) thì không có sai số chuẩn.
εc = 0 (khi trùng chuẩn)
Bước 2. Sai số chuẩn khi không trùng chuẩn
Phôi tì vào mặt A nhưng kích thước lại đo từ mặt B; khoảng cách A–B tự nó đã dao động trong dung sai dl, nên toàn bộ dao động đó chuyển sang kích thước cần đạt.
εc = dl
Bước 3. Sai số chuẩn chốt trụ – lỗ
Lỗ lớn hơn chốt nên phôi có thể xê dịch trong khe hở. Khe hở lớn nhất xảy ra khi lỗ to nhất và chốt nhỏ nhất.
εc = Smax = Dmax − dmin
Bước 4. Sai số chuẩn khối V
Trục to nhỏ khác nhau thì tâm nhô lên tụt xuống. Lượng nhảy phụ thuộc kích thước đo tới tâm hay tới mép dưới/mép trên của trục.
tới tâm: εc = δd/(2·sin(α/2)) · tới đường sinh dưới: δd/2·(1/sin(α/2) − 1) · tới đường sinh trên: δd/2·(1/sin(α/2) + 1)
Các công thức trên cho kích thước thẳng đứng, đo dọc mặt phẳng đối xứng của khối V. Hệ số nhân với δd cho các góc V thông dụng ở Bảng 1.
Bảng 1 – Hệ số sai số chuẩn khối V (εc = hệ số × δd)
| Góc khối V α | Tới tâm | Tới đường sinh dưới | Tới đường sinh trên |
|---|---|---|---|
| 60° | 1,000 | 0,500 | 1,500 |
| 90° | 0,707 | 0,207 | 1,207 |
| 120° | 0,577 | 0,077 | 1,077 |
Bước 5. Gộp thành sai số gá đặt
Ba sai số độc lập, hiếm khi cùng lúc lớn nhất, nên cộng theo kiểu bình phương rồi khai căn (xem 0.16).
εgđ = √(εc² + εk² + εđg²)
Bước 6. Kiểm tra
Sai số gá đặt cộng sai số phương pháp gia công phải nhỏ hơn hoặc bằng dung sai cần đạt.
εgđ + ω ≤ δ
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Sơ đồ định vị | cs | Khối V – kích thước tới tâm | ||
| 2 | Dung sai kích thước liên kết (TH2) | dl | 0,05 | mm | |
| 3 | Lỗ lớn nhất (TH3) | Dmax | 20,02 | mm | |
| 4 | Chốt nhỏ nhất (TH3) | dmin | 19,98 | mm | |
| 5 | Dung sai đường kính trục định vị (khối V) | δd | 0,05 | mm | |
| 6 | Góc khối V | α | 90 | ° | |
| 7 | Sai số kẹp chặt εk | ek | 0,01 | mm | Kẹp cơ khí ổn định 0,005–0,02 |
| 8 | Sai số đồ gá εđg (chế tạo + lắp + mòn) | edg | 0,01 | mm | |
| 9 | Dung sai kích thước cần đạt | δ | 0,1 | mm | |
| 10 | Sai số phương pháp gia công | ω | 0,04 | mm | Phay tinh 0,02–0,05 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 11 | SAI SỐ CHUẨN | εc | 0,0354 | mm | 0 · δ liên kết · Smax = Dmax − dmin · δd/(2sin(α/2)) · δd/2(1/sin(α/2) − 1) · δd/2(1/sin(α/2) + 1) |
| 12 | SAI SỐ GÁ ĐẶT | εgđ | 0,0381 | mm | εgđ = √(εc² + εk² + εđg²) |
| 13 | εgđ + ω ≤ δ | Kiểm tra | ĐẠT |
Bước C – Kết luận ví dụ
Kết quả chính: SAI SỐ CHUẨN = 0,0354 mm; SAI SỐ GÁ ĐẶT = 0,0381 mm.
Kiểm tra: εgđ + ω ≤ δ: ĐẠT.
Diễn giải: εc = 0,05/(2·sin45°) = 0,0354 mm; εgđ = √(0,0354² + 0,01² + 0,01²) = 0,0381 mm; εgđ + ω = 0,0381 + 0,04 = 0,078 mm ≤ δ = 0,10 mm → ĐẠT, còn dư 0,022 mm. Quyết định: dùng được khối V 90° với kích thước ghi tới tâm. Nếu đổi sang ghi kích thước tới đường sinh dưới thì εc chỉ còn 0,207·0,05 = 0,010 mm. Cộng số học εgđ + ω là cách kiểm tra thiên về an toàn.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Cách tốt nhất để giảm sai số chuẩn là chọn mặt định vị trùng với mặt gốc ghi kích thước trên bản vẽ (nguyên tắc trùng chuẩn).
- Nếu KHÔNG ĐẠT: đổi sơ đồ định vị, dùng chốt có dung sai chặt hơn hoặc chốt trám/chốt côn tự định tâm, khối V góc lớn hơn khi đo tới đường sinh dưới, hoặc chuyển sang máy chính xác hơn (giảm ω).
- Với đồ gá hàn robot: sai số gá đặt phải nhỏ hơn dung sai bám đường hàn của robot (lấy theo khuyến nghị của hãng robot và WPS; thực hành hay dùng khoảng ±0,5 mm tại vị trí mỏ hàn); nếu lớn hơn phải dùng cảm biến dò mối (touch sensing).
- Theo IATF 16949, đồ gá là “công cụ sản xuất đặc biệt”: phải có mã số, kế hoạch kiểm tra định kỳ chốt/phiến tì và đưa vào kế hoạch kiểm soát (control plan) khi kích thước liên quan là đặc tính đặc biệt.
- Lỗi hay gặp: lấy dung sai lỗ và chốt theo danh nghĩa thay vì theo giới hạn (phải dùng lỗ lớn nhất, chốt nhỏ nhất).
Căn cứ và tài liệu tham khảo
- Trần Văn Địch, Lê Văn Tiến – giáo trình Đồ gá, chương định vị và sai số gá đặt – sai số chuẩn theo sơ đồ định vị (mặt phẳng, chốt – lỗ, khối V), εgđ = √(εc² + εk² + εđg²), điều kiện εgđ + ω ≤ δ.
- Trần Văn Địch – Sổ tay và Atlas đồ gá – số liệu sai số kẹp chặt εk theo loại mặt tì và sai số đồ gá.
- ISO 286-2:2010 – sai lệch giới hạn lỗ H7 (Ø20: 0/+0,021) và trục g6 (Ø20: −0,007/−0,020) dùng cho Dmax, dmin.
- IATF 16949:2016 – yêu cầu quản lý dụng cụ, đồ gá sản xuất và kế hoạch kiểm soát.