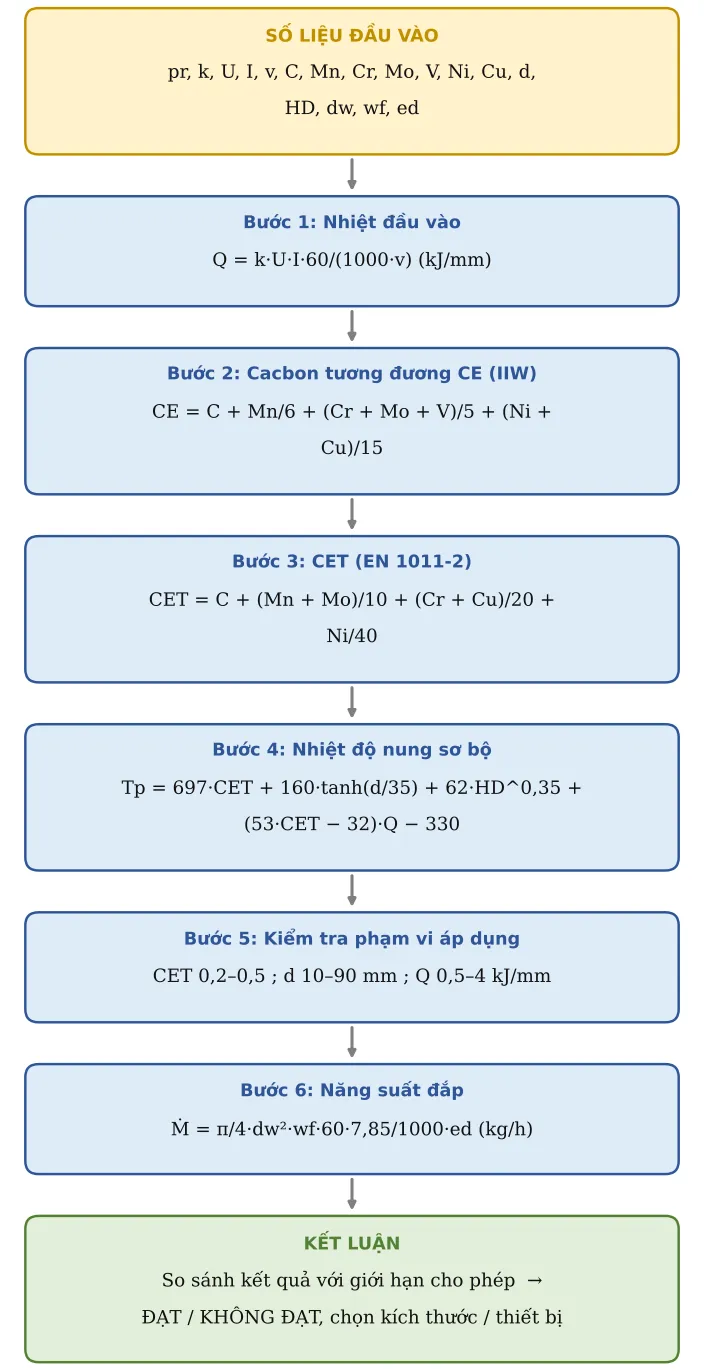
Nhiệt lượng đầu vào theo dòng, áp, tốc độ hàn; tính hàn được qua CE; nhiệt độ nung sơ bộ tránh nứt nguội; năng suất đắp theo tốc độ cấp dây (hàn robot).
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Với dây chuyền hàn robot, chương trình hàn (dòng, áp, tốc độ) quyết định chất lượng và năng suất. Công cụ tính ở đầu trang tính nhiệt lượng đầu vào, đánh giá tính hàn của thép qua cacbon tương đương CE và CET, nhiệt độ nung sơ bộ để tránh nứt nguội theo EN 1011-2, và năng suất đắp (kg dây/giờ) theo tốc độ cấp dây.
Hình dung đơn giản
Hãy tưởng tượng
Hàn giống rót nước nóng lên tấm thép. Dòng và áp càng lớn, mỏ hàn đi càng chậm thì càng nhiều nhiệt dồn vào mỗi mm. Thép nhiều cacbon giống thủy tinh: nguội nhanh dễ nứt. Nung nóng trước giúp mối hàn nguội chậm hơn, không bị giòn nứt.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.2 đơn vị · 0.6 vật liệu · 0.12 năng lượng, công suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| pr, k | Phương pháp hàn và hiệu suất nhiệt | – | EN 1011-1: MAG/MIG 0,8; SAW 1,0; TIG 0,6; que hàn 0,8 – xem Bảng 1 |
| U, I, v | Điện áp, dòng hàn, tốc độ hàn | V, A, mm/ph | Chương trình robot / WPS (đặc tả quy trình hàn) theo ISO 15609-1 |
| C, Mn, Cr, Mo, V, Ni, Cu | Thành phần hóa học của thép | % | Chứng chỉ vật liệu (mill certificate) của lô thép |
| d | Chiều dày vật hàn | mm | Bản vẽ (với mối góc lấy chiều dày tấm dày hơn) |
| HD | Hydro khuếch tán trong kim loại mối hàn | ml/100g | Catalogue/chứng chỉ dây hàn (ghi ký hiệu H5, H10…): dây đặc MAG ≤ 5; que bazơ sấy 5–10 – thang hydro ở Bảng 2 |
| dw, wf, ed | Đường kính dây, tốc độ cấp dây, hiệu suất đắp | mm, m/ph, – | Thông số robot / nguồn hàn; dây đặc 0,93–0,97 |
Bảng 1 – Hệ số hiệu suất nhiệt k theo phương pháp hàn
| Phương pháp hàn (số hiệu ISO 4063) | k |
|---|---|
| Hàn hồ quang chìm – SAW (121) | 1,0 |
| Hàn que – SMAW (111) | 0,8 |
| MIG/MAG (131, 135) | 0,8 |
| Dây lõi thuốc (136, 114) | 0,8 |
| TIG (141) | 0,6 |
| Plasma (15) | 0,6 |
Bảng 2 – Thang hàm lượng hydro khuếch tán HD
| Thang | HD (ml/100 g kim loại đắp) | Ví dụ vật liệu hàn |
|---|---|---|
| A | > 15 | que rutile, que xenlulo |
| B | 10–15 | – |
| C | 5–10 | que bazơ sấy đúng quy định (H10) |
| D | 3–5 | dây đặc MAG (thường ≤ 5) |
| E | ≤ 3 | vật liệu hàn hydro rất thấp (H4, H2) |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Nhiệt đầu vào
Năng lượng điện U·I mỗi giây, nhân hiệu suất, chia cho số mm mỏ hàn đi được mỗi giây.
Q = k·U·I·60/(1000·v) (kJ/mm)
Bước 2. Cacbon tương đương CE (IIW)
Gộp ảnh hưởng của các nguyên tố hợp kim về một con số như thể chỉ có cacbon. CE ≤ 0,40: hàn tốt; 0,40–0,45: trung bình; > 0,45: kém. Các ngưỡng này là quy ước thực hành phổ biến, không phải giới hạn trong tiêu chuẩn; quyết định có nung hay không dựa vào nhiệt độ Tp ở Bước 4.
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Bước 3. CET (EN 1011-2)
Một cách tính cacbon tương đương khác, dùng trong công thức nhiệt độ nung.
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40
Bước 4. Nhiệt độ nung sơ bộ
Tấm dày, CET cao, hydro nhiều thì cần nung cao hơn; nhiệt đầu vào lớn thì nguội chậm nên cần nung ít hơn. Kết quả ≤ 0 nghĩa là không cần nung.
Tp = 697·CET + 160·tanh(d/35) + 62·HD^0,35 + (53·CET − 32)·Q − 330
Bước 5. Kiểm tra phạm vi áp dụng
Công thức chỉ đúng trong vùng thực nghiệm.
CET 0,2–0,5 ; d 10–90 mm ; Q 0,5–4 kJ/mm
Ngoài ra HD phải trong khoảng 1–20 ml/100 g và thành phần thép nằm trong giới hạn ghi ở EN 1011-2 (thép C – Mn và thép hợp kim thấp, C khoảng 0,05–0,32 %). Ngoài phạm vi này dùng phương pháp A của EN 1011-2 hoặc thử nghiệm. d là chiều dày tấm tại mối hàn; Q là nhiệt đầu vào ở Bước 1.
Bước 6. Năng suất đắp
Thể tích dây đẩy ra mỗi giờ × khối lượng riêng thép (7,85 g/cm³) × hiệu suất đắp.
Ṁ = π/4·dw²·wf·60·7,85/1000·ed (kg/h)
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Phương pháp hàn | pr | MAG/MIG (k 0,8) | ||
| 2 | Điện áp hồ quang | U | 26 | V | |
| 3 | Dòng hàn | I | 250 | A | |
| 4 | Tốc độ hàn | v | 400 | mm/ph | |
| 7 | %C | C | 0,18 | % | |
| 8 | %Mn | Mn | 1,4 | % | |
| 9 | %Cr | Cr | 0,1 | % | |
| 10 | %Mo | Mo | 0,03 | % | |
| 11 | %V | V | 0,01 | % | |
| 12 | %Ni | Ni | 0,1 | % | |
| 13 | %Cu | Cu | 0,1 | % | |
| 17 | Chiều dày vật hàn | d | 20 | mm | |
| 18 | Hàm lượng hydro khuếch tán | HD | 5 | ml/100g | Dây đặc MAG ≤ 5; que bazơ sấy 5–10; que rutile 15 |
| 21 | Đường kính dây | dw | 1,2 | mm | |
| 22 | Tốc độ cấp dây | wf | 10 | m/ph | |
| 23 | Hiệu suất đắp | ed | 0,95 | Dây đặc 0,93–0,97; dây lõi thuốc 0,8–0,85 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 5 | Hiệu suất nhiệt k | k | 0,8 | EN 1011-1 | |
| 6 | NHIỆT ĐẦU VÀO | Q | 0,78 | kJ/mm | Q = k·U·I·60/(1000·v) |
| 14 | CE (IIW) | CE | 0,455 | % | CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 |
| 15 | Tính hàn | KÉM – cần nung sơ bộ, kiểm soát hydro | |||
| 16 | CET | CET | 0,336 | % | CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40 |
| 19 | NHIỆT ĐỘ NUNG SƠ BỘ | Tp | 84,28 | °C | Tp = 697·CET + 160·tanh(d/35) + 62·HD^0,35 + (53·CET − 32)·Q − 330 (≤ 0: không cần nung) |
| 20 | Trong phạm vi công thức (CET 0,2–0,5; d 10–90 mm; Q 0,5–4) | Kiểm tra | ĐẠT | ||
| 24 | NĂNG SUẤT ĐẮP | DR | 5,06 | kg/h | Ṁ = π/4·d²·vdây·ρ·η |
Bước C – Kết luận ví dụ
Kết quả chính: NHIỆT ĐẦU VÀO = 0,78 kJ/mm; CE (IIW) = 0,455 %; NHIỆT ĐỘ NUNG SƠ BỘ = 84,28 °C; NĂNG SUẤT ĐẮP = 5,06 kg/h.
Kiểm tra: Trong phạm vi công thức (CET 0,2–0,5; d 10–90 mm; Q 0,5–4): ĐẠT.
Diễn giải: Q = 0,8·26·250·60/(1 000·400) = 0,78 kJ/mm; CET = 0,18 + 1,43/10 + 0,20/20 + 0,10/40 = 0,336; Tp = 233,9 + 82,6 + 108,9 − 11,1 − 330 ≈ 84 °C. Quyết định: tấm 20 mm thép này hàn MAG dây đặc (HD = 5) cần nung sơ bộ tối thiểu khoảng 85 °C (ghi vào WPS, thường làm tròn lên 100 °C) và giữ nhiệt độ giữa các lớp không thấp hơn mức này; robot đắp được 5,06 kg dây/giờ hồ quang.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Nhiệt đầu vào phải nằm trong khoảng ghi trên WPS đã được kiểm chứng (WPQR theo ISO 15614-1); khi đổi tốc độ robot để tăng năng suất, tính lại Q.
- Với IATF 16949, thông số hàn (dòng, áp, tốc độ, lưu lượng khí) là thông số quá trình đặc biệt: ghi vào kế hoạch kiểm soát, giám sát liên tục và xác nhận lại sau mỗi lần sửa chương trình. Hàn được xếp vào quá trình đặc biệt, có thể đánh giá theo CQI-15.
- Nếu tính hàn KÉM: dùng dây hydro thấp, giữ dây khô, nung sơ bộ, giữ nhiệt giữa các lớp; xem lại có thể đổi mác thép không.
- Năng suất đắp DR đưa sang SX01 để tính thời gian và chi phí hàn.
Căn cứ và tài liệu tham khảo
- EN 1011-1 (Hàn – Khuyến nghị hàn vật liệu kim loại – Phần 1) – nhiệt đầu vào Q = k·U·I/v và hệ số hiệu suất nhiệt k (Bảng 1).
- EN 1011-2 (Phần 2: Hàn hồ quang thép ferit), Phụ lục C, phương pháp B – CET, công thức nhiệt độ nung sơ bộ Tp và phạm vi áp dụng; thang hydro A–E (Bảng 2).
- IIW (International Institute of Welding) – cacbon tương đương CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15.
- ISO 15609-1, ISO 15614-1 – đặc tả quy trình hàn (WPS) và chứng nhận quy trình (WPQR); IATF 16949 mục quá trình đặc biệt; AIAG CQI-15 – đánh giá hệ thống hàn.
- Năng suất đắp: thể tích dây × khối lượng riêng thép 7,85 g/cm³ × hiệu suất đắp – cân bằng khối lượng.
Liên kết
Dùng chung cho công nghệ: CT46 nhiệt luyện · CT47 quy đổi độ cứng · CT48 dung sai · CT04 bền mối hàn · JG02 lực kẹp (từ lực cắt GC01–GC03)