Tính áp suất lắp ghép từ độ dôi nhỏ nhất (để truyền tải) và lớn nhất (để kiểm tra bền mayơ), nhiệt độ nung mayơ khi lắp nóng và lực ép khi lắp ép.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Ép bạc, bánh răng, puly, vòng ổ lên trục bằng độ dôi (không then): truyền mô-men nhờ ma sát. Bài toán tính áp suất lắp ghép từ độ dôi, mô-men truyền được, ứng suất mayơ có bị nứt không, nhiệt độ cần nung khi lắp nóng và lực ép khi lắp ép.
Hình dung đơn giản
Hãy tưởng tượng
Giống đeo nhẫn chật vào ngón tay: nhẫn bị căng ra, ngón tay bị ép lại, ma sát giữ nhẫn không xoay. Nhẫn càng chật thì giữ càng chặt nhưng càng dễ nứt nhẫn.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.5 áp suất · 0.10 ma sát · 0.17 dung sai lắp ghép
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| dF, DaA, lF | Đường kính lắp, đường kính ngoài mayơ, chiều dài lắp | mm | Bản vẽ |
| Umin, Umax | Độ dôi nhỏ nhất, lớn nhất (đường kính trục − đường kính lỗ) | µm | Từ dung sai lắp ghép, ví dụ H7/s6 – CT48 |
| Rz | Độ nhám bề mặt lỗ và trục | µm | Bản vẽ (Ra 0,8 ≈ Rz 4) |
| μ | Hệ số ma sát bám | – | Bảng 1 (DIN 7190): lắp nóng thép–thép ≈ 0,14; ép dọc có bôi trơn μe ≈ 0,06–0,10 |
| Re | Giới hạn chảy vật liệu mayơ, trục | MPa | Vật liệu (ví dụ S355: 355) |
| E, ν | Mô-đun đàn hồi, hệ số Poisson của mayơ (A) và trục (I) | MPa, – | Thép 210 000 và 0,3; gang xám khoảng 100 000–120 000 và 0,25 |
| SR, SP | Hệ số an toàn chống trượt (truyền tải) và chống chảy dẻo (mayơ, trục) | – | Người thiết kế chọn; ví dụ mẫu SR = 1,5, SP = 1,1 |
| α, ΔSe | Hệ số giãn nở nhiệt của mayơ; khe hở cần có khi lồng mayơ đã nung vào trục | 1/K, mm | Thép 11·10⁻⁶ 1/K; ΔSe ≈ 0,001·dF |
Bảng 1. Hệ số ma sát bám thép–thép
| Kiểu lắp | Bề mặt | μ |
|---|---|---|
| Ép dọc (lắp ép) | Khô | 0,07–0,15 |
| Ép dọc (lắp ép) | Có bôi trơn | 0,06–0,10 |
| Lắp nóng (nung mayơ ~300 °C) | Có dầu | 0,14 |
| Lắp nóng (nung mayơ ~300 °C) | Đã tẩy dầu | 0,20 |
| Lắp bằng dầu áp lực | Dầu khoáng | 0,12 |
Bảng 2. Nhiệt độ nung mayơ lớn nhất
| Vật liệu mayơ | ϑA lớn nhất |
|---|---|
| Thép tôi ram (vergütet) | 300 °C |
| Thép tôi bề mặt | 250 °C |
| Thép thấm cacbon tôi | 200 °C |
Xây dựng công thức từng bước
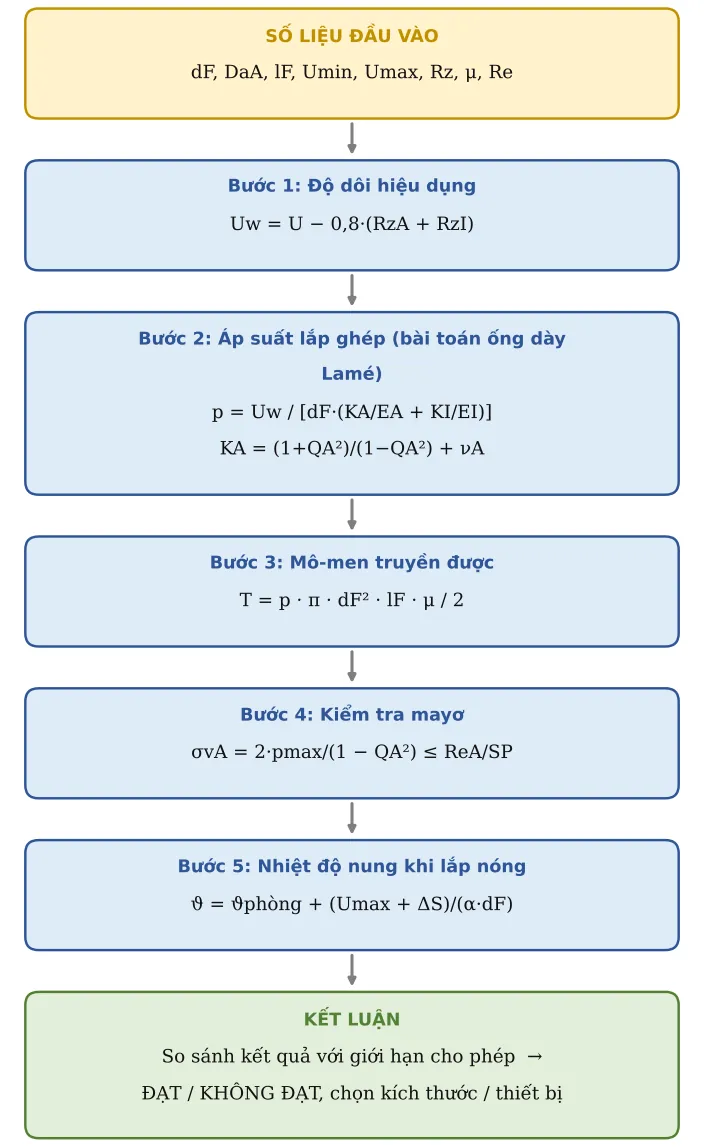
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Độ dôi hiệu dụng
Khi lắp, các đỉnh nhấp nhô bị là phẳng nên độ dôi thực nhỏ hơn độ dôi đo được. DIN 7190-1 lấy lượng mất bằng 0,8 lần tổng Rz của hai bề mặt:
Uw = U − 0,8·(RzA + RzI)
Bước 2. Áp suất lắp ghép (bài toán ống dày Lamé)
Độ dôi làm mayơ giãn và trục co. Áp suất tỉ lệ với độ dôi, tỉ lệ nghịch với độ mềm của mayơ và trục. QA = dF/DaA, QI = DiI/dF (trục đặc QI = 0); KI = (1+QI²)/(1−QI²) − νI. Giả thiết: vật liệu đàn hồi, mayơ và trục cùng chiều dài lắp, mặt lắp trụ:
p = Uw / [dF·(KA/EA + KI/EI)] ; KA = (1+QA²)/(1−QA²) + νA
Bước 3. Mô-men truyền được
Lực ma sát = p × diện tích × μ; nhân bán kính dF/2. Dùng pmin (độ dôi nhỏ nhất – trường hợp lỏng nhất). Khi có cả lực dọc Fax, điều kiện là p·π·dF·lF·μ ≥ SR·√((2T/dF)² + Fax²):
T = p · π · dF² · lF · μ / 2
Bước 4. Kiểm tra mayơ
Dùng pmax (độ dôi lớn nhất). Mặt trong mayơ chịu ứng suất lớn nhất; ứng suất tương đương tính theo thuyết ứng suất tiếp lớn nhất (Tresca). Trục đặc: σvI = pmax; trục rỗng: σvI = 2·pmax/(1 − QI²) ≤ ReI/SP:
σvA = 2·pmax/(1 − QA²) ≤ ReA/SP
Bước 5. Nhiệt độ nung khi lắp nóng
Nung mayơ cho giãn ra vượt độ dôi lớn nhất cộng khe hở lắp ΔSe ≈ 0,001·dF. Nhiệt độ không vượt Bảng 2. Nếu lắp ép dọc thì lực ép lớn nhất Fe = pmax·π·dF·lF·μe:
ϑ = ϑphòng + (Umax + ΔS)/(α·dF)
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Đường kính lắp ghép | dF | 50 | mm | |
| 2 | Đường kính ngoài mayơ | DaA | 90 | mm | |
| 3 | Đường kính lỗ trục (0 = trục đặc) | DiI | 0 | mm | |
| 4 | Chiều dài lắp ghép | lF | 50 | mm | |
| 5 | Độ dôi nhỏ nhất (theo dung sai) | Umin | 40 | µm | Ví dụ Ø50 H7/s6: Umin ≈ 18, Umax ≈ 59 – tính ở CT48. Số mẫu 40/70 µm là giả định |
| 6 | Độ dôi lớn nhất | Umax | 70 | µm | |
| 7 | Độ nhám lỗ mayơ Rz | RzA | 4 | µm | |
| 8 | Độ nhám trục Rz | RzI | 2,5 | µm | |
| 9 | E mayơ | EA | 210 000 | MPa | |
| 10 | E trục | EI | 210 000 | MPa | |
| 11 | Hệ số Poisson mayơ | νA | 0,3 | ||
| 12 | Hệ số Poisson trục | νI | 0,3 | ||
| 13 | Giới hạn chảy mayơ | ReA | 355 | MPa | |
| 14 | Giới hạn chảy trục | ReI | 355 | MPa | |
| 15 | Hệ số ma sát bám μ | μ | 0,14 | Lắp nóng thép–thép ≈ 0,14 (tẩy dầu ≈ 0,2); ép dọc có dầu 0,07–0,10 | |
| 16 | Hệ số ma sát khi ép μe | μe | 0,08 | Ép dọc có bôi trơn, xem Bảng 1 | |
| 17 | Mô-men xoắn cần truyền | T | 800 | Nm | |
| 18 | Lực dọc trục cần truyền | Fax | 0 | N | |
| 19 | Hệ số an toàn trượt | SR | 1,5 | ||
| 20 | Hệ số an toàn chảy | SP | 1,1 | ||
| 21 | Nhiệt độ phòng | ϑR | 20 | °C | |
| 22 | Hệ số giãn nở mayơ | αA | 1,1e-05 | 1/K | Thép 11·10⁻⁶ |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 23 | Tỉ số đường kính mayơ | QA | 0,556 | QA = dF/DaA | |
| 24 | Tỉ số đường kính trục | QI | 0 | QI = DiI/dF | |
| 25 | Hệ số KA | KA | 2,19 | KA = (1+QA²)/(1−QA²) + νA | |
| 26 | Hệ số KI | KI | 0,7 | KI = (1+QI²)/(1−QI²) − νI | |
| 27 | Độ dôi hiệu dụng nhỏ nhất | Uwmin | 34,8 | µm | Uw = U − 0,8·(RzA + RzI) (nhấp nhô bị là phẳng) |
| 28 | Độ dôi hiệu dụng lớn nhất | Uwmax | 64,8 | µm | |
| 29 | Áp suất nhỏ nhất | pmin | 50,52 | MPa | p = Uw/[dF·(KA/EA + KI/EI)] (bài toán ống dày Lamé) |
| 30 | Áp suất lớn nhất | pmax | 94,08 | MPa | |
| 31 | Lực ma sát truyền được | Fcap | 55 555 | N | Fcap = p·π·dF·lF·μ |
| 32 | Mô-men truyền được (chưa chia SR) | Tcap | 1 389 | Nm | Tcap = p·π·dF²·lF·μ/2 |
| 33 | Lực tổng hợp cần truyền × SR | Freq | 48 000 | N | SR·√((2T/dF)² + Fax²) |
| 34 | Fcap ≥ SR·Fyêu cầu | Kiểm tra | ĐẠT | ||
| 35 | Ứng suất tương đương mặt trong mayơ | svA | 272,2 | MPa | σvA = 2·pmax/(1 − QA²) (thuyết ứng suất tiếp lớn nhất) |
| 36 | σvA ≤ ReA/SP | Kiểm tra | ĐẠT | ||
| 37 | Ứng suất tương đương trục | svI | 94,08 | MPa | Trục đặc: σvI = pmax; trục rỗng: 2pmax/(1−QI²) |
| 38 | σvI ≤ ReI/SP | Kiểm tra | ĐẠT | ||
| 39 | Khe hở lắp cần thiết | ΔSe | 0,05 | mm | ΔSe ≈ 0,001·dF |
| 40 | Nhiệt độ nung mayơ (lắp nóng) | ϑA | 238,2 | °C | ϑA = ϑR + (Umax + ΔSe)/(αA·dF) |
| 41 | ϑA ≤ 350 °C (không làm thay đổi tổ chức thép tôi ram) | Kiểm tra | ĐẠT | ||
| 42 | Lực ép lớn nhất (lắp ép dọc) | Fe | 59,11 | kN | Fe = pmax·π·dF·lF·μe |
Bước C – Kết luận ví dụ
Kết quả chính: Áp suất nhỏ nhất = 50,52 MPa; Áp suất lớn nhất = 94,08 MPa; Mô-men truyền được (chưa chia SR) = 1 389 Nm; Nhiệt độ nung mayơ (lắp nóng) = 238,2 °C; Lực ép lớn nhất (lắp ép dọc) = 59,11 kN.
Quyết định: mối lắp Ø50 × 50 mm, mayơ Ø90 ĐẠT. Truyền tải: Tcap = 1 389 Nm ≥ SR·T = 1,5 × 800 = 1 200 Nm. Bền mayơ: σvA = 272 MPa ≤ 355/1,1 = 323 MPa (dùng 84 %) – đây là điều kiện sát nhất. Lắp nóng: nung mayơ khoảng 240 °C, dưới giới hạn 300 °C của thép tôi ram (Bảng 2). Nếu lắp ép thay vì lắp nóng: cần máy ép ≥ 60 kN và μ giảm (Bảng 1), phải tính lại khả năng truyền tải với μ của lắp ép.
Kiểm tra: Fcap ≥ SR·Fyêu cầu: ĐẠT; σvA ≤ ReA/SP: ĐẠT; σvI ≤ ReI/SP: ĐẠT; ϑA ≤ 350 °C (không làm thay đổi tổ chức thép tôi ram): ĐẠT.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Kiểm tra truyền tải dùng Umin (trường hợp lỏng nhất), kiểm tra bền dùng Umax (chặt nhất).
- Không nung thép tôi ram quá 300 °C, thép thấm cacbon tôi quá 200 °C (DIN 7190, Bảng 2) vì làm giảm độ cứng.
- Lắp nóng cho ma sát lớn hơn lắp ép (bề mặt không bị cào xước).
- Công thức chỉ đúng trong vùng đàn hồi. Nếu σvA vượt ReA/SP, mayơ chảy dẻo một phần – phải tính theo phần đàn-dẻo của DIN 7190-1 hoặc tăng đường kính ngoài mayơ.
- Trục chịu uốn quay: mép mayơ gây tập trung ứng suất và mài mòn rung (fretting), cần kiểm tra mỏi trục theo DIN 743.
Căn cứ và tài liệu tham khảo
- DIN 7190-1:2017 – mối ghép ép trụ, vùng đàn hồi: độ dôi hiệu dụng Uw = U − 0,8·(RzA + RzI), áp suất lắp ghép (hệ số K), ứng suất tương đương mayơ/trục, nhiệt độ nung, lực ép; bảng hệ số ma sát bám và nhiệt độ nung lớn nhất (Bảng 1, 2 trích qua schweizer-fn.de).
- Roloff/Matek – Maschinenelemente, chương Mối ghép ép (Pressverbände) – trình tự tính theo DIN 7190.
- ISO 286-1/-2 – dung sai lắp ghép để xác định Umin, Umax (xem CT48).
- DIN 743 – kiểm tra bền mỏi trục có mayơ lắp ép.