Tốc độ trục chính, tốc độ chạy dao, năng suất bóc phoi, chiều dày phoi trung bình, công suất và mô-men cắt, thời gian máy.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Phay là cách gia công mặt phẳng, rãnh, hốc phổ biến nhất trong xưởng (ví dụ phay mặt bích, phay rãnh đồ gá hàn). Sheet tính tốc độ trục chính, tốc độ bàn chạy, năng suất bóc phoi, công suất, mô-men cắt và thời gian phay một đường.
Hình dung đơn giản
Hãy tưởng tượng
Dao phay giống một bánh xe có nhiều răng, mỗi răng cắt một miếng phoi nhỏ hình dấu phẩy rồi rời khỏi phôi. Miếng phoi dày ở giữa, mỏng ở hai đầu, nên ta dùng chiều dày phoi trung bình hm. Dao càng nhiều răng, mỗi răng ăn càng nhiều thì bàn máy càng chạy nhanh.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.2 đơn vị · 0.4 mô-men · 0.11 chuyển động quay · 0.12 công suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| mat, kc1.1, mc | Nhóm vật liệu, lực cắt riêng, số mũ | N/mm², – | Du_lieu (Sandvik Coromant); catalogue Mitsubishi/Kennametal |
| D, z | Đường kính dao, số răng | mm, – | Catalogue dao phay |
| vc, fz | Tốc độ cắt; lượng chạy dao mỗi răng | m/ph, mm/răng | Catalogue mảnh dao theo vật liệu: thép P vc 150–250, fz 0,1–0,2 |
| ap, ae | Chiều sâu cắt dọc trục; bề rộng cắt (bước ngang) | mm | Bản vẽ, chiến lược phay CAM |
| κr, γ0 | Góc nghiêng chính, góc trước | ° | Catalogue dao (dao vai vuông 90°, dao mặt 45°) |
| η, Pm, L | Hiệu suất máy, công suất trục chính, chiều dài phay | –, kW, mm | Lý lịch máy; bản vẽ |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Tốc độ trục chính
Giống tiện nhưng D là đường kính dao.
n = 1000·vc/(π·D)
Bước 2. Tốc độ chạy dao
Mỗi vòng dao, z răng mỗi răng ăn fz.
vf = fz·z·n
Bước 3. Chiều dày phoi trung bình
Phụ thuộc bề rộng cắt so với đường kính dao: góc ăn dao φ càng nhỏ (ae nhỏ) thì phoi càng mỏng.
φ = arccos(1 − 2·ae/D) ; hm = 2·fz·ae·sinκr/(D·φ)
Bước 4. Lực cắt riêng
Tính theo hm giống công thức tiện.
kc = kc1.1·hm^(−mc)·(1 − γ0/100)
Bước 5. Năng suất bóc phoi và công suất
Thể tích phoi mỗi phút nhân lực cắt riêng ra công suất.
Q = ap·ae·vf/1000 ; Pc = ap·ae·vf·kc/(60·10⁶) ; Pc/η ≤ Pm
Bước 6. Mô-men và thời gian
Mô-men trục chính để kiểm tra côn dao, đồ gá; thời gian gồm cả quãng dao vào – ra (cộng thêm D).
Mc = Pc·30·10³/(π·n) ; tm = (L + D)/vf
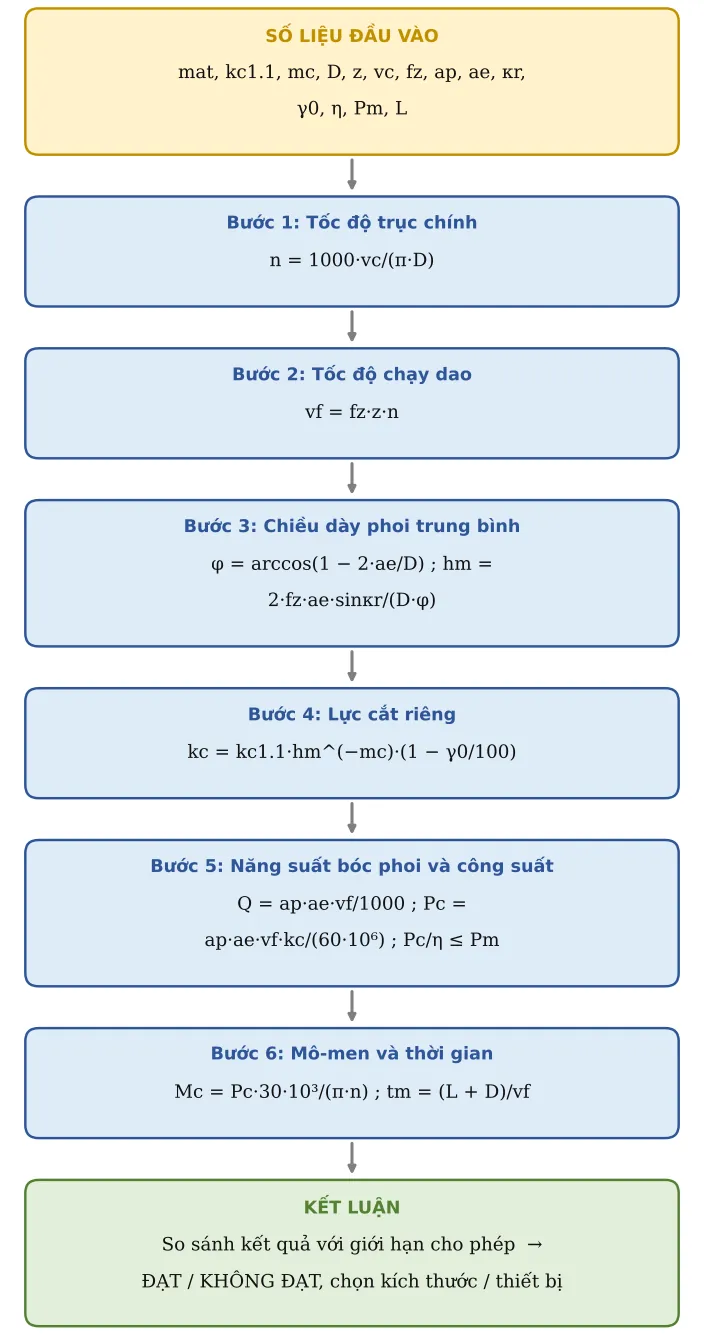
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Nhóm vật liệu gia công | mat | P – Thép carbon/hợp kim (C45, 42CrMo4) | ||
| 4 | Đường kính dao | D | 50 | mm | |
| 5 | Số răng | z | 4 | ||
| 6 | Tốc độ cắt | vc | 180 | m/ph | |
| 7 | Lượng chạy dao răng | fz | 0,12 | mm/răng | |
| 8 | Chiều sâu cắt dọc trục | ap | 5 | mm | |
| 9 | Chiều rộng cắt (bước ngang) | ae | 20 | mm | |
| 10 | Góc nghiêng chính | κr | 90 | ° | |
| 11 | Góc trước | γ0 | 10 | ° | |
| 12 | Hiệu suất máy | η | 0,8 | ||
| 13 | Chiều dài phay | L | 300 | mm | |
| 14 | Công suất trục chính | Pm | 7,5 | kW |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 2 | Lực cắt riêng kc1.1 | kc1 | 1 700 | N/mm² | Tại chiều dày phoi 1 mm, góc trước 0° (giá trị tham khảo Sandvik Coromant) |
| 3 | Số mũ mc | mc | 0,25 | ||
| 15 | Tốc độ trục chính | n | 1 146 | v/ph | |
| 16 | Tốc độ chạy dao | vf | 550 | mm/ph | vf = fz·z·n |
| 17 | Góc ăn dao | φ | 1,37 | rad | φ = arccos(1 − 2ae/D) |
| 18 | Chiều dày phoi trung bình | hm | 0,0701 | mm | hm = 2·fz·ae·sinκr/(D·φ) |
| 19 | Lực cắt riêng | kc | 2 973 | N/mm² | |
| 20 | Năng suất bóc phoi | Q | 55 | cm³/ph | Q = ap·ae·vf/1000 |
| 21 | CÔNG SUẤT CẮT | Pc | 2,73 | kW | Pc = ap·ae·vf·kc/(60·10⁶) |
| 22 | Pc/η ≤ công suất máy | Kiểm tra | ĐẠT | ||
| 23 | Mô-men cắt | Mc | 22,72 | Nm | Mc = Pc·30·10³/(π·n) |
| 24 | Thời gian máy | tm | 38,18 | s | tm = (L + D)/vf |
Bước C – Kết luận ví dụ
Kết quả chính: Tốc độ trục chính = 1 146 v/ph; Tốc độ chạy dao = 550 mm/ph; CÔNG SUẤT CẮT = 2,73 kW.
Kiểm tra: Pc/η ≤ công suất máy: ĐẠT.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Khi ae nhỏ (phay bên, phay tốc độ cao) phoi rất mỏng; nên tăng fz theo hệ số bù của catalogue để giữ hm ≈ giá trị khuyến nghị, tránh dao miết và mòn nhanh.
- Bề rộng cắt khoảng 70–80 % đường kính dao, dao lệch tâm phôi giúp phoi vào dày ra mỏng, tuổi bền tốt.
- Nếu KHÔNG ĐẠT công suất: giảm ap hoặc ae, hoặc dùng dao ít răng hơn.
- Mô-men Mc dùng tính lực kẹp chống xoay ở JG02.