Đường kính phôi, hệ số vuốt tổng, số lần vuốt cần thiết, đường kính các lần vuốt, lực vuốt và lực chặn phôi.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Dập vuốt biến một tấm phôi tròn phẳng thành cốc trụ (vỏ lọc, nắp, cốc bảo vệ). Công cụ tính ở đầu trang tính đường kính phôi, kiểm tra cần vuốt mấy lần để không rách, đường kính sau từng lần vuốt, lực vuốt, lực chặn phôi và lực máy ép.
Hình dung đơn giản
Hãy tưởng tượng
Ấn một tờ giấy bạc tròn xuống miệng ly để thành cái cốc: nếu tờ giấy quá to so với miệng ly thì mép bị nhăn và đáy bị rách. Vì vậy cốc sâu phải vuốt nhiều lần, mỗi lần nhỏ dần. Tấm chặn phôi ép nhẹ lên mép để không nhăn.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.3 lực · 0.5 ứng suất · 0.6 vật liệu
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| d, h, r | Đường kính trung bình cốc, chiều cao, bán kính góc đáy | mm | Bản vẽ |
| t, Rm | Chiều dày, giới hạn bền | mm, MPa | Chứng chỉ vật liệu (thép dập sâu SPCD/SPCE) |
| dd | Lượng dư cắt mép theo đường kính | mm | Thường 2–6 mm, tăng theo chiều cao cốc tương đối h/d (vành cốc sau vuốt không đều do dị hướng tôn, cần cắt mép) |
| m1, m2 | Hệ số vuốt giới hạn lần đầu và các lần sau | – | Sổ tay công nghệ dập tấm, theo chiều dày tương đối t/D0·100 %: thép dập sâu m1 0,50–0,55; m2 0,75–0,80. Phôi càng mỏng (t/D0 nhỏ) thì m1, m2 càng phải lớn. Số mẫu t/D0 = 1/104,7 = 0,96 % → lấy cận trên m1 = 0,55 |
| q | Áp suất chặn phôi | MPa | Thép 2–3; nhôm 0,8–1,2 |
| rd | Bán kính mép cối | mm | Bản vẽ khuôn, thường 5–10·t |
Xây dựng công thức từng bước
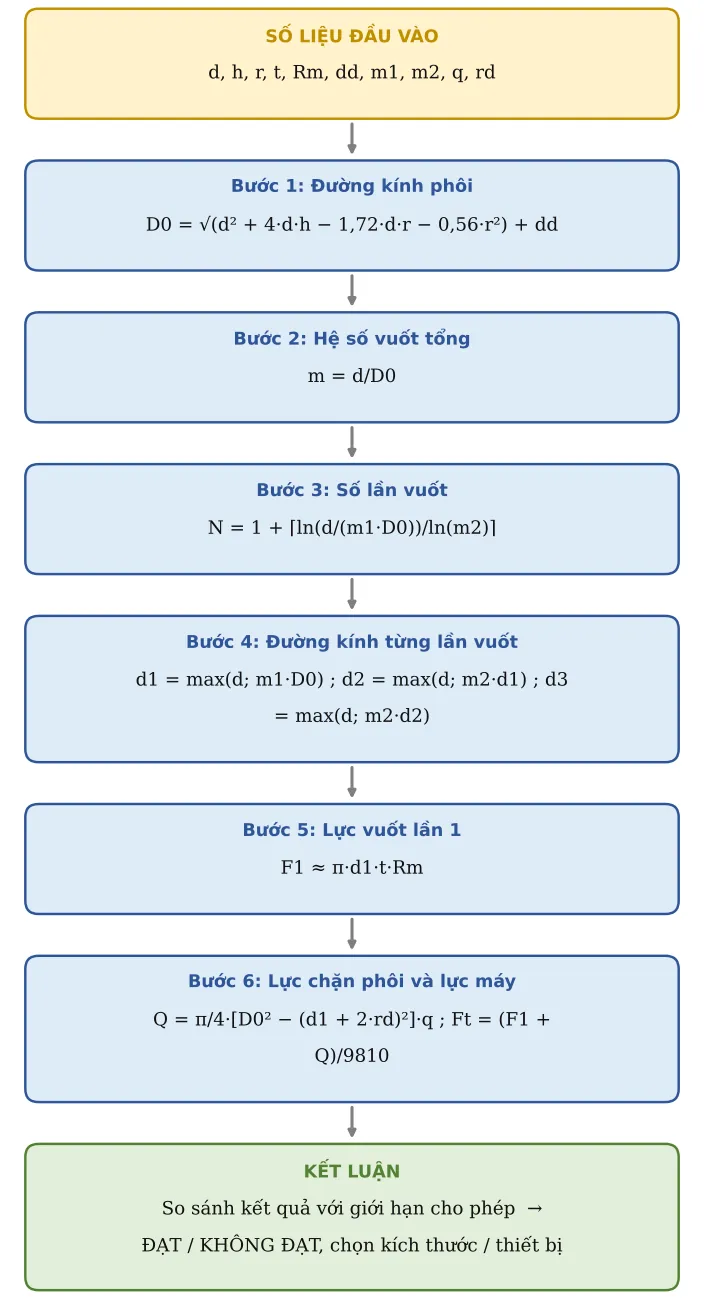
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Đường kính phôi
Diện tích phôi phẳng bằng diện tích bề mặt cốc (chiều dày coi như không đổi), cộng lượng dư cắt mép.
D0 = √(d² + 4·d·h − 1,72·d·r − 0,56·r²) + dd
Công thức có được khi cộng diện tích đáy phẳng π(d − 2r)²/4, phần xuyến góc đáy và thành trụ π·d·(h − r), rồi cho bằng diện tích phôi πD²/4 (các hệ số 1,72 = 8 − 2π và 0,56 = 4π − 12). d, r, h đo theo mặt trung bình của chiều dày. Cộng dd vào đường kính tương đương tăng chiều cao cốc thêm khoảng D0·dd/(2·d): với số mẫu 4 mm trên D0 ≈ 4,1 mm chiều cao.
Bước 2. Hệ số vuốt tổng
Tỉ số đường kính cốc trên đường kính phôi. Càng nhỏ thì càng khó vuốt.
m = d/D0
Bước 3. Số lần vuốt
Nếu m ≥ m1 thì vuốt 1 lần là đủ. Nếu không, lần đầu đạt m1, các lần sau mỗi lần nhân m2 cho đến khi ≤ d.
N = 1 + ⌈ln(d/(m1·D0))/ln(m2)⌉
Bước 4. Đường kính từng lần vuốt
Không nhỏ hơn đường kính cuối cùng.
d1 = max(d; m1·D0) ; d2 = max(d; m2·d1) ; d3 = max(d; m2·d2)
Bước 5. Lực vuốt lần 1
Thành cốc chịu kéo gần tới giới hạn bền khi m1 ở giới hạn.
F1 ≈ π·d1·t·Rm
Dạng đầy đủ là F1 = k1·π·d1·t·Rm, với k1 = 1 khi m1 đúng bằng giới hạn và k1 < 1 khi vuốt nhẹ hơn – nên lấy k1 = 1 là thiên về an toàn. Các lần sau tính tương tự với d2 và Rm của vật liệu đã biến cứng (lớn hơn Rm ban đầu nếu không ủ trung gian).
Bước 6. Lực chặn phôi và lực máy
Áp suất chặn nhân phần vành phôi nằm dưới tấm chặn.
Q = π/4·[D0² − (d1 + 2·rd)²]·q ; Ft = (F1 + Q)/9810
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Đường kính trung bình cốc | d | 50 | mm | |
| 2 | Chiều cao cốc | h | 40 | mm | |
| 3 | Bán kính góc đáy | r | 4 | mm | |
| 4 | Chiều dày | t | 1 | mm | |
| 5 | Giới hạn bền | Rm | 350 | MPa | |
| 6 | Lượng dư cắt mép (theo đường kính) | dd | 4 | mm | |
| 7 | Hệ số vuốt lần 1 giới hạn | m1 | 0,55 | Thép dập sâu 0,50–0,55 (t/D ≈ 1–2 %) | |
| 8 | Hệ số vuốt các lần sau | m2 | 0,78 | 0,75–0,80 | |
| 9 | Áp suất chặn phôi | q | 2,5 | MPa | Thép 2–3; nhôm 0,8–1,2 |
| 10 | Bán kính mép cối | rd | 6 | mm |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 11 | ĐƯỜNG KÍNH PHÔI | D0 | 104,7 | mm | D0 = √(d² + 4dh − 1,72dr − 0,56r²) + dư cắt mép |
| 12 | Hệ số vuốt tổng | m | 0,477 | m = d/D0 | |
| 13 | SỐ LẦN VUỐT | N | 2 | lần | |
| 14 | Đường kính sau lần vuốt 1 | d1 | 57,6 | mm | d1 = m1·D0 |
| 15 | Đường kính sau lần vuốt 2 | d2 | 50 | mm | |
| 16 | Đường kính sau lần vuốt 3 | d3 | 50 | mm | |
| 17 | Lực vuốt lần 1 | F1 | 63 338 | N | F ≈ π·d1·t·Rm (k = 1 khi m1 ở giới hạn) |
| 18 | Lực chặn phôi | Q | 12 025 | N | Q = π/4·[D0² − (d1 + 2rd)²]·q |
| 19 | Lực máy ép (lần 1) | Ft | 7,68 | tấn |
Bước C – Kết luận ví dụ
Kết quả chính: ĐƯỜNG KÍNH PHÔI = 104,7 mm; SỐ LẦN VUỐT = 2 lần; Lực vuốt lần 1 = 63 338 N; Lực máy ép (lần 1) = 7,68 tấn.
Diễn giải: m = 50/104,7 = 0,477 < m1 = 0,55 nên không vuốt một lần được. Lần 1: d1 = 0,55·104,7 = 57,6 mm; lần 2: 0,78·57,6 = 44,9 mm < 50 mm nên lần 2 vuốt thẳng về Ø50 (m2 thực = 50/57,6 = 0,87, nhẹ hơn giới hạn). Quyết định: cắt phôi Ø105 mm (làm tròn lên), 2 nguyên công vuốt Ø57,6 → Ø50; chọn máy có lực danh nghĩa ≥ 7,68/0,8 ≈ 9,6 tấn cho lần 1 (để dự phòng 20 % như GC05).
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Nếu đáy cốc bị rách: tăng hệ số vuốt (vuốt nhẹ hơn, thêm lần), tăng bán kính mép cối, bôi trơn tốt hơn hoặc giảm lực chặn.
- Nếu vành bị nhăn: tăng lực chặn phôi.
- Sau 2–3 lần vuốt thép bị biến cứng, có thể phải ủ trung gian.
- Đường kính phôi tính ra chỉ là gần đúng; dập thử rồi chỉnh, sau đó chốt vào bản vẽ khuôn và hướng dẫn công việc.
Căn cứ và tài liệu tham khảo
- Schuler GmbH – Metal Forming Handbook (Springer, 1998), chương dập vuốt sâu (deep drawing) – đường kính phôi theo diện tích bề mặt, hệ số vuốt giới hạn, lực vuốt, lực chặn phôi.
- Romanovsky, V. P. – Справочник по холодной штамповке (Sổ tay dập nguội) – bảng hệ số vuốt m1, m2 theo chiều dày tương đối, hệ số k1 của lực vuốt, áp suất chặn phôi q theo vật liệu.
- Nguyễn Mậu Đằng – Công nghệ tạo hình kim loại tấm, chương dập vuốt – phôi, số lần vuốt, lượng dư cắt mép.
- Đường kính phôi D0: hình học bảo toàn diện tích bề mặt (chiều dày không đổi) – suy ra trực tiếp ở Bước 1.
Nhóm: Hàn
Gồm: GC08 chế độ hàn – nhiệt đầu vào, ce, nhiệt độ nung sơ bộ, năng suất đắp