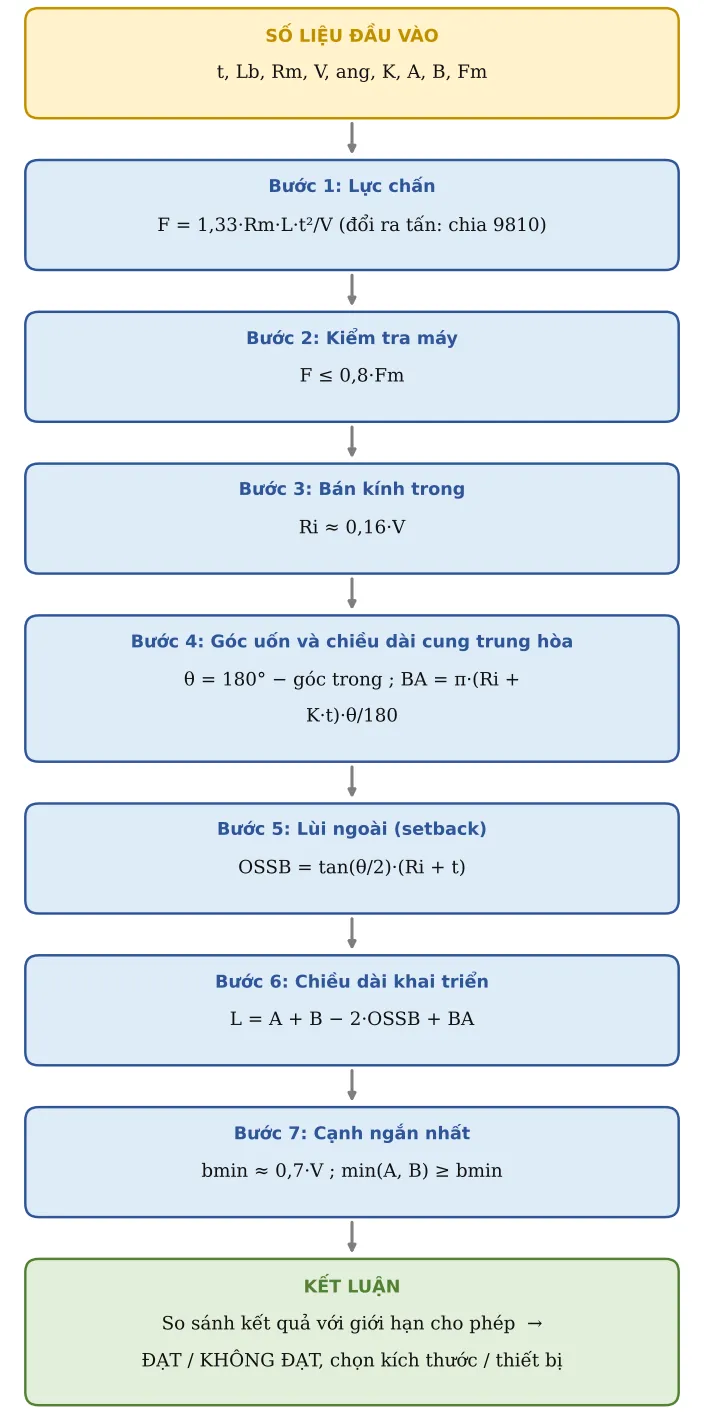
Lực chấn trên chiều dài, bán kính trong hình thành, chiều dài phôi khai triển cho chi tiết 1 nếp gấp với 2 cạnh đo theo kích thước ngoài.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Chấn V trên máy chấn thủy lực là nguyên công tạo hình chính cho tấm, giá đỡ, vỏ máy trước khi đưa sang hàn robot. Công cụ tính ở đầu trang tính lực chấn, kiểm tra máy, bán kính trong hình thành, chiều dài phôi khai triển cần cắt laser và cạnh ngắn nhất chấn được.
Hình dung đơn giản
Hãy tưởng tượng
Gập một tấm bìa cứng qua mép bàn: bìa dày gấp đôi thì khó gập gấp bốn lần (lực tỉ lệ t²). Khi gập, mặt ngoài bị kéo dài ra, mặt trong bị nén lại, có một lớp ở giữa không đổi chiều dài (lớp trung hòa). Muốn tính phôi phẳng dài bao nhiêu thì đo theo lớp đó.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.5 ứng suất · 0.6 vật liệu · 0.8 uốn
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| t, Lb | Chiều dày tấm; chiều dài đường chấn | mm | Bản vẽ |
| Rm | Giới hạn bền kéo | MPa | Chứng chỉ vật liệu. Mức tối thiểu theo JIS: SPCC ≥ 270, SS400 400–510, SUS304 ≥ 520 (xem GC05 – Bảng 1); inox thực tế thường cao hơn mức tối thiểu, nên dùng số trên chứng chỉ |
| V | Bề rộng rãnh cối V | mm | Bảng chọn cối của Amada/Trumpf: V = 6–8·t (t < 3 mm), 8–10·t (dày hơn) |
| ang | Góc trong sau khi chấn | ° | Bản vẽ |
| K | Hệ số K: vị trí lớp trung hòa tính từ mặt trong, chia cho t | – | Chấn khí thép 0,40–0,45; chuẩn hóa bằng chấn thử rồi đo |
| A, B | Kích thước ngoài hai cạnh | mm | Bản vẽ |
| Fm | Lực danh nghĩa máy chấn | tấn | Nhãn máy |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Lực chấn
Công thức kinh nghiệm cho chấn khí. Lực tăng theo t² và giảm khi cối rộng ra.
F = 1,33·Rm·L·t²/V (đổi ra tấn: chia 9810)
Đơn vị: Rm (MPa), L, t, V (mm) → F (N). Hệ số 1,33 là hệ số kinh nghiệm của bảng lực chấn khí, đúng nhất khi V ≈ 8·t; cối hẹp hơn thì lực tăng nhanh hơn tỉ lệ 1/V. Kết quả đúng cho chấn khí 90°; chấn ép đáy (bottoming) cần lực lớn hơn nhiều lần. Luôn đối chiếu với bảng lực chấn của hãng máy – dao. Nếu Rm thực tế là 510 MPa (cận trên SS400) thì lực tăng thêm 27 %.
Bước 2. Kiểm tra máy
Chỉ dùng tối đa 80 % lực máy (và không vượt tải cho phép trên mỗi mét của dao).
F ≤ 0,8·Fm
Bước 3. Bán kính trong
Chấn khí: bán kính do bề rộng cối quyết định, không phải bán kính mũi dao.
Ri ≈ 0,16·V
Tỉ lệ Ri/V phụ thuộc độ bền vật liệu: Bảng 1.
Bảng 1 – Bán kính trong khi chấn khí theo % bề rộng cối V
| Vật liệu | Ri ≈ … · V | Ví dụ V = 16 mm |
|---|---|---|
| Thép mềm (Rm ≈ 410 MPa, 60 ksi) | khoảng 16 % | Ri ≈ 2,5 mm |
| Inox austenit (304) | 20–22 % | Ri ≈ 3,2–3,5 mm |
Bước 4. Góc uốn và chiều dài cung trung hòa
Góc uốn là góc tấm quay đi (bù với góc trong). Chiều dài cung đo tại lớp trung hòa.
θ = 180° − góc trong ; BA = π·(Ri + K·t)·θ/180
Bước 5. Lùi ngoài (setback)
Khoảng từ đỉnh góc ngoài ảo tới điểm bắt đầu cong.
OSSB = tan(θ/2)·(Ri + t)
Bước 6. Chiều dài khai triển
Cộng hai cạnh ngoài, trừ hai lần lùi ngoài, cộng cung trung hòa.
L = A + B − 2·OSSB + BA
Bước 7. Cạnh ngắn nhất
Cạnh quá ngắn sẽ tụt vào rãnh cối.
bmin ≈ 0,7·V ; min(A, B) ≥ bmin
0,7·V là quy tắc kinh nghiệm cho chấn 90°: cạnh phải đủ dài để vẫn tì lên hai vai cối khi tấm đã gập. Với góc chấn nhọn hơn hoặc cối có vai bo lớn, xem bảng cạnh nhỏ nhất của hãng dao.
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Chiều dày tấm | t | 2 | mm | |
| 2 | Chiều dài chấn | Lb | 1 000 | mm | |
| 3 | Giới hạn bền | Rm | 400 | MPa | SS400, lấy cận dưới (JIS G3101: 400–510 MPa) |
| 4 | Bề rộng rãnh cối V | V | 16 | mm | Khuyến nghị V = 6–8·t (t < 3 mm), 8–10·t (dày hơn) |
| 5 | Góc trong sau khi chấn | ang | 90 | ° | |
| 6 | Hệ số K (vị trí lớp trung hòa) | K | 0,42 | Chấn khí thép: 0,4–0,45; R lớn ≈ 0,5 | |
| 7 | Kích thước ngoài cạnh A | A | 50 | mm | |
| 8 | Kích thước ngoài cạnh B | B | 30 | mm | |
| 9 | Lực máy chấn | Fm | 100 | tấn |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 10 | LỰC CHẤN | F | 13,56 | tấn | F = 1,33·Rm·L·t²/V |
| 11 | F ≤ 80 % lực máy | Kiểm tra | ĐẠT | ||
| 12 | Bán kính trong hình thành | Ri | 2,56 | mm | Chấn khí: Ri ≈ 0,16·V |
| 13 | Góc uốn | θ | 90 | ° | θ = 180° − góc trong |
| 14 | Chiều dài cung trung hòa | BA | 5,34 | mm | BA = π(Ri + K·t)·θ/180 |
| 15 | Lùi ngoài (setback) | SB | 4,56 | mm | OSSB = tan(θ/2)·(Ri + t) |
| 16 | CHIỀU DÀI KHAI TRIỂN | Lk | 76,22 | mm | L = A + B − 2·OSSB + BA |
| 17 | Cạnh ngắn nhất chấn được | bmin | 11,2 | mm | ≈ 0,7·V |
| 18 | A, B ≥ cạnh nhỏ nhất | Kiểm tra | ĐẠT |
Bước C – Kết luận ví dụ
Kết quả chính: LỰC CHẤN = 13,56 tấn; CHIỀU DÀI KHAI TRIỂN = 76,22 mm.
Kiểm tra: F ≤ 80 % lực máy: ĐẠT; A, B ≥ cạnh nhỏ nhất: ĐẠT.
Diễn giải: F = 1,33·400·1 000·2²/16 = 133 000 N = 13,56 tấn ≤ 0,8·100 = 80 tấn → ĐẠT (tương đương 13,6 tấn/m, cần kiểm tra không vượt tải cho phép trên mỗi mét của chày – cối). Cạnh ngắn nhất 30 mm ≥ 11,2 mm → ĐẠT. Quyết định: cắt laser phôi dài 76,2 mm (Ri ≈ 2,56 mm); chấn thử mẫu đầu để xác nhận K = 0,42.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Chấn thử 1 mẫu, đo kích thước thật rồi chỉnh hệ số K cho từng loại vật liệu – chiều dày – cối; lưu thành bảng chuẩn của xưởng và nạp vào phần mềm trải phẳng.
- Thép cường độ cao, inox đàn hồi ngược (springback) nhiều: phải chấn quá góc vài độ.
- Nếu KHÔNG ĐẠT lực máy: dùng cối V rộng hơn (bán kính trong sẽ lớn hơn, phải báo thiết kế).
- Chi tiết chấn đưa vào đồ gá hàn robot: sai lệch góc và chiều dài khai triển ảnh hưởng trực tiếp khe hở mối hàn; đưa góc chấn vào kế hoạch kiểm soát, kiểm tra mẫu đầu ca.
Căn cứ và tài liệu tham khảo
- Công thức lực chấn khí F = 1,33·Rm·L·t²/V – dạng kinh nghiệm dùng trong bảng lực chấn của các hãng máy chấn (Amada, Trumpf); giá trị tham khảo, cần đối chiếu bảng của hãng.
- Benson, S. – The Fabricator, “Predicting an air-formed sheet metal inside bend radius” – Ri theo % bề rộng cối (Bảng 1).
- Hệ số K, chiều dài cung uốn (bend allowance) và lùi ngoài (outside setback) – BA = π·(Ri + K·t)·θ/180, OSSB = tan(θ/2)·(Ri + t), L = A + B − 2·OSSB + BA: hình học chuẩn trải phẳng tấm, xem Benson – The Fabricator, “K-factors, Y-factors, and press brake bending precision”.
- Schuler GmbH – Metal Forming Handbook (Springer, 1998), chương uốn tấm – lớp trung hòa, đàn hồi ngược.