Lực đột theo chu vi cắt, lực gỡ phôi, lực máy ép cần thiết và khe hở chày–cối.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Đột lỗ, cắt hình trên tấm thép bằng máy dập. Công cụ tính ở đầu trang tính lực đột cần thiết, lực máy ép (kể cả lực gỡ phôi), kiểm tra máy có đủ tải và khe hở chày – cối nên mài bao nhiêu.
Hình dung đơn giản
Hãy tưởng tượng
Bấm lỗ giấy bằng cái dập lỗ văn phòng: giấy càng dày, lỗ càng to thì càng phải ấn mạnh. Kim loại bị cắt đứt theo chu vi lỗ, nên lực tỉ lệ với chu vi × chiều dày × độ bền cắt của vật liệu. Khe hở giữa chày và cối phải vừa phải: quá chặt thì mau mòn, quá rộng thì mép lỗ có bavia.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.3 lực · 0.5 ứng suất cắt · 0.6 vật liệu · 0.7 dự phòng tải
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| sh, d, a, b, Lt | Hình dạng lỗ (tròn, chữ nhật, nhập chu vi) và kích thước | mm | Bản vẽ tấm; chu vi hình phức tạp lấy từ CAD |
| n | Số chày đột cùng lúc trong một hành trình | cái | Bản vẽ khuôn |
| t, Rm | Chiều dày tấm và giới hạn bền kéo | mm, MPa | Chứng chỉ vật liệu (mill certificate); nếu chưa có thì lấy giá trị nhỏ nhất theo tiêu chuẩn ở Bảng 1 (khi tính lực máy nên lấy cận trên, ví dụ SS400 lấy 510) |
| k | Hệ số tăng lực do chày cùn, chiều dày không đều | – | 1,1–1,3 |
| ks | Tỉ lệ lực gỡ phôi khỏi chày / lực đột | – | 0,05–0,10; lấy cận trên khi tấm dày, nhiều chày đặt sát nhau hoặc chày không có góc thoát |
| cp | Khe hở mỗi bên theo % chiều dày | – | Thép mềm 5–8 %; thép cứng, inox 8–12 %; nhôm 4–6 % |
| Fm | Lực danh nghĩa của máy ép | tấn | Nhãn máy |
Bảng 1 – Giới hạn bền kéo Rm của một số vật liệu tấm thông dụng
| Vật liệu | Tiêu chuẩn | Rm (MPa) | τc ≈ 0,8·Rm (MPa) |
|---|---|---|---|
| SPCC (thép cán nguội) | JIS G3141 | ≥ 270 | ≥ 216 |
| SS400 | JIS G3101 | 400–510 | 320–408 |
| SUS304 | JIS G4304/G4305 | ≥ 520 | ≥ 416 |
| Nhôm A5052-H32 | JIS H4000 | 215–265 | 172–212 |
Xây dựng công thức từng bước
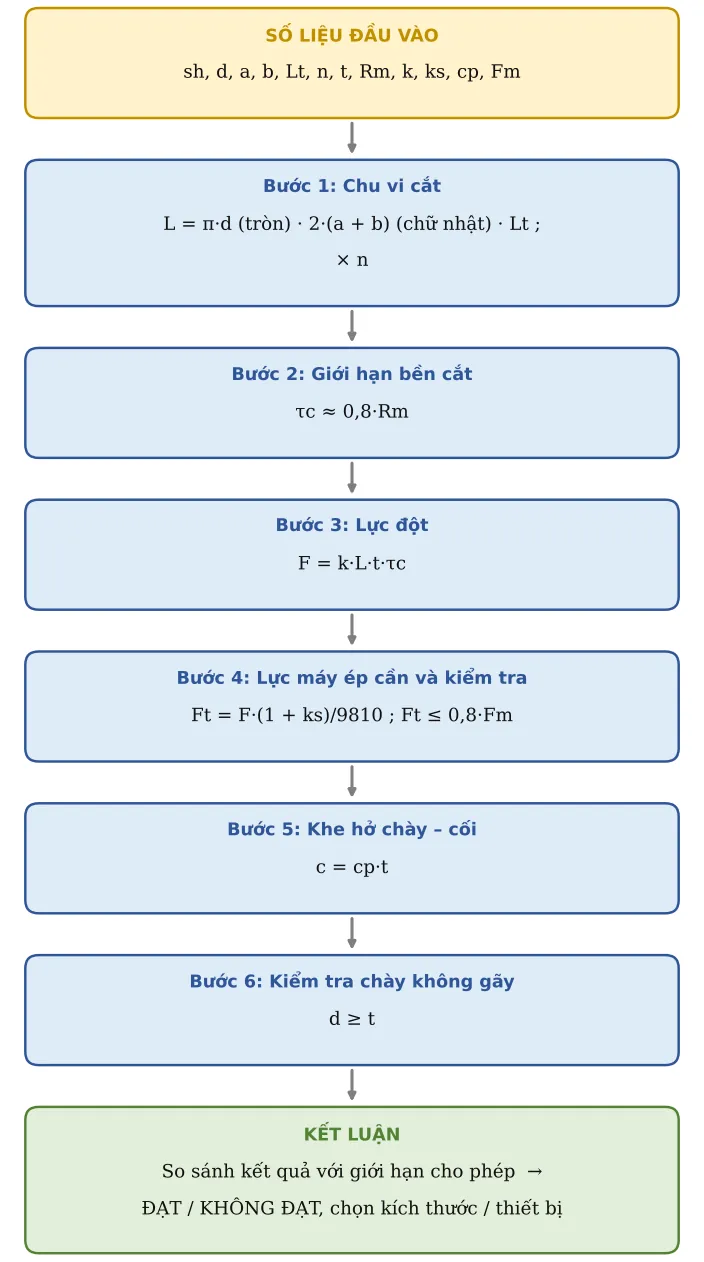
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Chu vi cắt
Tổng chiều dài đường cắt của tất cả các chày.
L = π·d (tròn) · 2·(a + b) (chữ nhật) · Lt ; × n
Bước 2. Giới hạn bền cắt
Thép bị cắt đứt ở ứng suất khoảng 80 % giới hạn bền kéo.
τc ≈ 0,8·Rm
Hệ số 0,8 là giá trị gần đúng cho thép và nhôm dẻo (Schuler, Metal Forming Handbook). Với vật liệu giòn hoặc đã biết τc từ thí nghiệm thì dùng số đo. Rm lấy ở Bảng 1.
Bước 3. Lực đột
Diện tích bị cắt = chu vi × chiều dày, nhân độ bền cắt và hệ số tăng lực.
F = k·L·t·τc
Bước 4. Lực máy ép cần và kiểm tra
Cộng lực gỡ phôi, đổi N sang tấn (1 tấn ≈ 9 810 N). Chỉ nên dùng tối đa 80 % lực máy.
Ft = F·(1 + ks)/9810 ; Ft ≤ 0,8·Fm
Bước 5. Khe hở chày – cối
Khe hở mỗi bên tính theo chiều dày tấm.
c = cp·t
Bước 6. Kiểm tra chày không gãy
Lỗ tròn nhỏ hơn chiều dày tấm thì chày dễ gãy.
d ≥ t
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Hình dạng | sh | Lỗ tròn | ||
| 2 | Đường kính lỗ | d | 20 | mm | |
| 3 | Cạnh a | a | 40 | mm | |
| 4 | Cạnh b | b | 20 | mm | |
| 5 | Chu vi nhập tay | Lt | 100 | mm | |
| 6 | Số chày đột cùng lúc | n | 1 | ||
| 7 | Chiều dày tấm | t | 3 | mm | |
| 8 | Giới hạn bền vật liệu | Rm | 400 | MPa | |
| 9 | Hệ số tăng lực (dao cùn, không đều) | k | 1,2 | 1,1–1,3 | |
| 10 | Lực gỡ phôi / lực đột | ks | 7 % | 0,05–0,10 | |
| 11 | Khe hở mỗi bên theo % t | cp | 8 % | Thép mềm 5–8 %; thép cứng, inox 8–12 %; nhôm 4–6 % | |
| 12 | Lực danh nghĩa máy ép | Fm | 40 | tấn |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 13 | Chu vi cắt | L | 62,83 | mm | |
| 14 | Giới hạn bền cắt | tc | 320 | MPa | τc ≈ 0,8·Rm |
| 15 | LỰC ĐỘT | F | 72 382 | N | F = k·L·t·τc |
| 16 | Lực máy ép cần (gồm gỡ phôi) | Ft | 7,89 | tấn | |
| 17 | Lực cần ≤ 80 % lực máy | Kiểm tra | ĐẠT | ||
| 18 | Khe hở mỗi bên | c | 0,24 | mm | |
| 19 | Lỗ tròn: d ≥ t (chày không gãy) | Kiểm tra | ĐẠT |
Bước C – Kết luận ví dụ
Kết quả chính: LỰC ĐỘT = 72 382 N; Lực máy ép cần (gồm gỡ phôi) = 7,89 tấn.
Kiểm tra: Lực cần ≤ 80 % lực máy: ĐẠT; Lỗ tròn: d ≥ t (chày không gãy): ĐẠT.
Diễn giải: Ft = 72 382·1,07/9 810 = 7,89 tấn ≤ 0,8·40 = 32 tấn → ĐẠT, máy dùng khoảng 20 % lực danh nghĩa. d = 20 mm ≥ t = 3 mm → chày đủ cứng. Khe hở mỗi bên c = 0,08·3 = 0,24 mm → đột lỗ Ø20 thì chày Ø20,00, lỗ cối Ø20 + 2·0,24 = Ø20,48. Quyết định: dùng được máy 40 tấn và bộ chày – cối trên.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Khe hở hai bên (2c) cộng vào kích thước cối khi đột lỗ (lỗ lấy theo chày); trừ khỏi kích thước chày khi cắt hình (sản phẩm lấy theo cối).
- Nếu KHÔNG ĐẠT lực máy: vát lưỡi chày (cắt nghiêng) hoặc bố trí chày dài ngắn khác nhau để các chày không cắt cùng lúc.
- Bavia lớn là dấu hiệu khe hở sai hoặc chày cùn; đưa chiều cao bavia vào kế hoạch kiểm soát với tần suất kiểm tra theo số nhát dập.
Căn cứ và tài liệu tham khảo
- Schuler GmbH – Metal Forming Handbook (Springer, 1998), chương cắt tấm (shearing/blanking) – lực cắt F = L·t·τc với τc ≈ 0,8·Rm; khe hở chày – cối theo % chiều dày.
- Nguyễn Mậu Đằng – Công nghệ tạo hình kim loại tấm, chương cắt – đột – hệ số tăng lực k = 1,1–1,3, lực gỡ phôi, khe hở theo vật liệu.
- JIS G3141, JIS G3101, JIS G4304/G4305, JIS H4000 – giới hạn bền kéo Rm ở Bảng 1.
- Quy ước 1 tấn lực = 9 810 N (g = 9,81 m/s²); giới hạn sử dụng 80 % lực danh nghĩa là quy tắc dự phòng tải thực hành, không phải yêu cầu tiêu chuẩn.