Chọn kích thước, cấp dung sai và miền dung sai → tự tra IT và sai lệch cơ bản, tính khe hở/độ dôi lớn nhất, nhỏ nhất và loại lắp ghép. Hệ lỗ cơ sở H (hoặc JS); trục e, f, g, h, js, k, m, n, p.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Mỗi cặp lỗ – trục (ổ lăn trên trục, bạc trong lỗ, chốt định vị) cần một kiểu lắp: lỏng để quay/trượt được, trung gian để định vị, chặt để truyền lực. Sheet tra bảng ISO 286-1 theo ký hiệu lắp ghép (ví dụ Ø25 H7/g6) ra giới hạn kích thước lỗ và trục, khe hở hay độ dôi lớn nhất/nhỏ nhất và loại lắp ghép – dùng để ghi bản vẽ, làm calip và kiểm tra hàng.
Hình dung đơn giản
Hãy tưởng tượng
Lỗ và trục không thể làm chính xác tuyệt đối, nên mỗi cái được phép nằm trong một “vùng cho phép” (miền dung sai). Chữ cái (H, g, k, p…) cho biết vùng đó nằm ở đâu so với kích thước danh nghĩa (trên, dưới, hay sát); con số (6, 7…) cho biết vùng đó rộng hay hẹp. Đặt hai vùng cạnh nhau sẽ thấy trục luôn nhỏ hơn lỗ (lắp lỏng), luôn lớn hơn (lắp chặt), hay có lúc thế này lúc thế kia (trung gian).
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.17 dung sai · 0.16 thống kê
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| D | Kích thước danh nghĩa (đường kính chung của lỗ và trục) | mm | Bản vẽ; 0 < D ≤ 500 |
| Miền dung sai lỗ | H (hệ lỗ cơ sở, sai lệch dưới = 0) hoặc JS (đối xứng) | – | Ký hiệu trên bản vẽ |
| Cấp IT lỗ, cấp IT trục | Cấp chính xác: số càng nhỏ càng chính xác (IT6 mài, IT7 doa, IT8–9 tiện) | – | Ký hiệu trên bản vẽ |
| Miền dung sai trục | e, f, g, h (lỏng) · js, k, m, n (trung gian) · p (chặt) | – | Ký hiệu trên bản vẽ; k chỉ áp dụng IT4–IT7 |
| Bảng IT và sai lệch cơ bản | Độ rộng dung sai và vị trí miền dung sai trục theo khoảng kích thước | µm | Sheet Du_lieu, trích ISO 286-1 Bảng 1 và 2 |
Xây dựng công thức từng bước
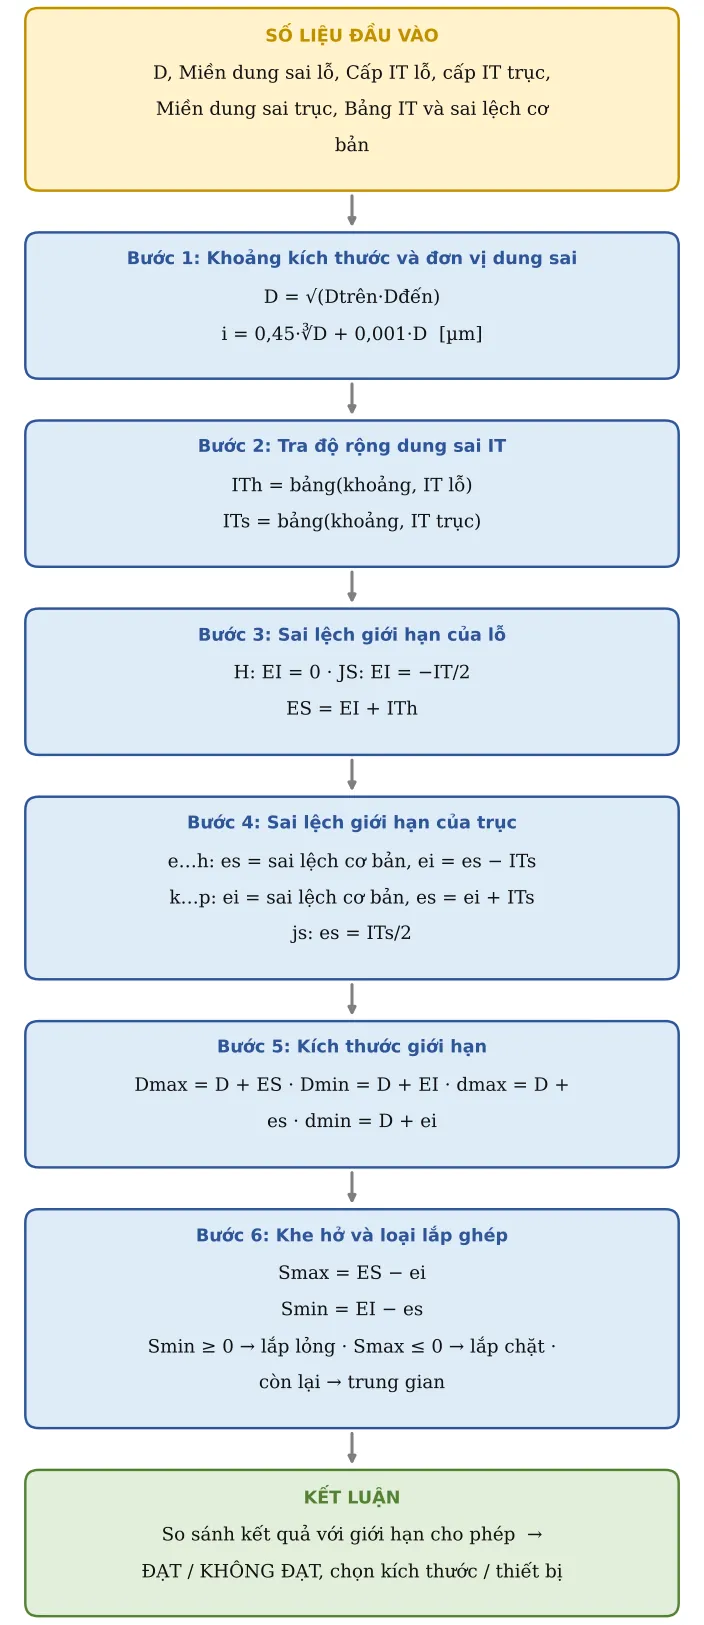
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Khoảng kích thước và đơn vị dung sai
Bảng ISO chia kích thước thành các khoảng (trên … đến). Đơn vị dung sai i tăng dần theo kích thước – trục lớn được phép sai nhiều hơn:
D = √(Dtrên·Dđến) ; i = 0,45·∛D + 0,001·D [µm]
Bước 2. Tra độ rộng dung sai IT
Theo khoảng kích thước và cấp IT, tra ra độ rộng miền dung sai của lỗ và của trục:
ITh = bảng(khoảng, IT lỗ) ; ITs = bảng(khoảng, IT trục)
Bước 3. Sai lệch giới hạn của lỗ
Lỗ H bắt đầu đúng từ kích thước danh nghĩa; JS chia đều hai phía:
H: EI = 0 · JS: EI = −IT/2 ; ES = EI + ITh
Bước 4. Sai lệch giới hạn của trục
Sai lệch cơ bản tra bảng là mép miền dung sai gần danh nghĩa nhất: với e…h là mép trên es, với k…p là mép dưới ei:
e…h: es = sai lệch cơ bản, ei = es − ITs ; k…p: ei = sai lệch cơ bản, es = ei + ITs ; js: es = ITs/2
Bước 5. Kích thước giới hạn
Cộng sai lệch (đổi µm ra mm) vào kích thước danh nghĩa:
Dmax = D + ES · Dmin = D + EI · dmax = D + es · dmin = D + ei
Bước 6. Khe hở và loại lắp ghép
Khe hở lớn nhất: lỗ to nhất với trục nhỏ nhất; nhỏ nhất: lỗ nhỏ nhất với trục to nhất. Số âm nghĩa là độ dôi:
Smax = ES − ei ; Smin = EI − es ; Smin ≥ 0 → lắp lỏng · Smax ≤ 0 → lắp chặt · còn lại → trung gian
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Kích thước danh nghĩa | D | 25 | mm | 0 < D ≤ 500 |
| 2 | Miền dung sai lỗ | hl | H | ||
| 3 | Cấp dung sai lỗ IT | ih | 7 | ||
| 4 | Miền dung sai trục | sl | g | ||
| 5 | Cấp dung sai trục IT | is | 6 | k chỉ áp dụng IT4–IT7 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 6 | Dòng khoảng kích thước | row | 5 | Khoảng (trên; đến] | |
| 7 | Khoảng kích thước: trên | lo | 18 | mm | |
| 8 | Khoảng kích thước: đến | hi | 30 | mm | |
| 9 | Đơn vị dung sai i | i | 1,31 | µm | i = 0,45·∛D + 0,001·D, D = √(Dmin·Dmax) – để đối chiếu |
| 10 | Dung sai lỗ IT | ITh | 21 | µm | Tra ISO 286-1 |
| 11 | Dung sai trục IT | ITs | 13 | µm | |
| 12 | Sai lệch cơ bản trục (bảng) | dev | -7 | µm | es cho e, f, g, h; ei cho k, m, n, p (ISO 286-1 Bảng 2) |
| 13 | Sai lệch dưới lỗ EI | EI | 0 | µm | H: EI = 0; JS: ±IT/2 |
| 14 | Sai lệch trên lỗ ES | ES | 21 | µm | ES = EI + IT |
| 15 | Sai lệch trên trục es | es | -7 | µm | e…h: es = sai lệch cơ bản; k…p: es = ei + IT |
| 16 | Sai lệch dưới trục ei | ei | -20 | µm | ei = es − IT |
| 17 | Lỗ lớn nhất | Dmax | 25,02 | mm | |
| 18 | Lỗ nhỏ nhất | Dmin | 25 | mm | |
| 19 | Trục lớn nhất | dmax | 24,99 | mm | |
| 20 | Trục nhỏ nhất | dmin | 24,98 | mm | |
| 21 | Khe hở lớn nhất (âm = độ dôi) | Smax | 41 | µm | Smax = ES − ei |
| 22 | Khe hở nhỏ nhất (âm = độ dôi lớn nhất) | Smin | 7 | µm | Smin = EI − es |
| 23 | Loại lắp ghép | LẮP LỎNG | Lắp chặt → nhập Umin = −Smax, Umax = −Smin vào CT06 |
Bước C – Kết luận ví dụ
Kết quả chính: Khe hở lớn nhất (âm = độ dôi) = 41 µm; Khe hở nhỏ nhất (âm = độ dôi lớn nhất) = 7 µm.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Ví dụ mặc định Ø25 H7/g6: lỗ 0/+21 µm, trục −7/−20 µm → khe hở 7–41 µm, lắp lỏng chính xác (bạc trượt, chốt dẫn hướng).
- Lắp ghép hay dùng: H7/g6 trượt chính xác · H7/h6 lắp lỏng định tâm · H7/k6 trung gian (ổ lăn trên trục, bánh răng có then) · H7/p6 chặt (ép bạc).
- Lắp chặt: đưa độ dôi Umin = −Smax và Umax = −Smin sang CT06 (lắp độ dôi) để kiểm tra mô-men truyền và lực ép.
- Ổ lăn có dung sai riêng của nhà sản xuất cho vòng trong/vòng ngoài; chọn miền dung sai trục và lỗ theo catalogue ổ.
- Cấp IT chọn phải phù hợp năng lực gia công: tiện thường đạt IT8–9; yêu cầu IT6 phải mài. Ghi dung sai chặt hơn mức cần làm tăng chi phí và tỉ lệ phế phẩm.