Kiểm tra một bulông xiết bằng đai ốc: lực kẹp còn lại sau khi lún và sau khi tải làm việc tác dụng vẫn đủ giữ mối ghép, đồng thời bulông không chảy dẻo, không gãy mỏi, mặt tựa không bị dập. Kết quả cuối là mô-men xiết MA cần đặt cho cờ lê lực.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Mối ghép bulông có mặt ở khắp nơi: chân máy, mặt bích, đồ gá, khung hàn. Bài toán trả lời 3 câu hỏi: bulông cỡ nào, cấp bền nào là đủ; phải xiết bao nhiêu Nm để mối ghép không lỏng, không trượt; và bulông có bị kéo đứt, gãy mỏi hay làm lõm mặt tì không.
Hình dung đơn giản
Hãy tưởng tượng
Hãy tưởng tượng bulông như một lò xo rất cứng bị kéo dài khi xiết, còn hai tấm thép là một lò xo bị nén. Xiết bulông giống như kéo căng lò xo bulông và ép lò xo tấm thép. Khi có lực ngoài kéo hai tấm ra, phần lớn lực đó chỉ làm giảm độ ép giữa hai tấm; bulông chỉ chịu thêm một phần nhỏ. Vì vậy một mối ghép xiết đủ chặt sẽ rất bền.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.3 lực · 0.4 mô-men · 0.5 ứng suất · 0.6 giới hạn chảy · 0.7 hệ số an toàn · 0.10 ma sát · 0.14 mỏi
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| d, P | Đường kính và bước ren (M10: d = 10, P = 1,5) | mm | Chọn cỡ ren; công cụ tự tra d, P, dW, dh theo Bảng 1 |
| Cấp bền | 8.8 / 10.9 / 12.9: số đầu × 100 = Rm, số sau × 10 = % chảy. 8.8: Rm 800, Re 640 MPa | – | Dập trên đầu bulông; tiêu chuẩn ISO 898-1 |
| FA | Lực kéo tách mối ghép trên 1 bulông | N | Tính từ tải máy chia số bulông (CT02 nếu là mặt bích) |
| FQ | Lực trượt ngang trên 1 bulông | N | Tính từ lực ngang tác dụng lên mối ghép |
| μG, μK, μT | Hệ số ma sát ở ren, mặt tì đầu bulông, giữa hai tấm | – | VDI 2230-1:2015 Bảng A5 (μG, μK) và Bảng A6 (μT). Bulông đen/phosphat có dầu μG ≈ 0,12–0,14; mặt ghép thép–thép khô μT = 0,10–0,23, có dầu 0,07–0,12 (không đo được thì lấy cận dưới; ví dụ mẫu lấy 0,15) |
| αA | Độ tản mạn của dụng cụ xiết (lực xiết thực có thể lệch bao nhiêu lần) | – | Bảng 2 (VDI 2230-1 Bảng A8): cờ lê lực 1,4–1,6; súng vặn đập 2,5–4 |
| lK, DA | lK: tổng chiều dày các tấm bị kẹp (kể cả long đen). DA: đường kính vùng tấm bao quanh bulông tại mặt ghép | mm | Bản vẽ. DA lấy giá trị nhỏ nhất trong: bước giữa hai bulông kề nhau, 2 × khoảng cách từ tâm lỗ tới mép tấm |
| n | Hệ số vị trí đặt tải: lực FA đi vào tấm ở đâu. n = 1 khi FA đặt ngay dưới đầu bulông/đai ốc; n càng nhỏ khi FA đặt càng gần mặt ghép | – | VDI 2230-1:2015 Bảng 2 (theo dạng mối ghép); chưa rõ lấy n = 0,5 |
| fZ | Lượng lún: nhấp nhô bề mặt bị ép phẳng sau khi xiết làm bulông mất bớt độ giãn | µm | Bảng 3 (VDI 2230-1 Bảng 5) |
| FKA | Lực kẹp tối thiểu phải giữ để làm kín (FKP) hoặc để mặt ghép không bị tách (FKA). Công cụ gộp chung một ô | N | Yêu cầu của mối ghép (gioăng, mặt bích kín); nhập 0 nếu không yêu cầu |
| pG | Áp suất giới hạn của vật liệu nằm dưới đầu bulông/đai ốc | MPa | Bảng 4 (VDI 2230-1 Bảng A9) |
| ΔFVth | Lực xiết mất đi do bulông và tấm giãn nở nhiệt khác nhau | N | 0 nếu bulông và tấm cùng vật liệu, cùng nhiệt độ; thép–nhôm nóng lên phải tính riêng (VDI 2230-1 bước R4) |
Bảng 1. Kích thước ren hệ mét bước lớn và lỗ bulông
| Cỡ | d (mm) | P (mm) | d2 (mm) | d3 (mm) | AS (mm²) | dW min (mm) | dh (mm) |
|---|---|---|---|---|---|---|---|
| M4 | 4 | 0,7 | 3,545 | 3,141 | 8,78 | 5,9 | 4,5 |
| M5 | 5 | 0,8 | 4,480 | 4,019 | 14,2 | 6,9 | 5,5 |
| M6 | 6 | 1 | 5,350 | 4,773 | 20,1 | 8,9 | 6,6 |
| M8 | 8 | 1,25 | 7,188 | 6,466 | 36,6 | 11,6 | 9 |
| M10 | 10 | 1,5 | 9,026 | 8,160 | 58,0 | 14,6 | 11 |
| M12 | 12 | 1,75 | 10,863 | 9,853 | 84,3 | 16,6 | 13,5 |
| M14 | 14 | 2 | 12,701 | 11,546 | 115 | 19,6 | 15,5 |
| M16 | 16 | 2 | 14,701 | 13,546 | 157 | 22,5 | 17,5 |
| M20 | 20 | 2,5 | 18,376 | 16,933 | 245 | 28,2 | 22 |
| M24 | 24 | 3 | 22,051 | 20,319 | 353 | 33,6 | 26 |
| M30 | 30 | 3,5 | 27,727 | 25,706 | 561 | 42,8 | 33 |
Bảng 2. Hệ số xiết αA theo cách xiết
| αA | Cách xiết |
|---|---|
| 1,1–1,2 | Xiết có kiểm soát độ giãn dài bulông bằng siêu âm |
| 1,2–1,4 | Xiết kiểm soát điểm chảy hoặc kiểm soát góc xoay (bằng máy hoặc bằng tay) |
| 1,4–1,6 | Xiết kiểm soát mô-men bằng cờ lê lực, cờ lê báo tín hiệu hoặc máy vặn đo mô-men; mô-men đặt được xác định bằng thử trên chi tiết thật |
| 1,6–2,5 | Xiết kiểm soát mô-men, mô-men đặt tính từ hệ số ma sát ước lượng (cấp ma sát A hoặc B) |
| 2,5–4,0 | Súng vặn đập, máy vặn tới khi kẹt, xiết bằng tay không đo mô-men |
Bảng 3. Lượng lún fZ
| Độ nhám Rz | Ren | Mỗi mặt tựa đầu bulông / đai ốc | Mỗi mặt ghép giữa các tấm |
|---|---|---|---|
| < 10 µm | 3 | 2,5 | 1,5 |
| 10 … 40 µm | 3 | 3 | 2 |
| 40 … 160 µm | 3 | 4 | 3 |
Bảng 4. Áp suất giới hạn mặt tựa pG
| Vật liệu chi tiết bị kẹp | pG (MPa) |
|---|---|
| S235JR | 490 |
| S355J0 | 760 |
| EN-GJL-250 (gang xám) | 850 |
| X5CrNi18-10 (inox) | 630 |
| AlMgSi1 F31 (nhôm 6082) | 360 |
Xây dựng công thức từng bước
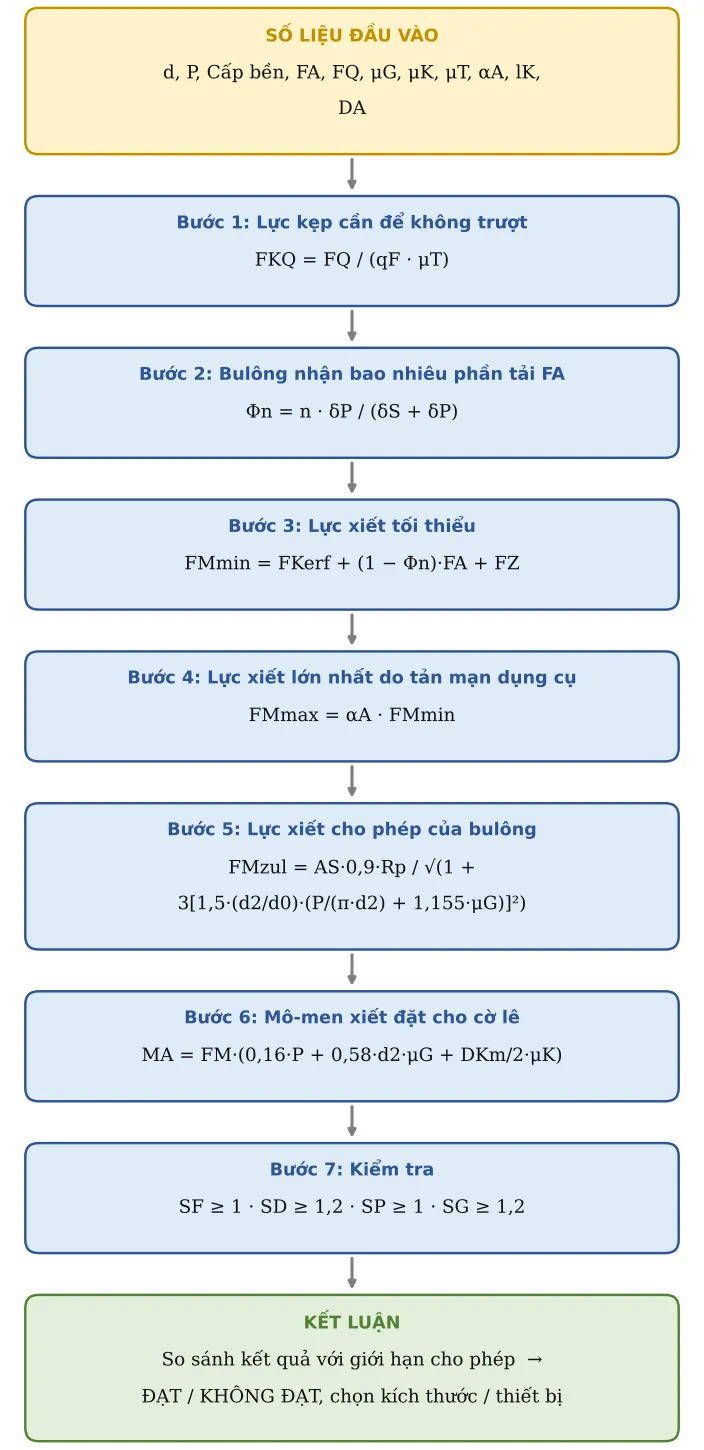
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Lực kẹp cần để không trượt
Lực ngang FQ được giữ bằng ma sát giữa hai tấm. Ma sát = μT × lực kẹp. Muốn không trượt thì lực kẹp tối thiểu là:
FKQ = FQ / (qF · μT)
Bước 2. Bulông nhận bao nhiêu phần tải FA
Độ mềm (1/độ cứng) của bulông δS và của tấm δP tính như lò xo: δ = L/(E·A). Hệ số tải Φ là phần lực FA mà bulông phải nhận thêm, phần còn lại làm giảm lực kẹp. Hệ số n kể đến vị trí lực FA đi vào tấm (n = 1 khi đặt ngay dưới đầu bulông/đai ốc, nhỏ dần khi đặt gần mặt ghép; chưa rõ lấy 0,5). Độ mềm tấm δP = lK/(EP·Aers), trong đó Aers là diện tích ống tấm bị nén quanh bulông (dòng 35 của công cụ):
Φn = n · δP / (δS + δP)
Bước 3. Lực xiết tối thiểu
Lực xiết phải đủ cho: lực kẹp cần thiết FKerf = max(FKQ; FKA) + phần FA làm giảm lực kẹp + phần mất đi do bề mặt bị lún FZ = fZ/(δS + δP), với fZ tra Bảng 3 + phần mất do giãn nở nhiệt ΔFVth:
FMmin = FKerf + (1 − Φn)·FAmax + FZ + ΔFVth
Bước 4. Lực xiết lớn nhất do tản mạn dụng cụ
Cùng một mô-men đặt, lực xiết thực tế dao động do ma sát và độ chính xác dụng cụ. Để lần xiết yếu nhất vẫn đạt FMmin thì lần xiết mạnh nhất có thể lên tới αA lần (αA tra Bảng 2):
FMmax = αA · FMmin
Bước 5. Lực xiết cho phép của bulông
Khi xiết, thân bulông vừa bị kéo vừa bị xoắn (do ma sát ren). Ứng suất tương đương (kéo + xoắn ren) không được vượt ν = 90 % giới hạn chảy Rp0,2 (VDI 2230-1 bước R7). d0 = (d2 + d3)/2, AS = π/4·d0²:
FMzul = AS·ν·Rp0,2 / √(1 + 3[1,5·(d2/d0)·(P/(π·d2) + 1,155·μG)]²)
Bước 6. Mô-men xiết đặt cho cờ lê
Mô-men cờ lê = phần nâng ren + phần thắng ma sát ren + phần thắng ma sát mặt tì đầu bulông. DKm = (dW + dh)/2 là đường kính ma sát trung bình của mặt tì. Công cụ lấy FM = FMzul, tức mô-men để xiết tới ν·Rp0,2:
MA = FMzul·(0,16·P + 0,58·d2·μG + DKm/2·μK)
Bước 7. Kiểm tra
FMmax ≤ FMzul; hệ số an toàn chảy, mỏi, dập mặt tì, chống trượt đều phải đạt. Trong đó: SF = Rp0,2/σred,B (chảy khi làm việc, bước R8); SD = σASV/σa với σASV = 0,85·(150/d + 45) MPa cho ren cán trước nhiệt luyện (mỏi, R9); SP = pG/pmax với pG tra Bảng 4 (dập mặt tì, R10); SG = FKR,min·qF·μT/FQ (trượt, R12; tải đổi chiều cần SG ≥ 1,8).
SF ≥ 1 · SD ≥ 1,2 · SP ≥ 1 · SG ≥ 1,2
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Cỡ ren (bước lớn) | sz | M10 | Chọn M4…M30. Kích thước ren lấy tự động theo Bảng 1. | |
| 2 | Cấp bền bulông | cl | Cấp 8.8 | 8.8 / 10.9 / 12.9 theo ISO 898-1 | |
| 3 | Tải dọc trục lớn nhất trên 1 bulông | FAmax | 8 000 | N | Tải làm việc kéo tách mối ghép |
| 4 | Tải dọc trục nhỏ nhất | FAmin | 0 | N | Dùng để tính biên độ khi tải dao động (=FAmax nếu tải tĩnh) |
| 5 | Tải ngang lớn nhất trên 1 bulông | FQ | 1 000 | N | Lực trượt mặt ghép phải truyền bằng ma sát |
| 6 | Số mặt phân cách truyền lực ngang | qF | 1 | 1 cho 2 tấm, 2 cho 3 tấm… | |
| 7 | Hệ số ma sát mặt ghép | muT | 0,15 | Thép–thép khô 0,10–0,23; có dầu 0,07–0,12 (VDI 2230 Bảng A6). Lấy giá trị nhỏ nhất. | |
| 8 | Hệ số ma sát ren μG | muG | 0,12 | Bulông đen/phosphat có dầu ≈ 0,12–0,14; mạ kẽm khô ≈ 0,14–0,2 | |
| 9 | Hệ số ma sát mặt tựa đầu/đai ốc μK | muK | 0,12 | Thường lấy bằng μG | |
| 10 | Hệ số xiết αA | αA | 1,6 | Kiểm soát góc/điểm chảy 1,2–1,4 · cờ lê lực, mô-men xác định bằng thử 1,4–1,6 · cờ lê lực, ma sát ước lượng 1,6–2,5 · súng vặn đập 2,5–4 (VDI 2230-1 Bảng A8, xem Bảng 2) | |
| 11 | Mức sử dụng giới hạn chảy khi xiết | ν | 0,9 | VDI mặc định 90 % | |
| 12 | Hệ số vị trí đặt tải n | nl | 0,5 | 0,3–0,7; tải đặt gần mặt ghép → nhỏ. Chưa rõ lấy 0,5 | |
| 13 | Chiều dài kẹp (tổng chiều dày các tấm) | lK | 30 | mm | lK/d nên từ 1 đến 8 |
| 14 | Chiều dài thân trơn nằm trong lK | l1 | 0 | mm | 0 nếu bulông ren suốt |
| 15 | Đường kính ngoài vùng chi tiết bị kẹp | DA | 30 | mm | Bề rộng tấm quanh bulông (lấy nhỏ nhất) |
| 16 | Mô-đun đàn hồi bulông | ES | 205 000 | MPa | Thép 205 000 |
| 17 | Mô-đun đàn hồi chi tiết kẹp | EP | 205 000 | MPa | Thép 205 000 · gang xám 110 000 · nhôm 70 000 |
| 18 | Tổng lượng lún fZ | fZ | 9,5 | µm | Bảng 3 (VDI 2230-1 Bảng 5), Rz < 10 µm: ren 3 + mặt tựa đầu 2,5 + mặt tựa đai ốc 2,5 + mỗi mặt ghép 1,5 |
| 19 | Lực kẹp bổ sung (làm kín / chống tách) | FKA | 0 | N | Lực kẹp tối thiểu để làm kín (FKP) hoặc chống tách mặt ghép (FKA), VDI 2230-1 bước R2 – nhập 0 nếu không yêu cầu |
| 20 | Áp suất giới hạn của vật liệu bị kẹp | pG | 700 | MPa | Bảng 4 (VDI 2230-1 Bảng A9): S235 490 · GJL-250 850 · AlMgSi1 360. Ví dụ mẫu lấy 700 cho tấm thép C45 |
| 21 | Mất lực xiết do nhiệt ΔFVth | ΔFVth | 0 | N | 0 nếu bulông và tấm cùng vật liệu, cùng nhiệt độ |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 22 | Đường kính danh nghĩa | d | 10 | mm | Tra Bảng 1 |
| 23 | Bước ren | P | 1,5 | mm | |
| 24 | Đường kính mặt tựa đầu bulông | dW | 14,6 | mm | ISO 4017, dw min |
| 25 | Đường kính lỗ | dh | 11 | mm | ISO 273 loại trung bình |
| 26 | Đường kính trung bình ren | d2 | 9,03 | mm | d2 = d − 0,6495·P (ISO 724) |
| 27 | Đường kính chân ren | d3 | 8,16 | mm | d3 = d − 1,2269·P |
| 28 | Đường kính tính ứng suất | d0 | 8,59 | mm | d0 = (d2 + d3)/2 |
| 29 | Tiết diện chịu ứng suất | AS | 57,99 | mm² | AS = π/4·d0² |
| 30 | Tiết diện thân danh nghĩa | AN | 78,54 | mm² | AN = π/4·d² |
| 31 | Tiết diện chân ren | Ad3 | 52,29 | mm² | Ad3 = π/4·d3² |
| 32 | Giới hạn chảy Rp0,2 min | Rp | 640 | MPa | ISO 898-1: 8.8 → 640 (≤M16) / 660; 10.9 → 940; 12.9 → 1100 |
| 33 | Độ mềm bulông δS | δS | 3,82e-06 | mm/N | δS = [0,5d/AN (đầu) + l1/AN (thân trơn) + (lK−l1)/Ad3 (ren tự do) + 0,5d/Ad3 (ren ăn khớp) + 0,4d/AN (đai ốc)] / ES |
| 34 | Hệ số hình nón x | x | 0,787 | x = ∛(lK·dW/DA²) | |
| 35 | Diện tích thay thế của ống kẹp | Aers | 265,9 | mm² | 3 trường hợp: DA ≤ dW → π/4(DA²−dh²); dW<DA<dW+lK → π/4(dW²−dh²) + π/8·dW(DA−dW)[(x+1)²−1]; DA ≥ dW+lK → π/4[(dW+lK/10)²−dh²]. Đây là mô hình ống thay thế (VDI 2230 bản 1986); bản 2015 dùng mô hình nón biến dạng, kết quả có thể chênh lệch |
| 36 | Độ mềm chi tiết kẹp δP | δP | 5,5e-07 | mm/N | δP = lK/(EP·Aers) |
| 37 | Hệ số tải Φn | Φn | 0,0629 | Φn = n·δP/(δS+δP): phần tải FA mà bulông phải nhận thêm | |
| 38 | Mất lực xiết do lún | FZ | 2 172 | N | FZ = fZ/(δS+δP) |
| 39 | Lực kẹp để chống trượt ngang | FKQ | 6 667 | N | FKQ = FQ/(qF·μT) |
| 40 | Lực kẹp cần thiết | FKerf | 6 667 | N | FKerf = max(FKQ; FKP+FKA) |
| 41 | Lực xiết lắp ráp nhỏ nhất | FMmin | 16 335 | N | FMmin = FKerf + (1−Φn)·FAmax + FZ + ΔFVth |
| 42 | Lực xiết lắp ráp lớn nhất | FMmax | 26 136 | N | FMmax = αA·FMmin (tản mạn của dụng cụ xiết) |
| 43 | Lực xiết cho phép | FMzul | 29 603 | N | FMzul = AS·ν·Rp0,2 / √(1+3[1,5·d2/d0·(P/(π·d2)+1,155·μG)]²) – ứng suất tương đương kéo + xoắn ren = ν·Rp0,2 |
| 44 | Mức sử dụng FMmax/FMzul | util | 88,29 % | ≤ 100 % là đạt; tỉ lệ thấp nghĩa là bulông còn dư khả năng | |
| 45 | FMmax ≤ FMzul | Kiểm tra | ĐẠT | Nếu KHÔNG ĐẠT: tăng cỡ ren / cấp bền, hoặc dùng cách xiết chính xác hơn (αA nhỏ) | |
| 46 | Ứng suất kéo lớn nhất | σz,max | 519,2 | MPa | σz,max = (FMzul + Φn·FAmax − ΔFVth)/AS |
| 47 | Mô-men ren | MG | 25 584 | Nmm | MG = FMzul·d2/2·(P/(π·d2) + 1,155·μG) |
| 48 | Ứng suất xoắn | τmax | 205,4 | MPa | τ = MG/WP, WP = π·d0³/16 |
| 49 | Ứng suất tương đương | σred,B | 548,8 | MPa | σred,B = √(σz² + 3(kτ·τ)²), kτ = 0,5 (xoắn giảm sau khi chịu tải) |
| 50 | Hệ số an toàn chảy | SF | 1,17 | SF = Rp0,2/σred,B ≥ 1,0 | |
| 51 | SF ≥ 1,0 | Kiểm tra | ĐẠT | ||
| 52 | Biên độ ứng suất | σa | 4,34 | MPa | σa = Φn·(FAmax − FAmin)/(2·AS) |
| 53 | Giới hạn mỏi biên độ (ren cán trước nhiệt luyện) | σASV | 51 | MPa | σASV = 0,85·(150/d + 45) |
| 54 | Hệ số an toàn mỏi | SD | 11,75 | SD = σASV/σa ≥ 1,2 (999 = tải tĩnh) | |
| 55 | SD ≥ 1,2 | Kiểm tra | ĐẠT | ||
| 56 | Diện tích mặt tựa | Ap | 72,38 | mm² | Ap,min = π/4·(dW² − dh²) |
| 57 | Áp suất mặt tựa lớn nhất | pmax | 415,9 | MPa | pmax = (FMzul + Φn·FAmax)/Ap,min |
| 58 | Hệ số an toàn dập | SP | 1,68 | SP = pG/pmax ≥ 1,0. Không đạt → dùng long đen tôi/bulông mặt bích | |
| 59 | SP ≥ 1,0 | Kiểm tra | ĐẠT | ||
| 60 | Lực kẹp còn lại nhỏ nhất | FKR | 8 833 | N | FKR,min = FMzul/αA − (1−Φn)·FAmax − FZ − ΔFVth |
| 61 | Hệ số an toàn trượt | SG | 1,33 | SG = FKR,min·qF·μT/FQ ≥ 1,2 tĩnh; ≥ 1,8 tải đổi chiều | |
| 62 | SG ≥ 1,2 | Kiểm tra | ĐẠT | ||
| 63 | Đường kính ma sát mặt tựa | DKm | 12,8 | mm | DKm = (dW + dh)/2 |
| 64 | MÔ-MEN XIẾT | MA | 48,44 | Nm | MA = FMzul·(0,16·P + 0,58·d2·μG + DKm/2·μK) – giá trị đặt cho cờ lê lực |
Bước C – Kết luận ví dụ
Kết quả chính: Hệ số tải Φn = 0,0629; Lực xiết lắp ráp lớn nhất = 26 136 N; Lực xiết cho phép = 29 603 N; Hệ số an toàn chảy = 1,17; Hệ số an toàn mỏi = 11,75; Hệ số an toàn dập = 1,68; Hệ số an toàn trượt = 1,33; MÔ-MEN XIẾT = 48,44 Nm.
Kiểm tra: FMmax ≤ FMzul: ĐẠT; SF ≥ 1,0: ĐẠT; SD ≥ 1,2: ĐẠT; SP ≥ 1,0: ĐẠT; SG ≥ 1,2: ĐẠT.
Quyết định: bulông M10 cấp 8.8 ĐẠT cả 5 điều kiện. Đặt cờ lê lực MA ≈ 48 Nm (đúng với bulông có dầu μG = μK = 0,12, cờ lê lực αA = 1,6). Điều kiện sát giới hạn nhất là chảy (SF = 1,17) và trượt (SG = 1,33 ≥ 1,2); nếu tải ngang đổi chiều thì SG phải ≥ 1,8, khi đó KHÔNG ĐẠT, cần tăng cỡ bulông hoặc thêm chốt định vị. Đối chiếu: VDI 2230-1 Bảng A1 cho M10-8.8, μ = 0,12 ghi FM = 29,6 kN (khớp) và MA = 51 Nm (lớn hơn vì bảng lấy đường kính ma sát mặt tựa DKm lớn hơn).
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Mô-men xiết MA trong bảng chỉ đúng với hệ số ma sát đã nhập. Bulông mạ kẽm khô (μ ≈ 0,14–0,2) cần mô-men lớn hơn bulông có dầu để đạt cùng lực kẹp.
- Nếu SP (dập mặt tì) không đạt: dùng long đen tôi cứng hoặc bulông mặt bích để tăng diện tích tì.
- Bulông chịu tải ngang không nên tính để thân bulông bị cắt; hãy thiết kế để ma sát giữ (SG ≥ 1,2), hoặc dùng chốt định vị nhận lực ngang.
- Giới hạn mỏi σASV = 0,85·(150/d + 45) chỉ đúng cho ren cán trước nhiệt luyện (đa số bulông thương mại 8.8–12.9). Ren cán sau nhiệt luyện bền mỏi cao hơn; ren cắt thấp hơn – tra VDI 2230-1 bước R9.
- Độ mềm tấm tính bằng mô hình ống thay thế đơn giản. Với tấm mỏng, mặt ghép lệch tâm, tải lệch tâm hoặc tấm bằng nhôm/gang cần tính đầy đủ theo VDI 2230-1:2015.
- Cờ lê lực phải được hiệu chuẩn định kỳ (ISO 6789). Ghi rõ MA, hệ số ma sát giả định (có dầu hay khô) và trình tự xiết vào bản vẽ hoặc hướng dẫn công việc.
Căn cứ và tài liệu tham khảo
- VDI 2230 Blatt 1:2015 – các bước R0…R13: lực kẹp chống trượt (R2), hệ số tải Φn (R3), lún FZ và Bảng 5 (R4), FMmin/FMmax (R5, R6), lực xiết cho phép FMzul (R7), ứng suất làm việc (R8), mỏi σASV (R9), áp suất mặt tựa (R10), chống trượt SG (R12), mô-men xiết MA (R13); Bảng A5, A6 (hệ số ma sát), A8 (αA), A9 (pG), A1 (đối chiếu FM, MA).
- ISO 898-1:2013 – cơ tính bulông thép cấp 8.8, 10.9, 12.9 (Rp0,2 min) và tiết diện chịu ứng suất AS.
- ISO 261, ISO 724 – bước ren và đường kính d2, d3 ren hệ mét (Bảng 1).
- ISO 4017 – bulông đầu lục giác, đường kính mặt tựa dW min; ISO 273 – lỗ bulông loạt trung bình dh (Bảng 1).
- ISO 6789 – dụng cụ vặn có kiểm soát mô-men (cờ lê lực), yêu cầu và hiệu chuẩn.
- Roloff/Matek – Maschinenelemente, chương Mối ghép bulông (Schraubenverbindungen) – trình tự tính theo VDI 2230 và mô hình ống thay thế Aers.