Thời gian từng chiếc = (thời gian máy + phụ)·(1 + % phục vụ + % nghỉ); cộng thời gian chuẩn bị – kết thúc chia cho cỡ lô → thời gian định mức và sản lượng ca.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Thời gian định mức là căn cứ để lập kế hoạch, tính lương khoán, báo giá và đánh giá năng suất. Công cụ tính thời gian từng chiếc, thời gian định mức có phân bổ thời gian chuẩn bị theo lô, và sản lượng định mức mỗi ca.
Hình dung đơn giản
Hãy tưởng tượng
Nấu một nồi phở: thời gian nấu (máy chạy) cộng thời gian múc, bưng (thao tác phụ). Thỉnh thoảng phải lau bếp, đi uống nước (phục vụ, nghỉ). Trước khi bán phải chuẩn bị nồi nước dùng một lần cho cả buổi; nồi đó chia đều cho số bát bán được.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.2 đơn vị thời gian
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| To | Thời gian máy (cơ bản) | ph | Từ GC01–GC03 (thời gian máy tm), thời gian chương trình CNC/robot |
| Tp | Thời gian phụ: gá, tháo, đo | ph | Bấm giờ (time study) hoặc hệ thống thời gian tiêu chuẩn MTM/MOST. Thời gian bấm giờ phải nhân hệ số đánh giá nhịp độ (rating, 100 % = nhịp độ chuẩn) trước khi dùng |
| a | Thời gian phục vụ kỹ thuật + tổ chức, % của To + Tp | – | Thường 3–8 % (giá trị kinh nghiệm); nên xác định bằng chụp ảnh ngày làm việc hoặc lấy mẫu công việc (work sampling) tại xưởng |
| b | Thời gian nghỉ, nhu cầu tự nhiên, % | – | 4–6 %; theo quy định nội bộ. Tham khảo ILO: phần cố định gồm nhu cầu cá nhân ≈ 5 % và mệt mỏi cơ bản ≈ 4 %, cộng phần biến đổi theo điều kiện làm việc (nóng, ồn, tư thế, mang vác) |
| Tcb | Thời gian chuẩn bị – kết thúc mỗi lô (nhận bản vẽ, thay đồ gá, chạy thử, kiểm tra mẫu đầu) | ph | Bấm giờ thực tế hoặc dữ liệu ERP |
| n, h | Cỡ lô; thời gian ca | ct, ph | Kế hoạch sản xuất; nội quy. h là thời gian làm việc thực của ca, đã trừ nghỉ giữa ca (Bộ luật Lao động 2019, điều 109: tối thiểu 30 phút liên tục khi làm việc từ 6 giờ/ngày, ca đêm 45 phút), ví dụ ca 8 h → h = 480 ph |
Xây dựng công thức từng bước
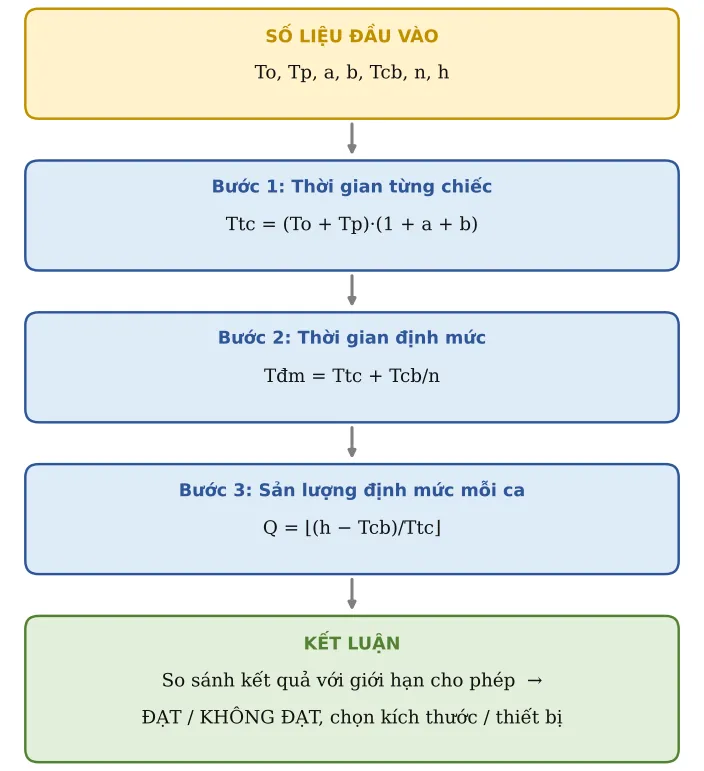
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Thời gian từng chiếc
Thời gian làm một chiếc cộng thêm phần trăm phục vụ và nghỉ.
Ttc = (To + Tp)·(1 + a + b)
Bước 2. Thời gian định mức
Chia thời gian chuẩn bị của lô cho số chiếc trong lô. Lô càng nhỏ, mỗi chiếc gánh càng nhiều.
Tđm = Ttc + Tcb/n
Bước 3. Sản lượng định mức mỗi ca
Thời gian ca trừ chuẩn bị, chia thời gian từng chiếc, lấy phần nguyên. Giả thiết: mỗi ca chỉ có một lần chuẩn bị – kết thúc; h là thời gian làm việc của ca đã trừ nghỉ giữa ca. Nếu một ca chạy k lô thì thay Tcb bằng k·Tcb.
Q = ⌊(h − Tcb)/Ttc⌋
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Thời gian máy (cơ bản) | To | 3 | ph | |
| 2 | Thời gian phụ (gá, tháo, đo) | Tp | 1 | ph | |
| 3 | Thời gian phục vụ (kỹ thuật + tổ chức) | a | 6 % | % của To + Tp: 3–8 % | |
| 4 | Thời gian nghỉ, nhu cầu tự nhiên | b | 5 % | 4–6 % | |
| 5 | Thời gian chuẩn bị – kết thúc mỗi lô | Tcb | 30 | ph | |
| 6 | Cỡ lô | n | 50 | ct | |
| 7 | Thời gian ca | h | 480 | ph |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 8 | Thời gian từng chiếc | Ttc | 4,44 | ph | Ttc = (To + Tp)·(1 + a + b) |
| 9 | THỜI GIAN ĐỊNH MỨC | Tdm | 5,04 | ph/ct | Tđm = Ttc + Tcb/n |
| 10 | Sản lượng định mức / ca | Q | 101 | ct/ca |
Bước C – Kết luận ví dụ
Kết quả chính: Thời gian từng chiếc = 4,44 ph; THỜI GIAN ĐỊNH MỨC = 5,04 ph/ct; Sản lượng định mức / ca = 101 ct/ca.
Quyết định: ban hành định mức 5,04 ph/chiếc cho lô 50 chiếc (cả lô cần 50 × 5,04 = 252 ph, khoảng nửa ca) và giao 101 chiếc/ca khi ca chỉ có một lần chuẩn bị. Nếu trong ca phải chạy 2 lô (2 lần Tcb) thì định mức ca là ⌊(480 − 60)/4,44⌋ = 94 chiếc. Công cụ này không có cột ĐẠT/KHÔNG ĐẠT; đánh giá năng suất bằng cách so sản lượng thực tế với Q.
Áp dụng thực tế và lưu ý
- Bấm giờ ít nhất 10–20 chu kỳ với công nhân thành thạo, loại bỏ các lần bất thường, rồi mới đưa vào To, Tp.
- Muốn giảm định mức cho lô nhỏ: rút ngắn Tcb bằng SMED (thay khuôn nhanh, đồ gá định vị nhanh, chuẩn bị trước khi máy dừng).
- Thời gian định mức ghi vào hướng dẫn công việc và hệ thống ERP; xem xét lại khi thay đổi máy, đồ gá, chương trình.
Căn cứ và tài liệu tham khảo
- ILO – Introduction to Work Study (G. Kanawaty chủ biên, bản 4, 1992) – phần đo lường lao động, bấm giờ, đánh giá nhịp độ và thời gian nghỉ (allowances) – dùng cho cấu trúc thời gian chuẩn = thời gian cơ bản × (1 + % nghỉ) và mức tham khảo b (nhu cầu cá nhân ≈ 5 %, mệt mỏi cơ bản ≈ 4 %).
- Giáo trình Công nghệ chế tạo máy (Trần Văn Địch và cộng sự, NXB Khoa học và Kỹ thuật) – phần định mức kỹ thuật thời gian – cơ cấu thời gian từng chiếc Ttc = To + Tp + Tpv + Ttn và thời gian chuẩn bị – kết thúc phân bổ theo lô (Tcb/n).
- Bộ luật Lao động 2019 (Luật số 45/2019/QH14) – điều 109 – nghỉ trong giờ làm việc, dùng để xác định thời gian ca h.
- MTM / MOST – hệ thống thời gian định trước (Predetermined Motion Time Systems) – nguồn thay thế bấm giờ để xác định Tp.
- Giá trị a = 3–8 % là số kinh nghiệm của trang, chưa trích từ một bảng tiêu chuẩn cụ thể; nên thay bằng số đo thực tế tại xưởng.