Cộng thời gian các bước nối tiếp, trừ phần chạy song song → chu kỳ máy, sản lượng lý thuyết và thực tế theo OEE.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Chu kỳ máy và OEE là hai con số mà quản lý sản xuất theo dõi hằng ngày. Sheet cộng các bước của một chu kỳ (cấp phôi, kẹp, hàn/gia công, nhả, lấy sản phẩm), trừ phần chạy song song, tính sản lượng lý thuyết mỗi giờ, OEE và sản lượng đạt mỗi ca.
Hình dung đơn giản
Hãy tưởng tượng
Một máy giặt: mỗi mẻ gồm cho đồ vào, giặt, vắt, lấy đồ ra. Nếu trong lúc máy giặt ta đã chuẩn bị sẵn mẻ sau thì tiết kiệm được thời gian (chạy song song). OEE trả lời câu hỏi: trong thời gian lẽ ra máy phải chạy, máy thật sự làm ra bao nhiêu phần trăm sản phẩm tốt?
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.2 đơn vị thời gian
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| t1…t8 | Thời gian từng bước nối tiếp của chu kỳ | s | Bấm giờ, chương trình robot/PLC (đọc thời gian từng bước) |
| tp | Thời gian các bước chạy song song (trừ đi) | s | Ví dụ: cell hàn 2 trạm, công nhân gá phôi trạm B khi robot hàn trạm A |
| A | Độ sẵn sàng = thời gian chạy / thời gian kế hoạch | – | Sổ theo dõi dừng máy, hệ thống MES |
| Pf | Hiệu suất tốc độ = (chu kỳ chuẩn × số sản phẩm) / thời gian chạy | – | MES, bộ đếm sản phẩm |
| Qy | Tỉ lệ đạt = sản phẩm tốt / tổng sản phẩm | – | Báo cáo QC (phế phẩm, hàn sửa) |
| h | Số giờ mỗi ca | h | Lịch sản xuất |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
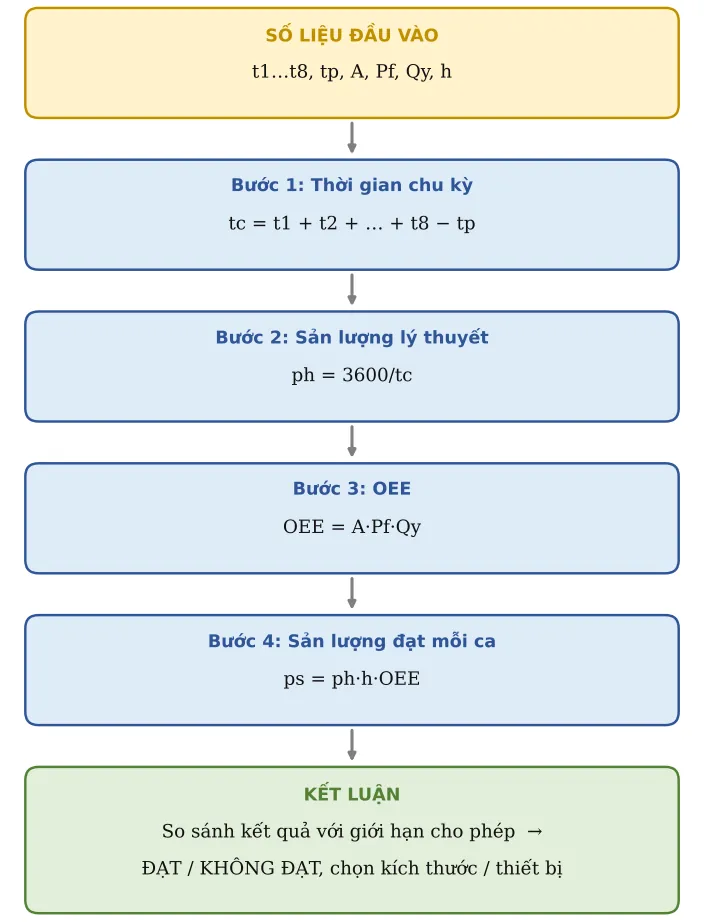
Bước 1. Thời gian chu kỳ
Cộng các bước nối tiếp, trừ phần làm song song.
tc = t1 + t2 + … + t8 − tp
Bước 2. Sản lượng lý thuyết
Số chu kỳ trong một giờ.
ph = 3600/tc
Bước 3. OEE
Nhân ba tỉ lệ: sẵn sàng × tốc độ × chất lượng (định nghĩa Nakajima/JIPM).
OEE = A·Pf·Qy
Bước 4. Sản lượng đạt mỗi ca
Sản lượng lý thuyết nhân số giờ và OEE.
ps = ph·h·OEE
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Bước 1: Cấp phôi | t1 | 1,2 | s | |
| 2 | Bước 2: Kẹp | t2 | 0,5 | s | |
| 3 | Bước 3: Gia công / hàn | t3 | 3 | s | |
| 4 | Bước 4: Nhả | t4 | 0,4 | s | |
| 5 | Bước 5: Lấy sản phẩm | t5 | 1 | s | |
| 6 | Bước 6: Bước 6 | t6 | 0 | s | |
| 7 | Bước 7: Bước 7 | t7 | 0 | s | |
| 8 | Bước 8: Bước 8 | t8 | 0 | s | |
| 9 | Thời gian chạy song song (trừ đi) | tp | 0 | s | Ví dụ: cấp phôi trong lúc hàn |
| 10 | Độ sẵn sàng (Availability) | A | 90 % | ||
| 11 | Hiệu suất tốc độ (Performance) | Pf | 95 % | ||
| 12 | Tỉ lệ đạt chất lượng (Quality) | Qy | 98 % | ||
| 13 | Số giờ mỗi ca | h | 8 | h |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 14 | THỜI GIAN CHU KỲ | tc | 6,1 | s | |
| 15 | Sản lượng lý thuyết | ph | 590,2 | sp/h | |
| 16 | OEE | OEE | 83,79 % | OEE = A·P·Q | |
| 17 | SẢN LƯỢNG ĐẠT MỖI CA | ps | 3 956 | sp/ca |
Bước C – Kết luận ví dụ
Kết quả chính: THỜI GIAN CHU KỲ = 6,1 s; OEE = 83,79 %; SẢN LƯỢNG ĐẠT MỖI CA = 3 956 sp/ca.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Với cell robot, cách nhanh nhất để giảm chu kỳ là cho công nhân gá phôi song song khi robot đang hàn (bàn xoay 2 trạm) và tối ưu quãng di chuyển không hàn của robot.
- OEE 85 % được coi là đẳng cấp thế giới; mới bắt đầu theo dõi thường chỉ 50–65 %.
- Phân tích sáu tổn thất lớn (hỏng máy, chuyển đổi, dừng ngắn, chạy chậm, phế phẩm khởi động, phế phẩm) để biết nên cải tiến chỉ số nào trước.
- OEE dùng cho SX04 (số máy cần) và là chỉ số hiệu quả quá trình theo IATF 16949 (điều 9.1.1.1, bảo trì năng suất tổng thể 8.5.1.5).
Nhóm: Chất lượng (ISO 9001 / IATF 16949)
Gồm: SX07 năng lực quá trình cp/cpk, pp/ppk và biểu đồ x̄–r · SX08 phân tích hệ thống đo – gage r&r (pp trung bình & khoảng) · SX09 độ không đảm bảo đo (rút gọn theo gum) · SX10 lấy mẫu kiểm tra theo iso 2859-1 (mức kiểm tra chung ii)