Nhiệt lượng đầu vào theo dòng, áp, tốc độ hàn; tính hàn được qua CE; nhiệt độ nung sơ bộ tránh nứt nguội; năng suất đắp theo tốc độ cấp dây (hàn robot).
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Với dây chuyền hàn robot, chương trình hàn (dòng, áp, tốc độ) quyết định chất lượng và năng suất. Sheet tính nhiệt lượng đầu vào, đánh giá tính hàn của thép qua cacbon tương đương CE và CET, nhiệt độ nung sơ bộ để tránh nứt nguội theo EN 1011-2, và năng suất đắp (kg dây/giờ) theo tốc độ cấp dây.
Hình dung đơn giản
Hãy tưởng tượng
Hàn giống rót nước nóng lên tấm thép. Dòng và áp càng lớn, mỏ hàn đi càng chậm thì càng nhiều nhiệt dồn vào mỗi mm. Thép nhiều cacbon giống thủy tinh: nguội nhanh dễ nứt. Nung nóng trước giúp mối hàn nguội chậm hơn, không bị giòn nứt.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.2 đơn vị · 0.6 vật liệu · 0.12 năng lượng, công suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| pr, k | Phương pháp hàn và hiệu suất nhiệt | – | EN 1011-1: MAG/MIG 0,8; SAW 1,0; TIG 0,6; que hàn 0,8 |
| U, I, v | Điện áp, dòng hàn, tốc độ hàn | V, A, mm/ph | Chương trình robot / WPS (đặc tả quy trình hàn) theo ISO 15609-1 |
| C, Mn, Cr, Mo, V, Ni, Cu | Thành phần hóa học của thép | % | Chứng chỉ vật liệu (mill certificate) của lô thép |
| d | Chiều dày vật hàn | mm | Bản vẽ (với mối góc lấy chiều dày tấm dày hơn) |
| HD | Hydro khuếch tán trong kim loại mối hàn | ml/100g | Catalogue dây hàn (ESAB/Lincoln/Kobelco): dây đặc MAG ≤ 5; que bazơ sấy 5–10 |
| dw, wf, ed | Đường kính dây, tốc độ cấp dây, hiệu suất đắp | mm, m/ph, – | Thông số robot / nguồn hàn; dây đặc 0,93–0,97 |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
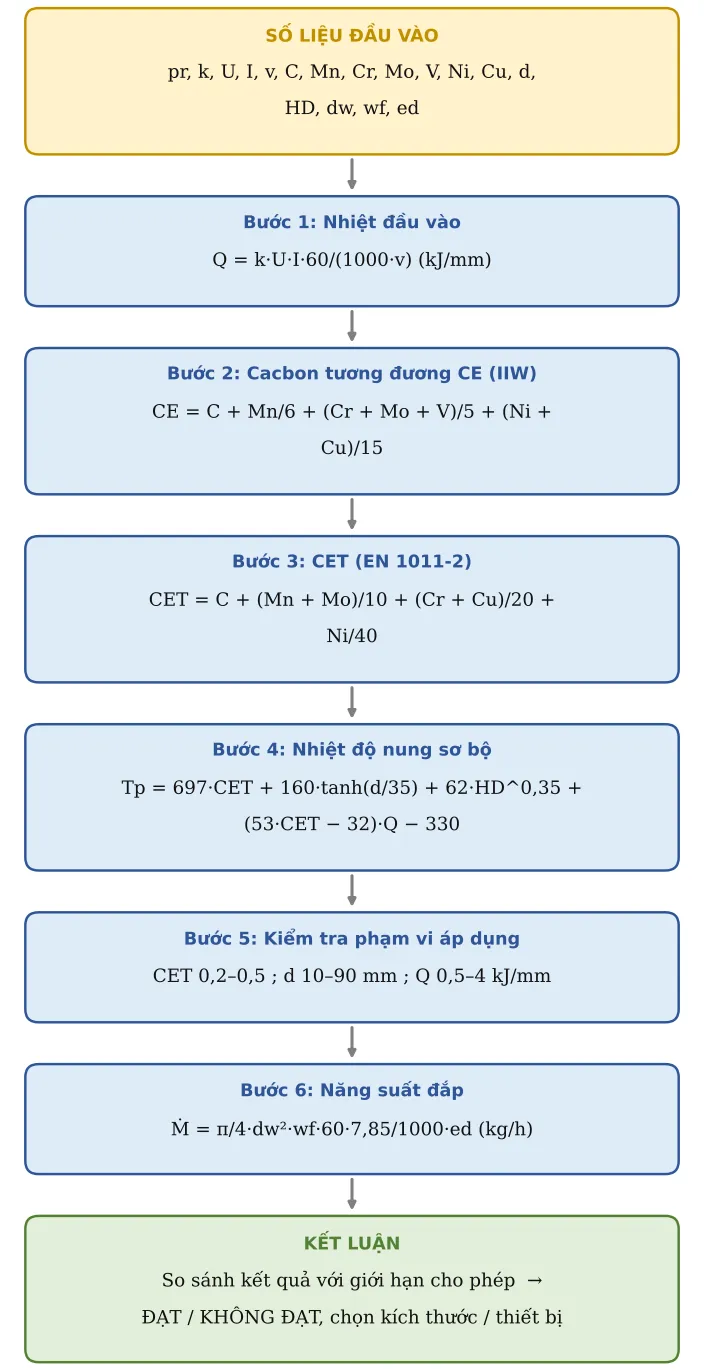
Bước 1. Nhiệt đầu vào
Năng lượng điện U·I mỗi giây, nhân hiệu suất, chia cho số mm mỏ hàn đi được mỗi giây.
Q = k·U·I·60/(1000·v) (kJ/mm)
Bước 2. Cacbon tương đương CE (IIW)
Gộp ảnh hưởng của các nguyên tố hợp kim về một con số như thể chỉ có cacbon. CE ≤ 0,40: hàn tốt; 0,40–0,45: trung bình; > 0,45: kém.
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Bước 3. CET (EN 1011-2)
Một cách tính cacbon tương đương khác, dùng trong công thức nhiệt độ nung.
CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40
Bước 4. Nhiệt độ nung sơ bộ
Tấm dày, CET cao, hydro nhiều thì cần nung cao hơn; nhiệt đầu vào lớn thì nguội chậm nên cần nung ít hơn. Kết quả ≤ 0 nghĩa là không cần nung.
Tp = 697·CET + 160·tanh(d/35) + 62·HD^0,35 + (53·CET − 32)·Q − 330
Bước 5. Kiểm tra phạm vi áp dụng
Công thức chỉ đúng trong vùng thực nghiệm.
CET 0,2–0,5 ; d 10–90 mm ; Q 0,5–4 kJ/mm
Bước 6. Năng suất đắp
Thể tích dây đẩy ra mỗi giờ × khối lượng riêng thép (7,85 g/cm³) × hiệu suất đắp.
Ṁ = π/4·dw²·wf·60·7,85/1000·ed (kg/h)
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Phương pháp hàn | pr | MAG/MIG (k 0,8) | ||
| 2 | Điện áp hồ quang | U | 26 | V | |
| 3 | Dòng hàn | I | 250 | A | |
| 4 | Tốc độ hàn | v | 400 | mm/ph | |
| 7 | %C | C | 0,18 | % | |
| 8 | %Mn | Mn | 1,4 | % | |
| 9 | %Cr | Cr | 0,1 | % | |
| 10 | %Mo | Mo | 0,03 | % | |
| 11 | %V | V | 0,01 | % | |
| 12 | %Ni | Ni | 0,1 | % | |
| 13 | %Cu | Cu | 0,1 | % | |
| 17 | Chiều dày vật hàn | d | 20 | mm | |
| 18 | Hàm lượng hydro khuếch tán | HD | 5 | ml/100g | Dây đặc MAG ≤ 5; que bazơ sấy 5–10; que rutile 15 |
| 21 | Đường kính dây | dw | 1,2 | mm | |
| 22 | Tốc độ cấp dây | wf | 10 | m/ph | |
| 23 | Hiệu suất đắp | ed | 0,95 | Dây đặc 0,93–0,97; dây lõi thuốc 0,8–0,85 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 5 | Hiệu suất nhiệt k | k | 0,8 | EN 1011-1 | |
| 6 | NHIỆT ĐẦU VÀO | Q | 0,78 | kJ/mm | Q = k·U·I·60/(1000·v) |
| 14 | CE (IIW) | CE | 0,455 | % | CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 |
| 15 | Tính hàn | KÉM – cần nung sơ bộ, kiểm soát hydro | |||
| 16 | CET | CET | 0,336 | % | CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40 |
| 19 | NHIỆT ĐỘ NUNG SƠ BỘ | Tp | 84,28 | °C | Tp = 697·CET + 160·tanh(d/35) + 62·HD^0,35 + (53·CET − 32)·Q − 330 (≤ 0: không cần nung) |
| 20 | Trong phạm vi công thức (CET 0,2–0,5; d 10–90 mm; Q 0,5–4) | Kiểm tra | ĐẠT | ||
| 24 | NĂNG SUẤT ĐẮP | DR | 5,06 | kg/h | Ṁ = π/4·d²·vdây·ρ·η |
Bước C – Kết luận ví dụ
Kết quả chính: NHIỆT ĐẦU VÀO = 0,78 kJ/mm; CE (IIW) = 0,455 %; NHIỆT ĐỘ NUNG SƠ BỘ = 84,28 °C; NĂNG SUẤT ĐẮP = 5,06 kg/h.
Kiểm tra: Trong phạm vi công thức (CET 0,2–0,5; d 10–90 mm; Q 0,5–4): ĐẠT.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Nhiệt đầu vào phải nằm trong khoảng ghi trên WPS đã được kiểm chứng (WPQR theo ISO 15614-1); khi đổi tốc độ robot để tăng năng suất, tính lại Q.
- Với IATF 16949, thông số hàn (dòng, áp, tốc độ, lưu lượng khí) là thông số quá trình đặc biệt: ghi vào kế hoạch kiểm soát, giám sát liên tục và xác nhận lại sau mỗi lần sửa chương trình. Hàn được xếp vào quá trình đặc biệt, có thể đánh giá theo CQI-15.
- Nếu tính hàn KÉM: dùng dây hydro thấp, giữ dây khô, nung sơ bộ, giữ nhiệt giữa các lớp; xem lại có thể đổi mác thép không.
- Năng suất đắp DR đưa sang SX01 để tính thời gian và chi phí hàn.