Nhập 30 giá trị đo theo 6 nhóm con × 5 mẫu liên tiếp (dán đè dữ liệu thật vào ô vàng). Tính năng lực ngắn hạn (σ trong nhóm = R̄/d2), dài hạn (σ tổng), ppm dự kiến và giới hạn kiểm soát.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Khách hàng ô tô và IATF 16949 yêu cầu chứng minh quá trình làm ra kích thước ổn định và nằm gọn trong dung sai. Sheet nhận 30 giá trị đo (6 nhóm × 5 mẫu), tính chỉ số năng lực ngắn hạn Cp/Cpk, dài hạn Pp/Ppk, tỉ lệ lỗi dự kiến (ppm) và giới hạn kiểm soát của biểu đồ X̄–R.
Hình dung đơn giản
Hãy tưởng tượng
Bắn cung vào một cái bia có vòng giới hạn. Cp hỏi: các mũi tên tụm chặt đến mức nào so với kích thước vòng? Cpk hỏi thêm: chùm mũi tên có nằm giữa bia không, hay lệch về một mép? Cung bắn tụm chặt nhưng lệch hẳn về một bên thì Cp cao mà Cpk thấp.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.16 thống kê (trung bình, độ lệch chuẩn, phân bố chuẩn) · 0.17 dung sai
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| USL, LSL | Giới hạn trên, giới hạn dưới của đặc tính | mm | Bản vẽ (ví dụ 25 ± 0,05) |
| x1…x30 | Giá trị đo: 6 nhóm con, mỗi nhóm 5 chi tiết liên tiếp | mm | Đo tại xưởng bằng dụng cụ đã qua MSA (SX08); dán đè dữ liệu thật vào ô vàng |
| d2, A2, D3, D4 | Hằng số biểu đồ kiểm soát cho n = 5: 2,326; 0,577; 0; 2,114 | – | Bảng hằng số trong AIAG SPC Manual 2nd ed. |
Xây dựng công thức từng bước
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
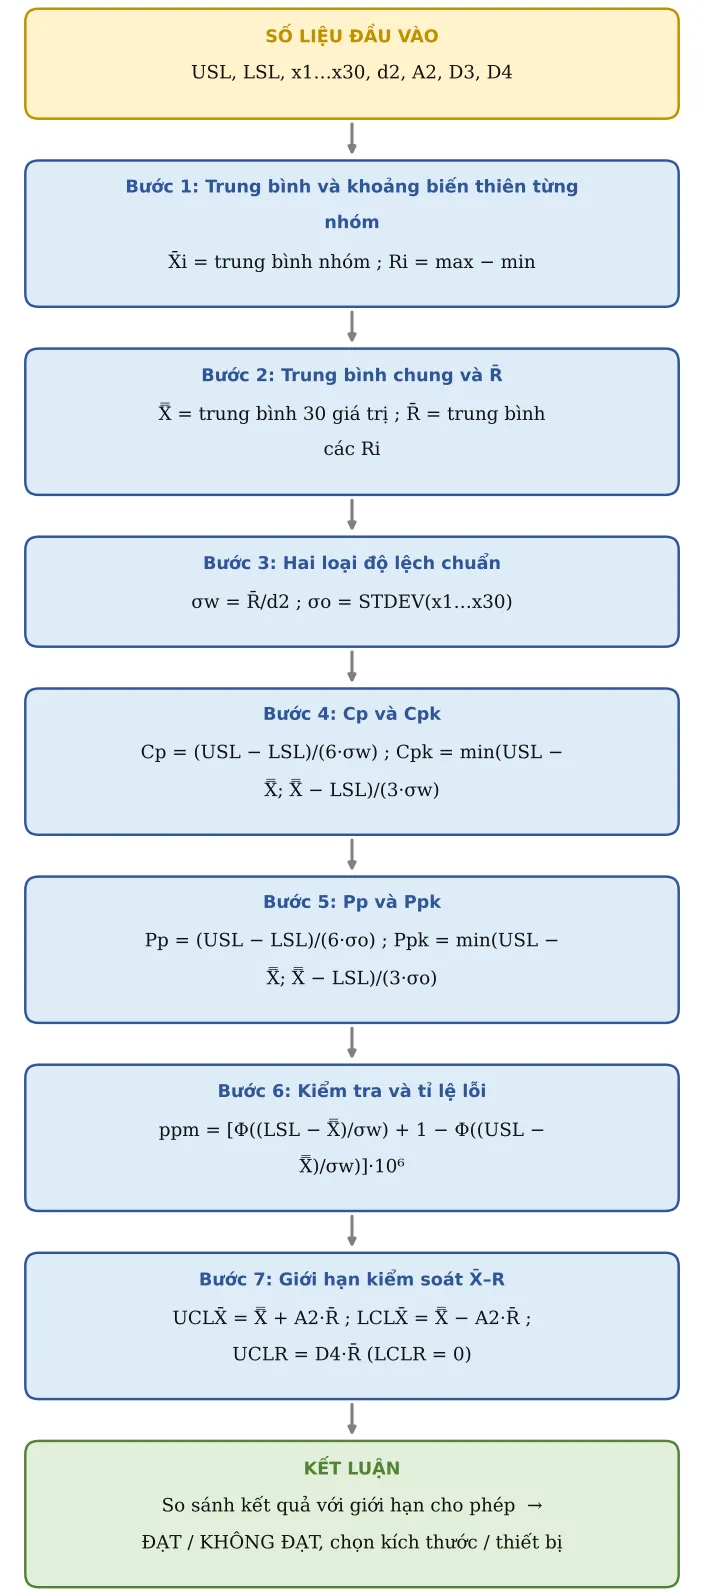
Bước 1. Trung bình và khoảng biến thiên từng nhóm
Mỗi nhóm 5 chi tiết làm liền nhau phản ánh dao động ngắn hạn.
X̄i = trung bình nhóm ; Ri = max − min
Bước 2. Trung bình chung và R̄
X̿ = trung bình 30 giá trị ; R̄ = trung bình các Ri
Bước 3. Hai loại độ lệch chuẩn
σ trong nhóm (ngắn hạn) ước lượng từ R̄; σ tổng (dài hạn) tính trên cả 30 giá trị, có cả dao động giữa các nhóm.
σw = R̄/d2 ; σo = STDEV(x1…x30)
Bước 4. Cp và Cpk
Cp so bề rộng dung sai với 6σ; Cpk xét phía gần giới hạn hơn.
Cp = (USL − LSL)/(6·σw) ; Cpk = min(USL − X̿; X̿ − LSL)/(3·σw)
Bước 5. Pp và Ppk
Như trên nhưng dùng σ tổng.
Pp = (USL − LSL)/(6·σo) ; Ppk = min(USL − X̿; X̿ − LSL)/(3·σo)
Bước 6. Kiểm tra và tỉ lệ lỗi
IATF/PPAP: Ppk ≥ 1,67 khi duyệt mẫu; Cpk ≥ 1,33 khi sản xuất ổn định. Tỉ lệ lỗi dự kiến theo phân bố chuẩn.
ppm = [Φ((LSL − X̿)/σw) + 1 − Φ((USL − X̿)/σw)]·10⁶
Bước 7. Giới hạn kiểm soát X̄–R
Dùng vẽ biểu đồ theo dõi tại máy. Giới hạn kiểm soát KHÁC giới hạn dung sai.
UCLX̄ = X̿ + A2·R̄ ; LCLX̄ = X̿ − A2·R̄ ; UCLR = D4·R̄ (LCLR = 0)
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Giới hạn trên USL | USL | 25,05 | mm | |
| 2 | Giới hạn dưới LSL | LSL | 24,95 | mm | |
| 3 | Nhóm 1 – mẫu 1 | x1 | 25 | mm | |
| 4 | Nhóm 1 – mẫu 2 | x2 | 25,01 | mm | |
| 5 | Nhóm 1 – mẫu 3 | x3 | 25 | mm | |
| 6 | Nhóm 1 – mẫu 4 | x4 | 25 | mm | |
| 7 | Nhóm 1 – mẫu 5 | x5 | 25 | mm | |
| 8 | Nhóm 2 – mẫu 1 | x6 | 25 | mm | |
| 9 | Nhóm 2 – mẫu 2 | x7 | 25 | mm | |
| 10 | Nhóm 2 – mẫu 3 | x8 | 25,02 | mm | |
| 11 | Nhóm 2 – mẫu 4 | x9 | 25 | mm | |
| 12 | Nhóm 2 – mẫu 5 | x10 | 25 | mm | |
| 13 | Nhóm 3 – mẫu 1 | x11 | 25,01 | mm | |
| 14 | Nhóm 3 – mẫu 2 | x12 | 25,01 | mm | |
| 15 | Nhóm 3 – mẫu 3 | x13 | 25 | mm | |
| 16 | Nhóm 3 – mẫu 4 | x14 | 25 | mm | |
| 17 | Nhóm 3 – mẫu 5 | x15 | 25 | mm | |
| 18 | Nhóm 4 – mẫu 1 | x16 | 25,01 | mm | |
| 19 | Nhóm 4 – mẫu 2 | x17 | 24,99 | mm | |
| 20 | Nhóm 4 – mẫu 3 | x18 | 25 | mm | |
| 21 | Nhóm 4 – mẫu 4 | x19 | 24,99 | mm | |
| 22 | Nhóm 4 – mẫu 5 | x20 | 24,99 | mm | |
| 23 | Nhóm 5 – mẫu 1 | x21 | 24,99 | mm | |
| 24 | Nhóm 5 – mẫu 2 | x22 | 25 | mm | |
| 25 | Nhóm 5 – mẫu 3 | x23 | 24,99 | mm | |
| 26 | Nhóm 5 – mẫu 4 | x24 | 25,01 | mm | |
| 27 | Nhóm 5 – mẫu 5 | x25 | 25 | mm | |
| 28 | Nhóm 6 – mẫu 1 | x26 | 25 | mm | |
| 29 | Nhóm 6 – mẫu 2 | x27 | 24,98 | mm | |
| 30 | Nhóm 6 – mẫu 3 | x28 | 25 | mm | |
| 31 | Nhóm 6 – mẫu 4 | x29 | 25 | mm | |
| 32 | Nhóm 6 – mẫu 5 | x30 | 25 | mm |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 33 | X̄ nhóm 1 | m1 | 25 | mm | |
| 34 | X̄ nhóm 2 | m2 | 25 | mm | |
| 35 | X̄ nhóm 3 | m3 | 25 | mm | |
| 36 | X̄ nhóm 4 | m4 | 25 | mm | |
| 37 | X̄ nhóm 5 | m5 | 25 | mm | |
| 38 | X̄ nhóm 6 | m6 | 25 | mm | |
| 39 | R nhóm 1 | R1 | 0,011 | mm | |
| 40 | R nhóm 2 | R2 | 0,021 | mm | |
| 41 | R nhóm 3 | R3 | 0,012 | mm | |
| 42 | R nhóm 4 | R4 | 0,023 | mm | |
| 43 | R nhóm 5 | R5 | 0,019 | mm | |
| 44 | R nhóm 6 | R6 | 0,024 | mm | |
| 45 | X̿ (trung bình chung) | X̿ | 25 | mm | |
| 46 | R̄ | R̄ | 0,0183 | mm | |
| 47 | σ trong nhóm | σw | 0,00788 | mm | σ = R̄/d2 |
| 48 | σ tổng (mẫu) | σo | 0,00754 | mm | |
| 49 | Cp | Cp | 2,11 | Cp = (USL − LSL)/6σw | |
| 50 | Cpk | Cpk | 2,1 | Cpk = min(USL − X̿, X̿ − LSL)/3σw | |
| 51 | Pp | Pp | 2,21 | ||
| 52 | Ppk | Ppk | 2,2 | ||
| 53 | Cpk ≥ 1,33 (sản xuất ổn định) | Kiểm tra | ĐẠT | ||
| 54 | Ppk ≥ 1,67 (PPAP) | Kiểm tra | ĐẠT | ||
| 55 | Tỉ lệ lỗi dự kiến | ppm | 0,00023 | ppm | Theo phân bố chuẩn, σw |
| 56 | UCL biểu đồ X̄ | UX | 25,01 | mm | UCL = X̿ + A2·R̄ |
| 57 | LCL biểu đồ X̄ | LX | 24,99 | mm | LCL = X̿ − A2·R̄ |
| 58 | UCL biểu đồ R | UR | 0,0388 | mm | UCL = D4·R̄ (LCL = 0) |
| 59 | Mọi X̄ nhóm nằm trong giới hạn kiểm soát | Kiểm tra | ĐẠT | ||
| 60 | Mọi R nằm dưới UCL_R | Kiểm tra | ĐẠT |
Bước C – Kết luận ví dụ
Kết quả chính: X̿ (trung bình chung) = 25 mm; Cp = 2,11; Cpk = 2,1; Ppk = 2,2.
Kiểm tra: Cpk ≥ 1,33 (sản xuất ổn định): ĐẠT; Ppk ≥ 1,67 (PPAP): ĐẠT; Mọi X̄ nhóm nằm trong giới hạn kiểm soát: ĐẠT; Mọi R nằm dưới UCL_R: ĐẠT.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Chỉ tính Cpk khi quá trình ổn định: mọi điểm nằm trong giới hạn kiểm soát (hai dòng Kiểm tra cuối). Quá trình chưa ổn định thì Cpk không có ý nghĩa dự báo.
- Theo AIAG nên dùng ít nhất 25 nhóm (≥ 100 giá trị) cho nghiên cứu chính thức; 30 giá trị chỉ đủ đánh giá sơ bộ.
- Nếu KHÔNG ĐẠT vì Cpk thấp nhưng Cp cao: quá trình bị lệch tâm, chỉnh offset dao/chương trình là đủ. Nếu Cp cũng thấp: phải giảm dao động (đồ gá, dao, vật liệu, phương pháp) hoặc tăng kiểm tra 100 % tạm thời.
- Đặc tính đặc biệt (ký hiệu SC/CC trên bản vẽ) phải có SPC ghi trong kế hoạch kiểm soát, kèm kế hoạch phản ứng khi điểm vượt giới hạn; liên kết với PFMEA.
- Lỗi hay gặp: dùng giới hạn dung sai làm giới hạn kiểm soát; trộn dữ liệu của nhiều máy/đồ gá vào một biểu đồ.