Chiều sâu lớp thấm carbon theo nhiệt độ và thời gian; chiều sâu dòng cảm ứng theo tần số máy tôi (ước lượng chiều sâu lớp tôi).
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
Bài toán dùng để làm gì
Ước lượng nhanh hai công nghệ tôi bề mặt: (1) thấm carbon – ở nhiệt độ và thời gian nào thì lớp thấm sâu bao nhiêu, cần bao lâu để đạt chiều sâu yêu cầu; (2) tôi cao tần – tần số máy tôi quyết định dòng điện cảm ứng ăn sâu bao nhiêu, từ đó ước lượng chiều sâu lớp tôi. Dùng khi đặt hàng nhiệt luyện bánh răng, trục, chốt.
Hình dung đơn giản
Hãy tưởng tượng
Thấm carbon giống ngâm dưa muối: muối (carbon) thấm dần từ ngoài vào, ngâm càng lâu, nước càng nóng thì thấm càng sâu – nhưng sâu gấp đôi thì phải ngâm lâu gấp 4 lần. Tôi cao tần giống lò vi sóng chỉ làm nóng lớp vỏ: tần số càng cao thì dòng điện càng chỉ chạy sát bề mặt, lớp nung càng mỏng.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.6 vật liệu (độ cứng, cấu trúc) · 0.14 mỏi (lớp bề mặt cứng tăng bền mỏi)
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| T | Nhiệt độ thấm carbon | °C | Quy trình nhiệt luyện, thường 900–950 °C |
| t | Thời gian giữ nhiệt thấm | h | Quy trình nhiệt luyện |
| dr | Chiều sâu lớp thấm yêu cầu | mm | Bản vẽ (CHD, ví dụ 0,8–1,2 mm) |
| f | Tần số máy tôi cao tần | Hz | Nhãn máy tôi |
| ρ | Điện trở suất thép ở nhiệt độ tôi | Ω·m | Trên điểm Curie ≈ 1,1–1,2·10⁻⁶ |
| μr | Độ từ thẩm tương đối | – | Trên điểm Curie (≈ 770 °C) = 1 |
Xây dựng công thức từng bước
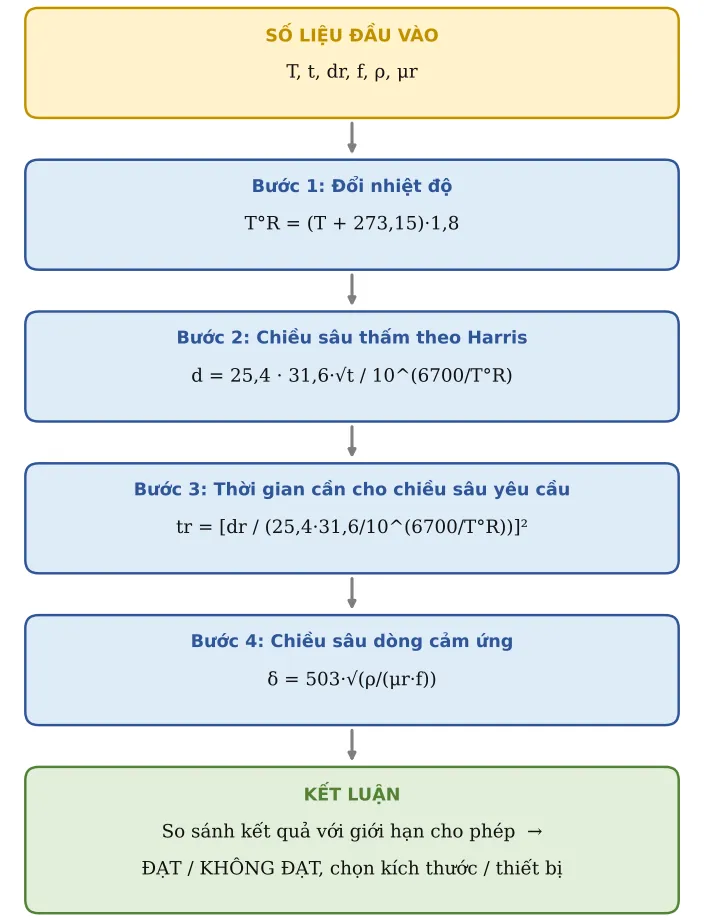
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Đổi nhiệt độ
Công thức Harris dùng độ Rankine (thang tuyệt đối của Mỹ):
T°R = (T + 273,15)·1,8
Bước 2. Chiều sâu thấm theo Harris
Chiều sâu tăng theo căn bậc hai của thời gian và tăng nhanh theo nhiệt độ (kết quả inch đổi ra mm nhân 25,4):
d = 25,4 · 31,6·√t / 10^(6700/T°R)
Bước 3. Thời gian cần cho chiều sâu yêu cầu
Đảo ngược công thức trên:
tr = [dr / (25,4·31,6/10^(6700/T°R))]²
Bước 4. Chiều sâu dòng cảm ứng
Dòng điện xoay chiều tập trung ở lớp bề mặt dày δ (hiệu ứng bề mặt). Kết quả m đổi ra mm:
δ = 503·√(ρ/(μr·f))
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Nhiệt độ thấm | T | 925 | °C | |
| 2 | Thời gian thấm | t | 6 | h | |
| 3 | Chiều sâu yêu cầu | dr | 1 | mm | |
| 7 | Tần số | f | 10 000 | Hz | |
| 8 | Điện trở suất thép ở nhiệt độ tôi | ρ | 1,2e-06 | Ω·m | Trên điểm Curie ≈ 1,1–1,2·10⁻⁶ |
| 9 | Độ từ thẩm tương đối | μr | 1 | Trên điểm Curie (≈ 770 °C) μr = 1 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 4 | Nhiệt độ (°R) | TR | 2 157 | °R | |
| 5 | CHIỀU SÂU THẤM | d | 1,54 | mm | d = 31,6·√t / 10^(6700/T°R) [inch] (Harris) |
| 6 | Thời gian cần cho chiều sâu yêu cầu | tr | 2,54 | h | |
| 10 | Chiều sâu dòng cảm ứng | δ | 5,51 | mm | δ = 503·√(ρ/(μr·f)) |
Bước C – Kết luận ví dụ
Kết quả chính: CHIỀU SÂU THẤM = 1,54 mm; Thời gian cần cho chiều sâu yêu cầu = 2,54 h; Chiều sâu dòng cảm ứng = 5,51 mm.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Công thức Harris cho chiều sâu tổng của lớp thấm; chiều sâu hiệu dụng (đến 550 HV) thường chỉ bằng khoảng 60–70 %. Luôn xác nhận bằng mẫu thử cắt ngang đo độ cứng.
- Chiều sâu lớp tôi cao tần thực tế ≈ (0,5–1)·δ tùy thời gian nung và công suất. Tần số thường dùng: 1 mm → 100–250 kHz; 2–3 mm → 10–30 kHz; 4–6 mm → 1–10 kHz.
- Ghi rõ trên bản vẽ: độ cứng bề mặt, chiều sâu lớp và phương pháp đo (ví dụ CHD 550 HV1 = 0,8–1,2 mm) để nhà nhiệt luyện và QC thống nhất.
- Kết quả chỉ để ước lượng; thông số chính thức phải theo quy trình của nhà nhiệt luyện.