Lực kẹp cần để phôi không dịch chuyển dưới lực cắt, sau đó kiểm tra kẹp ren vít (lực tay) hoặc chọn đường kính xi lanh kẹp.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Lực cắt khi phay, khoan, tiện luôn muốn đẩy phôi trượt hoặc xoay. Bài toán tính lực kẹp cần thiết có xét đến các hệ số an toàn, sau đó kiểm tra cơ cấu kẹp: nếu là vít vặn tay thì lực tay tạo ra đủ không; nếu là xi lanh khí nén thì phải chọn đường kính bao nhiêu.
Hình dung đơn giản
Hãy tưởng tượng
Giữ một quyển sách trên bàn bằng cách ấn tay lên nó rồi nhờ người khác đẩy ngang. Bạn phải ấn đủ mạnh để ma sát giữ được sách. Lực đẩy ngang chính là lực cắt, lực ấn tay là lực kẹp. Vì dao mòn hay cắt va đập sẽ đẩy mạnh hơn bình thường, ta phải ấn mạnh hơn mức vừa đủ: đó là hệ số an toàn K.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.3 lực · 0.4 mô-men · 0.7 hệ số an toàn · 0.10 ma sát · 0.15 áp suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| cs | Trường hợp chịu lực: lực cắt song song mặt tì / lực cắt ngược chiều lực kẹp / mô-men cắt quanh trục (mâm cặp) | – | Vẽ sơ đồ lực trên phiếu nguyên công |
| P | Lực cắt | N | Lấy Fc từ GC01 (tiện), GC02 (phay), lực chạy dao Ff từ GC03 (khoan) |
| Mc | Mô-men cắt | Nm | Từ GC02/GC03 |
| D, nc | Đường kính kẹp tại chấu, số chấu | mm, – | Mâm cặp thực tế |
| f1, f2 | Hệ số ma sát tại mặt tì và tại mỏ kẹp | – | Sổ tay đồ gá: mặt phẳng tinh 0,1–0,15; chốt tì khía 0,3–0,7; mỏ kẹp khía 0,3–0,5 |
| K0…K6 | Các hệ số an toàn thành phần (chung, thô/tinh, dao mòn, cắt gián đoạn, kẹp tay, vị trí tay vặn, mô-men lật) | – | Xem Bảng 1 (theo giáo trình Đồ gá – Trần Văn Địch) |
| Q, L | Lực tay công nhân và chiều dài tay vặn | N, mm | Công thái học: 100–150 N; bản vẽ tay vặn |
| d, Pr, μ, r1, fe | Đường kính ren, bước ren, ma sát ren, bán kính và ma sát mặt tì đầu vít | mm, – | Bảng ren hệ mét ISO 261/ISO 724 (ví dụ M12: P = 1,75 mm); ma sát thép–thép có dầu ≈ 0,15; r1 lấy khoảng 1/3 đường kính mặt tì đầu vít (mặt tì hình vành khăn lấy bán kính trung bình) |
| p, η, ik | Áp suất khí, hiệu suất xi lanh, tỉ số khuếch đại của đòn bẩy/chêm | bar, – | Áp suất khí nhà xưởng (thường 5–6 bar, tính theo mức thấp nhất); catalogue SMC/Festo; bản vẽ cơ cấu |
Xây dựng công thức từng bước
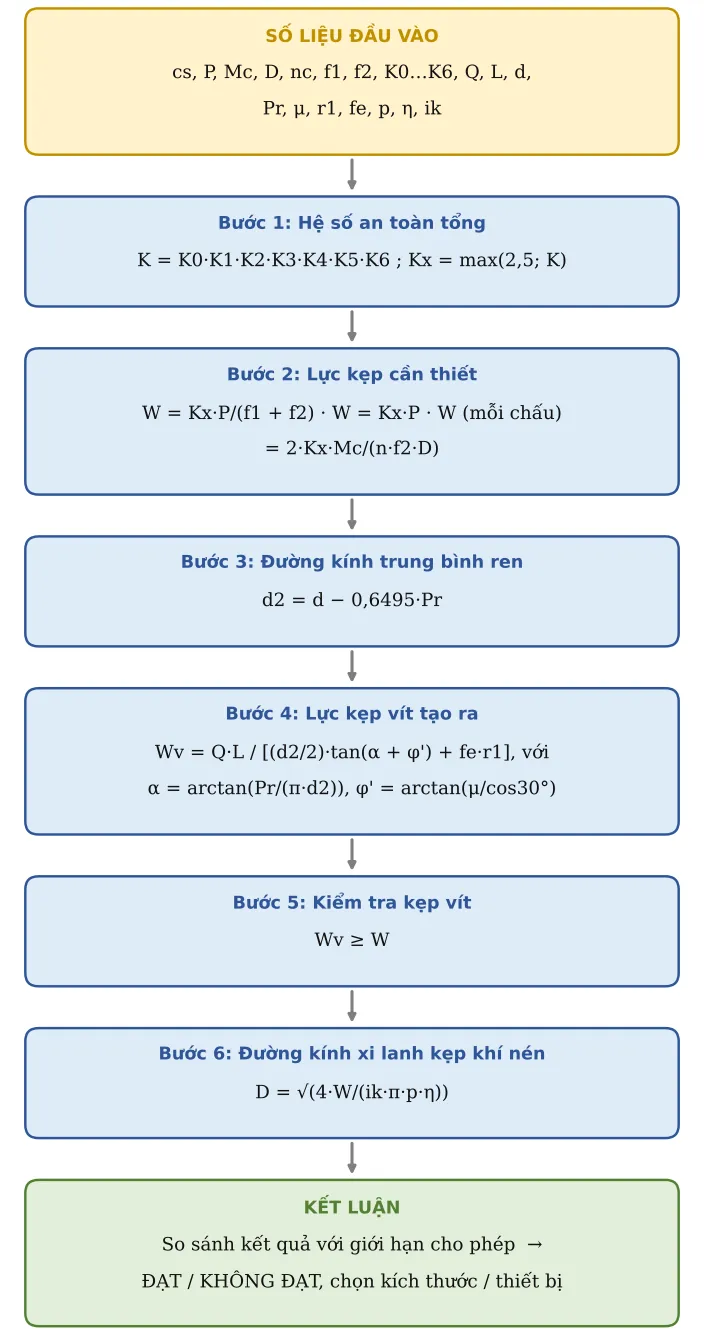
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Hệ số an toàn tổng
Nhân tất cả các hệ số thành phần. Nếu kết quả nhỏ hơn 2,5 thì vẫn lấy 2,5 cho chắc chắn.
K = K0·K1·K2·K3·K4·K5·K6 ; Kx = max(2,5; K)
Giá trị từng hệ số tra Bảng 1.
Bảng 1 – Các hệ số an toàn thành phần khi tính lực kẹp
| Hệ số | Ý nghĩa | Giá trị |
|---|---|---|
| K0 | Hệ số an toàn chung, mọi trường hợp | 1,5 |
| K1 | Gia công thô (bề mặt phôi xấu, lượng dư không đều làm lực cắt tăng) | Gia công thô 1,2; tinh 1,0 |
| K2 | Lực cắt tăng do dao mòn | 1,0–1,9 |
| K3 | Cắt gián đoạn (va đập) | 1,2 (liên tục 1,0) |
| K4 | Lực kẹp không ổn định | Kẹp tay 1,3; kẹp cơ khí hóa (khí nén, thủy lực) 1,0 |
| K5 | Vị trí tay vặn | Thuận lợi 1,0; khó thao tác 1,2 |
| K6 | Mô-men làm quay phôi quanh mặt tì | 1,0–1,5 |
Bước 2. Lực kẹp cần thiết
Tùy trường hợp: lực cắt trượt ngang thì cả mặt tì lẫn mỏ kẹp cùng chống trượt bằng ma sát; lực cắt ngược chiều kẹp thì lực kẹp phải thắng thẳng lực cắt; mô-men quay phôi trong mâm cặp thì ma sát các chấu phải giữ mô-men.
W = Kx·P/(f1 + f2) · W = Kx·P · W (mỗi chấu) = 2·Kx·Mc/(n·f2·D)
Bước 3. Đường kính trung bình ren
Lực trên vít truyền qua mặt ren tại đường kính trung bình.
d2 = d − 0,6495·Pr
Bước 4. Lực kẹp vít tạo ra
Mô-men tay Q·L phải thắng ma sát trên ren (góc xoắn ren α cộng góc ma sát φ’) và ma sát ở mặt tì đầu vít.
Wv = Q·L / [(d2/2)·tan(α + φ’) + fe·r1], với α = arctan(Pr/(π·d2)), φ’ = arctan(μ/cos30°)
Bước 5. Kiểm tra kẹp vít
Lực vít tạo ra phải lớn hơn hoặc bằng lực kẹp cần.
Wv ≥ W
Bước 6. Đường kính xi lanh kẹp khí nén
Lực xi lanh = áp suất × diện tích piston × hiệu suất, nhân thêm tỉ số đòn bẩy. Đảo ngược để tìm đường kính (p tính bằng MPa = bar × 0,1).
D = √(4·W/(ik·π·p·η))
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Trường hợp | cs | Lực cắt song song mặt tì (chống trượt) | ||
| 2 | Lực cắt | P | 1 500 | N | Lấy Fc từ GC01 (tiện) / GC02 (phay) |
| 3 | Mô-men cắt | Mc | 20 | Nm | |
| 4 | Đường kính kẹp (chấu) | D | 60 | mm | |
| 5 | Số chấu | nc | 3 | ||
| 6 | Hệ số ma sát mặt tì f1 | f1 | 0,3 | Mặt phẳng tinh 0,1–0,15; chốt tì khía 0,3–0,7 | |
| 7 | Hệ số ma sát mỏ kẹp f2 | f2 | 0,3 | Mỏ kẹp khía 0,3–0,5 | |
| 8 | K0 – hệ số an toàn chung | K0 | 1,5 | ||
| 9 | K1 – gia công thô 1,2 / tinh 1,0 | K1 | 1,2 | ||
| 10 | K2 – lực cắt tăng do dao mòn 1,0–1,9 | K2 | 1,3 | ||
| 11 | K3 – cắt gián đoạn 1,2 | K3 | 1,2 | ||
| 12 | K4 – kẹp tay 1,3 / cơ khí hóa 1,0 | K4 | 1 | ||
| 13 | K5 – vị trí tay vặn thuận lợi 1,0 / khó 1,2 | K5 | 1 | ||
| 14 | K6 – có mô-men làm quay phôi 1,0–1,5 | K6 | 1 | ||
| 18 | Lực tay | Q | 150 | N | Tay vặn 100–150 N |
| 19 | Cánh tay đòn | L | 150 | mm | |
| 20 | Đường kính ren | d | 12 | mm | |
| 21 | Bước ren | Pr | 1,75 | mm | |
| 22 | Hệ số ma sát ren | μ | 0,15 | ||
| 23 | Bán kính ma sát mặt tì đầu vít | r1 | 4 | mm | |
| 24 | Hệ số ma sát mặt tì đầu vít | fe | 0,15 | ||
| 28 | Áp suất khí | p | 5 | bar | |
| 29 | Hiệu suất xi lanh | η | 0,85 | ||
| 30 | Tỉ số khuếch đại cơ cấu (đòn bẩy/chêm) | ik | 3 | Kẹp trực tiếp 1; đòn bẩy 2–4; chêm/khuỷu 5–10 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 15 | Hệ số K | K | 2,81 | K = K0·K1·K2·K3·K4·K5·K6 (K ≥ 2,5) | |
| 16 | Hệ số K dùng tính | Kx | 2,81 | ||
| 17 | LỰC KẸP CẦN THIẾT | W | 7 020 | N | W = K·P/(f1+f2) · W = K·P · W (mỗi chấu) = 2K·Mc/(n·f·D) |
| 25 | Đường kính trung bình ren | d2 | 10,86 | mm | |
| 26 | Lực kẹp tạo ra | Wv | 12 293 | N | W = Q·L / [rtb·tan(α + φ’) + f·r1] |
| 27 | Kẹp ren vít đủ lực | Kiểm tra | ĐẠT | ||
| 31 | Đường kính xi lanh tối thiểu | Dk | 83,73 | mm | D = √(4W/(i·π·p·η)) |
Bước C – Kết luận ví dụ
Kết quả chính: LỰC KẸP CẦN THIẾT = 7 020 N; Lực kẹp tạo ra = 12 293 N; Đường kính xi lanh tối thiểu = 83,73 mm.
Kiểm tra: Kẹp ren vít đủ lực: ĐẠT.
Diễn giải: K = 1,5·1,2·1,3·1,2·1·1·1 = 2,81 ≥ 2,5 → dùng 2,81; W = 2,81·1 500/(0,3 + 0,3) = 7 020 N. Vít M12 (d2 = 10,86 mm, góc xoắn α = 2,94°, φ’ = 9,83°) với lực tay 150 N, tay vặn 150 mm tạo Wv = 12 293 N ≥ 7 020 N → ĐẠT, dư khoảng 75 %. Nếu dùng khí nén 5 bar qua đòn bẩy tỉ số 3 thì cần xi lanh tối thiểu Ø83,7 mm → chọn Ø100 theo dãy ISO 15552 (32, 40, 50, 63, 80, 100, 125 mm). Lưu ý: mẫu đã nhập K4 = 1 (cơ khí hóa); nếu kẹp bằng vít tay thì K4 = 1,3 → W = 9 126 N, vít M12 vẫn đạt.
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Chọn xi lanh theo catalogue có đường kính tiêu chuẩn lớn hơn kế tiếp (ví dụ tính được 83,7 mm → chọn Ø100; dãy đường kính chuẩn theo ISO 15552: 32, 40, 50, 63, 80, 100, 125 mm).
- Tính với áp suất khí THẤP nhất trong xưởng (lúc nhiều máy cùng chạy), không phải áp suất đặt ở máy nén.
- Lực kẹp nên hướng vào mặt tì chính và đặt càng gần vùng cắt càng tốt để phôi không bị rung, bị cong.
- Nếu KHÔNG ĐẠT với kẹp vít: tăng cỡ ren, dài tay vặn, dùng đòn bẩy, hoặc thêm chặn cứng (vấu chặn) để lực cắt đè vào chặn thay vì chỉ dựa vào ma sát.
- Đồ gá hàn robot: lực kẹp còn phải chống co ngót khi hàn, kẹp quá mạnh có thể gây ứng suất dư và cong sau khi tháo. Ghi lực kẹp/áp suất khí vào hướng dẫn công việc và PFMEA (rủi ro: tụt áp → phôi xê dịch).
Căn cứ và tài liệu tham khảo
- Trần Văn Địch, Lê Văn Tiến – giáo trình Đồ gá, chương tính lực kẹp – sơ đồ lực W = K·P/(f1 + f2), W = K·P, kẹp mâm cặp W = 2K·Mc/(n·f·D); hệ số K0…K6 (Bảng 1); lực kẹp của cơ cấu vít.
- Trần Văn Địch – Sổ tay và Atlas đồ gá – hệ số ma sát mặt tì, mỏ kẹp; lực tay công nhân.
- ISO 724 – đường kính trung bình ren hệ mét d2 = d − 0,6495·P; ISO 261 – bước ren.
- Cơ học vít – đai ốc: mô-men vặn = W·[(d2/2)·tan(α + φ’) + fe·r1], φ’ = arctan(μ/cos30°) cho ren tam giác 60° (xem Shigley – Mechanical Engineering Design, chương vít truyền lực).
- ISO 15552 – xi lanh khí nén đường kính tiêu chuẩn; catalogue SMC, Festo – lực xi lanh và hiệu suất η.