Tốc độ trục chính, lực cắt chính, công suất cắt, công suất động cơ cần, năng suất bóc phoi, thời gian máy và tuổi bền dao.
Giải thích chi tiết
- Bài toán dùng để làm gì
- Hình dung đơn giản
- Kiến thức nền cần có
- Các đại lượng và lấy số liệu ở đâu
- Xây dựng công thức từng bước
- Ảnh động minh họa
- Lời giải mẫu từng bước
- Áp dụng thực tế và lưu ý
- Căn cứ và tài liệu tham khảo
Bài toán dùng để làm gì
Trước khi tiện một chi tiết, người thợ cần biết đặt tốc độ trục chính bao nhiêu vòng/phút, lực cắt lớn cỡ nào (để kiểm tra đồ gá, mâm cặp), máy có đủ công suất không, mất bao lâu cho một lần cắt và một lưỡi dao cắt được bao nhiêu chi tiết. Công cụ tính ở đầu trang trả lời các câu hỏi đó từ dữ liệu catalogue mảnh dao.
Hình dung đơn giản
Hãy tưởng tượng
Gọt vỏ quả táo bằng dao: táo quay càng nhanh, dao ăn càng sâu và mỗi vòng dao tiến càng xa thì vỏ gọt ra càng nhiều nhưng tay càng phải dùng nhiều sức. Phoi mỏng thì “khó cắt” hơn trên mỗi mm² (lực cắt riêng tăng). Và dao chạy càng nhanh thì càng mau cùn.
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.2 đơn vị · 0.3 lực · 0.6 vật liệu · 0.11 chuyển động quay · 0.12 công suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| mat, kc1.1, mc | Nhóm vật liệu (P, M, K, N); lực cắt riêng tại phoi dày 1 mm; số mũ | N/mm², – | Công cụ tự lấy theo nhóm vật liệu, xem Bảng 1; nếu có catalogue hãng dao (Sandvik/Mitsubishi/Kennametal) cho đúng mác vật liệu thì ưu tiên số của hãng |
| D | Đường kính phôi tại chỗ cắt | mm | Bản vẽ, phôi |
| vc | Tốc độ cắt (tốc độ mép phôi đi qua lưỡi dao) | m/ph | Hộp mảnh dao / catalogue theo cấp vật liệu dao: thép P 150–300 |
| f, ap | Lượng chạy dao mỗi vòng; chiều sâu cắt | mm/v, mm | Catalogue mảnh dao (vùng phá phoi của mã bẻ phoi) |
| κr, γ0 | Góc nghiêng chính và góc trước của dao | ° | Mã cán dao (ví dụ PCLNR → 95°) và mã mảnh |
| η, Pm | Hiệu suất truyền động và công suất động cơ trục chính | –, kW | Lý lịch máy (công suất danh định trên nhãn động cơ); η ≈ 0,75–0,85 cho máy tiện truyền đai – hộp số |
| L | Chiều dài cắt | mm | Bản vẽ |
| C, n | Hằng số và số mũ Taylor về tuổi bền dao | m/ph, – | C là tốc độ cắt cho tuổi bền 1 phút. Catalogue thường cho tốc độ ứng với tuổi bền 15 phút (vc15), khi đó C = vc15·15^n (ví dụ vc15 = 178 m/ph, n = 0,25 → C ≈ 350 m/ph). n: xem Bảng 2; sau đó hiệu chỉnh C theo số chi tiết thực tế/lưỡi cắt |
Bảng 1 – Lực cắt riêng kc1.1 và số mũ mc (giá trị công cụ dùng)
| Nhóm vật liệu (ISO) | kc1.1 (N/mm²) | mc |
|---|---|---|
| P – Thép carbon thấp (S235, C15) | 1 500 | 0,25 |
| P – Thép carbon/hợp kim (C45, 42CrMo4) | 1 700 | 0,25 |
| P – Thép hợp kim tôi ram | 1 950 | 0,25 |
| M – Inox austenit (SUS304) | 2 000 | 0,21 |
| K – Gang xám (FC250) | 1 100 | 0,28 |
| N – Hợp kim nhôm | 600 | 0,25 |
Bảng 2 – Số mũ Taylor n theo vật liệu dao
| Vật liệu dao | n |
|---|---|
| Thép gió (HSS) | 0,08–0,2 |
| Hợp kim đúc | 0,1–0,15 |
| Carbide không phủ | 0,2–0,5 |
| Carbide phủ | 0,4–0,6 |
| Gốm | 0,5–0,7 |
Xây dựng công thức từng bước
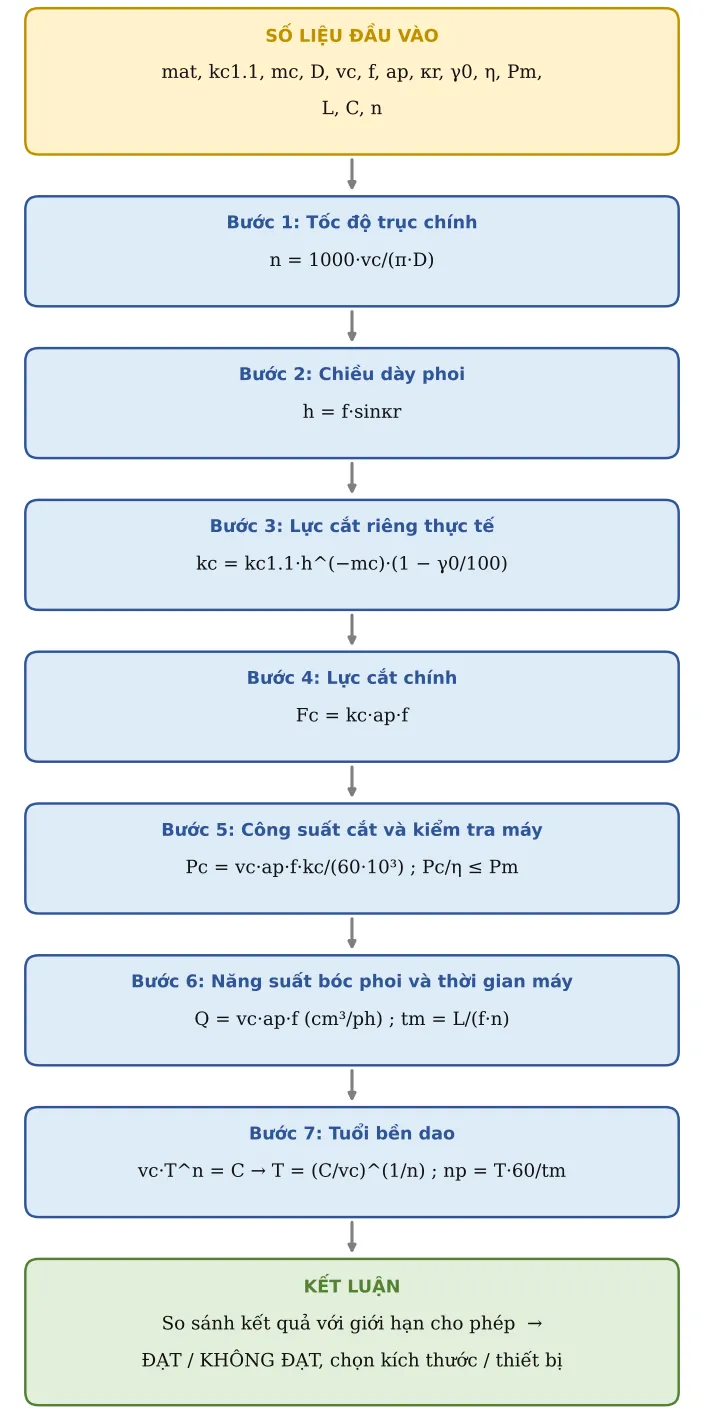
Công thức tổng quát không “từ trên trời rơi xuống”: nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Tốc độ trục chính
Một vòng phôi đi được quãng đường π·D; muốn mép phôi chạy vc mét mỗi phút thì phải quay:
n = 1000·vc/(π·D)
Bước 2. Chiều dày phoi
Lưỡi dao nghiêng κr nên phoi mỏng hơn lượng chạy dao một chút.
h = f·sinκr
Bước 3. Lực cắt riêng thực tế
Phoi càng mỏng thì mỗi mm² càng khó cắt; góc trước dương làm cắt nhẹ hơn khoảng 1 % mỗi độ (hiệu chỉnh của Sandvik Coromant). kc1.1 và mc lấy ở Bảng 1.
kc = kc1.1·h^(−mc)·(1 − γ0/100)
Bước 4. Lực cắt chính
Lực = áp lực cắt riêng × diện tích phoi (ap × f).
Fc = kc·ap·f
Bước 5. Công suất cắt và kiểm tra máy
Công suất = lực × vận tốc. Chia cho hiệu suất để ra công suất động cơ cần.
Pc = vc·ap·f·kc/(60·10³) ; Pc/η ≤ Pm
Bước 6. Năng suất bóc phoi và thời gian máy
Thể tích phoi mỗi phút và thời gian để dao đi hết chiều dài L.
Q = vc·ap·f (cm³/ph) ; tm = L/(f·n)
Bước 7. Tuổi bền dao
Theo Taylor: tốc độ cắt tăng một chút thì tuổi bền giảm rất mạnh. Suy ra số chi tiết cho một lưỡi cắt.
vc·T^n = C → T = (C/vc)^(1/n) ; np = T·60/tm
Trong đó T tính bằng phút, tm bằng giây (nên nhân 60). np lấy phần nguyên xuống (24,88 → 24 chi tiết) để lưỡi cắt không vượt quá tuổi bền. Số mũ n tra Bảng 2.
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Nhóm vật liệu gia công | mat | P – Thép carbon/hợp kim (C45, 42CrMo4) | ||
| 4 | Đường kính gia công | D | 60 | mm | |
| 5 | Tốc độ cắt | vc | 200 | m/ph | Catalogue mảnh dao: thép P 150–300 m/ph |
| 6 | Lượng chạy dao | f | 0,25 | mm/v | |
| 7 | Chiều sâu cắt | ap | 2 | mm | |
| 8 | Góc nghiêng chính κr | κr | 95 | ° | |
| 9 | Góc trước | γ0 | 6 | ° | |
| 10 | Hiệu suất máy | η | 0,8 | ||
| 11 | Chiều dài cắt | L | 100 | mm | |
| 12 | Công suất động cơ trục chính | Pm | 11 | kW | |
| 13 | Hằng số Taylor C | C | 350 | m/ph | vc ứng với tuổi bền 1 phút (ước lượng từ catalogue) |
| 14 | Số mũ Taylor n | nT | 0,25 | Carbide 0,2–0,3; HSS 0,1–0,15 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 2 | Lực cắt riêng kc1.1 | kc1 | 1 700 | N/mm² | Tại chiều dày phoi 1 mm, góc trước 0° (giá trị tham khảo Sandvik Coromant) |
| 3 | Số mũ mc | mc | 0,25 | ||
| 15 | Tốc độ trục chính | n | 1 061 | v/ph | n = 1000·vc/(πD) |
| 16 | Chiều dày phoi | h | 0,249 | mm | h = f·sinκr |
| 17 | Lực cắt riêng | kc | 2 262 | N/mm² | kc = kc1.1·h^(−mc)·(1 − γ0/100) |
| 18 | LỰC CẮT CHÍNH | Fc | 1 131 | N | Fc = kc·ap·f |
| 19 | CÔNG SUẤT CẮT | Pc | 3,77 | kW | Pc = vc·ap·f·kc/(60·10³) |
| 20 | Pc/η ≤ công suất máy | Kiểm tra | ĐẠT | ||
| 21 | Năng suất bóc phoi | Q | 100 | cm³/ph | Q = vc·ap·f |
| 22 | Thời gian máy | tm | 22,62 | s | tm = L/(f·n) |
| 23 | Tuổi bền dao | T | 9,38 | ph | vc·T^n = C → T = (C/vc)^(1/n) |
| 24 | Số chi tiết / 1 lưỡi cắt | np | 24,88 | ct |
Bước C – Kết luận ví dụ
Kết quả chính: Tốc độ trục chính = 1 061 v/ph; LỰC CẮT CHÍNH = 1 131 N; CÔNG SUẤT CẮT = 3,77 kW; Tuổi bền dao = 9,38 ph.
Kiểm tra: Pc/η = 3,77/0,8 = 4,71 kW ≤ Pm = 11 kW → ĐẠT, máy dùng khoảng 43 % công suất. Quyết định: giữ chế độ cắt vc = 200 m/ph, f = 0,25 mm/v, ap = 2 mm; thay (xoay) lưỡi cắt sau 24 chi tiết (phần nguyên của np = 24,88; ô np hiển thị làm tròn thành 25).
Nếu đổi số liệu ở ô vàng, mọi kết quả tự tính lại. Ô nào báo KHÔNG ĐẠT thì xem mục Áp dụng thực tế bên dưới để biết cần sửa gì.
Áp dụng thực tế và lưu ý
- Đưa Fc sang JG02 để tính lực kẹp; đưa Pc sang kiểm tra công suất máy.
- Tăng f (lượng chạy dao) thường có lợi hơn tăng vc: năng suất tăng mà tuổi bền dao giảm ít hơn.
- Nếu KHÔNG ĐẠT công suất: giảm ap (chia nhiều lớp cắt) hoặc giảm f; chọn mảnh dao góc trước dương.
- Số chi tiết/lưỡi cắt (np) là cơ sở để đặt tần suất thay dao trong hướng dẫn công việc và kế hoạch kiểm soát; theo dõi thực tế rồi chỉnh hằng số C cho sát.
- Lỗi hay gặp: nhập D là đường kính phôi thô cho lượt tinh, hoặc quên đổi m/ph sang m/s.
Căn cứ và tài liệu tham khảo
- Sandvik Coromant – Metalcutting Technical Guide, phần công thức và định nghĩa cho tiện (General turning formulas) – n = 1000·vc/(π·D), h = f·sinκr, kc = kc1.1·h^(−mc)·(1 − γ0/100), Pc, Q, tm (Bước 1–6).
- Kienzle, O. (VDI-Z, 1952) – định luật lực cắt riêng kc = kc1.1·h^(−mc) (Bước 3).
- Sandvik Coromant – bảng nhóm vật liệu gia công và lực cắt riêng – giá trị kc1.1, mc ở Bảng 1.
- Taylor, F. W. – On the Art of Cutting Metals, Transactions of ASME, 1907 – phương trình tuổi bền vc·T^n = C (Bước 7).
- Kalpakjian, S.; Schmid, S. R. – Manufacturing Engineering and Technology, chương cơ sở cắt gọt (tuổi bền dao) – khoảng số mũ n ở Bảng 2.