Giải thích chi tiết: Lượng dư gia công mặt trụ ngoài (3 bước)
Bài toán dùng để làm gì
Muốn một trục đạt kích thước tinh, ta phải để lại đủ lớp kim loại (lượng dư) cho các bước thô, bán tinh, tinh. Để quá ít thì không hết vết của bước trước; để quá nhiều thì tốn vật liệu và thời gian. Sheet tính lượng dư nhỏ nhất từng bước và suy ngược ra đường kính phôi cần mua.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.16 cộng bình phương · 0.17 dung sai
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| dmin, dT | Đường kính nhỏ nhất và dung sai sau bước cuối | mm | Bản vẽ (ví dụ Ø50 −0,025/−0,050 → dmin = 49,975) |
| Rz | Chiều cao nhấp nhô bề mặt của bước trước | µm | Sổ tay công nghệ chế tạo máy: phôi cán ≈ 150; sau tiện thô ≈ 50; sau tiện tinh ≈ 20 |
| T | Chiều sâu lớp hư hỏng (vảy cán, lớp thoát carbon, lớp biến cứng) | µm | Sổ tay công nghệ theo loại phôi và phương pháp |
| ρ | Sai lệch không gian bước trước (cong, lệch tâm) | µm | Đo hoặc tra: phôi cán cong 0,5–1 µm/mm chiều dài |
| ε | Sai số gá đặt ở bước đang làm | µm | Từ JG01 (đổi mm sang µm) |
| tol | Dung sai kích thước trước mỗi bước | mm | Cấp chính xác đạt được của bước trước (thô IT12–14, bán tinh IT10–11) |
Xây dựng công thức từng bước
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Lượng dư nhỏ nhất bước 1 (thô)
Phải bóc hết nhấp nhô, lớp hư hỏng của phôi và bù sai lệch hình học. ρ và ε có phương ngẫu nhiên nên cộng bình phương. Nhân 2 vì tính theo đường kính.
2Zmin = 2·(Rz + T + √(ρ² + ε²))
Bước 2. Lượng dư bước 2 và bước 3
Cùng công thức, nhưng Rz, T, ρ là của bước liền trước (đã nhỏ đi nhiều).
2Zmin,i = 2·(Rz,i−1 + Ti−1 + √(ρi−1² + εi²))
Bước 3. Tính ngược đường kính trước bước tinh
Đường kính nhỏ nhất trước bước 3 = đường kính nhỏ nhất sau bước 3 + lượng dư nhỏ nhất.
d3 = dmin + 2Zmin3
Bước 4. Lùi tiếp về phôi
Mỗi bước lùi cộng dung sai của bước đó và lượng dư nhỏ nhất của bước trước.
d2 = d3 + tol3 + 2Zmin2 ; d1 = d2 + tol2 + 2Zmin1
Bước 5. Kích thước phôi và tổng lượng dư
Cộng dung sai phôi được đường kính phôi lớn nhất; trừ kích thước lớn nhất của chi tiết ra tổng lượng dư.
dp = d1 + tol1 ; 2Z = dp − (dmin + dT)
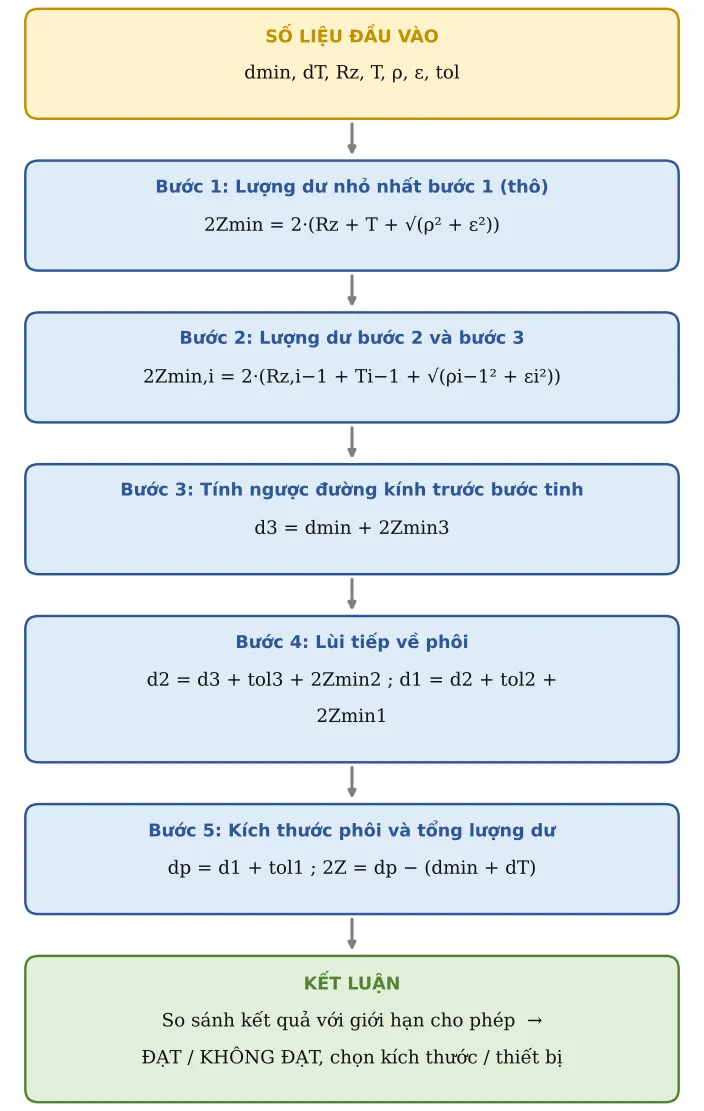
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Đường kính nhỏ nhất sau bước cuối | dmin | 49,98 | mm | |
| 2 | Dung sai bước cuối | dT | 0,025 | mm | |
| 3 | Rz bước trước | Rz1 | 150 | µm | |
| 4 | Lớp hư hỏng bước trước | T1 | 250 | µm | |
| 5 | Sai lệch không gian bước trước ρ | r1 | 500 | µm | |
| 6 | Sai số gá đặt bước này ε | e1 | 100 | µm | |
| 7 | Dung sai kích thước TRƯỚC bước này | tol1 | 0,3 | mm | |
| 9 | Rz bước trước | Rz2 | 50 | µm | |
| 10 | Lớp hư hỏng bước trước | T2 | 50 | µm | |
| 11 | Sai lệch không gian bước trước ρ | r2 | 30 | µm | |
| 12 | Sai số gá đặt bước này ε | e2 | 50 | µm | |
| 13 | Dung sai kích thước TRƯỚC bước này | tol2 | 0,1 | mm | |
| 15 | Rz bước trước | Rz3 | 20 | µm | |
| 16 | Lớp hư hỏng bước trước | T3 | 25 | µm | |
| 17 | Sai lệch không gian bước trước ρ | r3 | 10 | µm | |
| 18 | Sai số gá đặt bước này ε | e3 | 20 | µm | |
| 19 | Dung sai kích thước TRƯỚC bước này | tol3 | 0,025 | mm |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 8 | 2Zmin | Z1 | 1,82 | mm | 2Zmin = 2(Rz + T + √(ρ² + ε²)) |
| 14 | 2Zmin | Z2 | 0,317 | mm | 2Zmin = 2(Rz + T + √(ρ² + ε²)) |
| 20 | 2Zmin | Z3 | 0,135 | mm | 2Zmin = 2(Rz + T + √(ρ² + ε²)) |
| 21 | Đường kính nhỏ nhất trước bước 3 | d3 | 50,11 | mm | d trước = d sau + 2Zmin |
| 22 | Đường kính nhỏ nhất trước bước 2 | d2 | 50,45 | mm | |
| 23 | Đường kính nhỏ nhất của phôi | d1 | 52,37 | mm | |
| 24 | Đường kính phôi lớn nhất | dp | 52,67 | mm | |
| 25 | Tổng lượng dư danh nghĩa (2Z) | Zt | 2,67 | mm |
Áp dụng thực tế và lưu ý
Làm tròn đường kính phôi lên theo quy cách thép cây có trên thị trường (ví dụ 52,7 → mua Ø55).
Bước tinh/mài thường có ε nhỏ vì gá trên mũi tâm: dùng đúng sai số gá của bước đó, không lấy của bước thô.
Lượng dư quá lớn so với tính toán = lãng phí vật liệu và giờ máy; đưa kết quả vào bảng định mức vật tư (BOM) và báo giá.
Nhóm: Dập tấm
Gồm: GC05 đột cắt – lực đột, khe hở, chọn máy ép · GC06 chấn v – lực chấn, bán kính, chiều dài khai triển · GC07 dập vuốt cốc trụ