Giải thích chi tiết: Chấn v – lực chấn, bán kính, chiều dài khai triển
Bài toán dùng để làm gì
Chấn V trên máy chấn thủy lực là nguyên công tạo hình chính cho tấm, giá đỡ, vỏ máy trước khi đưa sang hàn robot. Sheet tính lực chấn, kiểm tra máy, bán kính trong hình thành, chiều dài phôi khai triển cần cắt laser và cạnh ngắn nhất chấn được.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.5 ứng suất · 0.6 vật liệu · 0.8 uốn
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| t, Lb | Chiều dày tấm; chiều dài đường chấn | mm | Bản vẽ |
| Rm | Giới hạn bền kéo | MPa | Chứng chỉ vật liệu: SPCC/SS400 ≈ 400; inox 304 ≈ 600 |
| V | Bề rộng rãnh cối V | mm | Bảng chọn cối của Amada/Trumpf: V = 6–8·t (t < 3 mm), 8–10·t (dày hơn) |
| ang | Góc trong sau khi chấn | ° | Bản vẽ |
| K | Hệ số K: vị trí lớp trung hòa tính từ mặt trong, chia cho t | – | Chấn khí thép 0,40–0,45; chuẩn hóa bằng chấn thử rồi đo |
| A, B | Kích thước ngoài hai cạnh | mm | Bản vẽ |
| Fm | Lực danh nghĩa máy chấn | tấn | Nhãn máy |
Xây dựng công thức từng bước
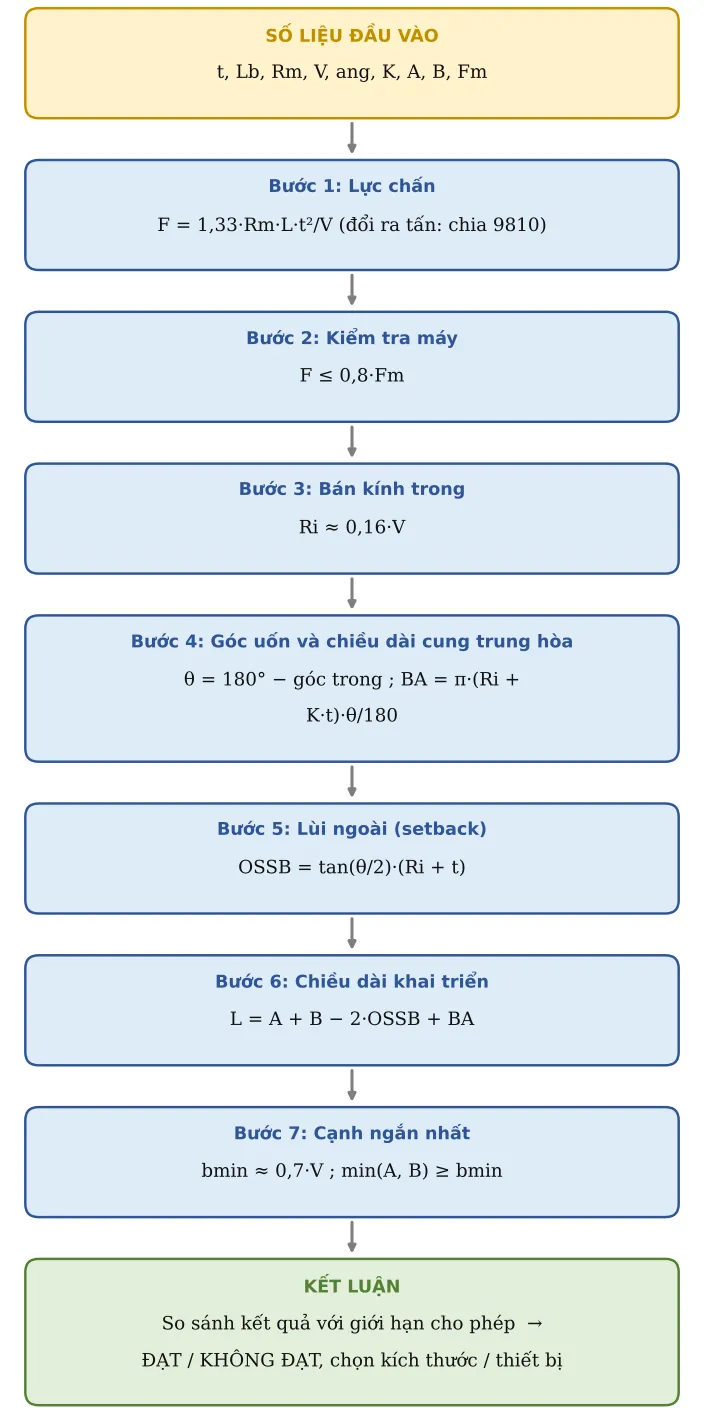
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Lực chấn
Công thức kinh nghiệm cho chấn khí. Lực tăng theo t² và giảm khi cối rộng ra.
F = 1,33·Rm·L·t²/V (đổi ra tấn: chia 9810)
Bước 2. Kiểm tra máy
Chỉ dùng tối đa 80 % lực máy (và không vượt tải cho phép trên mỗi mét của dao).
F ≤ 0,8·Fm
Bước 3. Bán kính trong
Chấn khí: bán kính do bề rộng cối quyết định, không phải bán kính mũi dao.
Ri ≈ 0,16·V
Bước 4. Góc uốn và chiều dài cung trung hòa
Góc uốn là góc tấm quay đi (bù với góc trong). Chiều dài cung đo tại lớp trung hòa.
θ = 180° − góc trong ; BA = π·(Ri + K·t)·θ/180
Bước 5. Lùi ngoài (setback)
Khoảng từ đỉnh góc ngoài ảo tới điểm bắt đầu cong.
OSSB = tan(θ/2)·(Ri + t)
Bước 6. Chiều dài khai triển
Cộng hai cạnh ngoài, trừ hai lần lùi ngoài, cộng cung trung hòa.
L = A + B − 2·OSSB + BA
Bước 7. Cạnh ngắn nhất
Cạnh quá ngắn sẽ tụt vào rãnh cối.
bmin ≈ 0,7·V ; min(A, B) ≥ bmin
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Chiều dày tấm | t | 2 | mm | |
| 2 | Chiều dài chấn | Lb | 1 000 | mm | |
| 3 | Giới hạn bền | Rm | 400 | MPa | SPCC/SS400 ≈ 400; inox 304 ≈ 600 |
| 4 | Bề rộng rãnh cối V | V | 16 | mm | Khuyến nghị V = 6–8·t (t < 3 mm), 8–10·t (dày hơn) |
| 5 | Góc trong sau khi chấn | ang | 90 | ° | |
| 6 | Hệ số K (vị trí lớp trung hòa) | K | 0,42 | Chấn khí thép: 0,4–0,45; R lớn ≈ 0,5 | |
| 7 | Kích thước ngoài cạnh A | A | 50 | mm | |
| 8 | Kích thước ngoài cạnh B | B | 30 | mm | |
| 9 | Lực máy chấn | Fm | 100 | tấn |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 10 | LỰC CHẤN | F | 13,56 | tấn | F = 1,33·Rm·L·t²/V |
| 11 | F ≤ 80 % lực máy | Kiểm tra | ĐẠT | ||
| 12 | Bán kính trong hình thành | Ri | 2,56 | mm | Chấn khí: Ri ≈ 0,16·V |
| 13 | Góc uốn | θ | 90 | ° | θ = 180° − góc trong |
| 14 | Chiều dài cung trung hòa | BA | 5,34 | mm | BA = π(Ri + K·t)·θ/180 |
| 15 | Lùi ngoài (setback) | SB | 4,56 | mm | OSSB = tan(θ/2)·(Ri + t) |
| 16 | CHIỀU DÀI KHAI TRIỂN | Lk | 76,22 | mm | L = A + B − 2·OSSB + BA |
| 17 | Cạnh ngắn nhất chấn được | bmin | 11,2 | mm | ≈ 0,7·V |
| 18 | A, B ≥ cạnh nhỏ nhất | Kiểm tra | ĐẠT |
Áp dụng thực tế và lưu ý
Chấn thử 1 mẫu, đo kích thước thật rồi chỉnh hệ số K cho từng loại vật liệu – chiều dày – cối; lưu thành bảng chuẩn của xưởng và nạp vào phần mềm trải phẳng.
Thép cường độ cao, inox đàn hồi ngược (springback) nhiều: phải chấn quá góc vài độ.
Nếu KHÔNG ĐẠT lực máy: dùng cối V rộng hơn (bán kính trong sẽ lớn hơn, phải báo thiết kế).
Chi tiết chấn đưa vào đồ gá hàn robot: sai lệch góc và chiều dài khai triển ảnh hưởng trực tiếp khe hở mối hàn; đưa góc chấn vào kế hoạch kiểm soát, kiểm tra mẫu đầu ca.