Giải thích chi tiết: Chuỗi kích thước (tối đa 8 khâu)
Bài toán dùng để làm gì
Một cụm lắp gồm nhiều chi tiết xếp nối tiếp nhau, mỗi chi tiết có dung sai riêng. Bài toán chuỗi kích thước tính xem khe hở cuối cùng (khâu khép kín) dao động trong khoảng nào, để biết cụm lắp có lắp được và đủ khe hở không mà không phải sửa nguội.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.16 thống kê · 0.17 dung sai
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| Ai | Kích thước danh nghĩa từng khâu (tối đa 8) | mm | Bản vẽ chi tiết, bản vẽ lắp |
| Si, Ii | Sai lệch trên, sai lệch dưới của từng khâu | mm | Bản vẽ; tra dung sai lắp ghép ISO 286 nếu ghi theo ký hiệu (H7, h6…) |
| ti | Loại khâu: Tăng / Giảm / Không dùng | – | Vẽ sơ đồ chuỗi: đi một vòng kín, khâu nào cùng chiều khâu khép kín thì là khâu tăng |
| Tr0, Tr1 | Khoảng yêu cầu của khâu khép kín (nhỏ nhất, lớn nhất) | mm | Yêu cầu chức năng: khe hở dọc trục của ổ, khe lắp, khe hàn… |
Xây dựng công thức từng bước
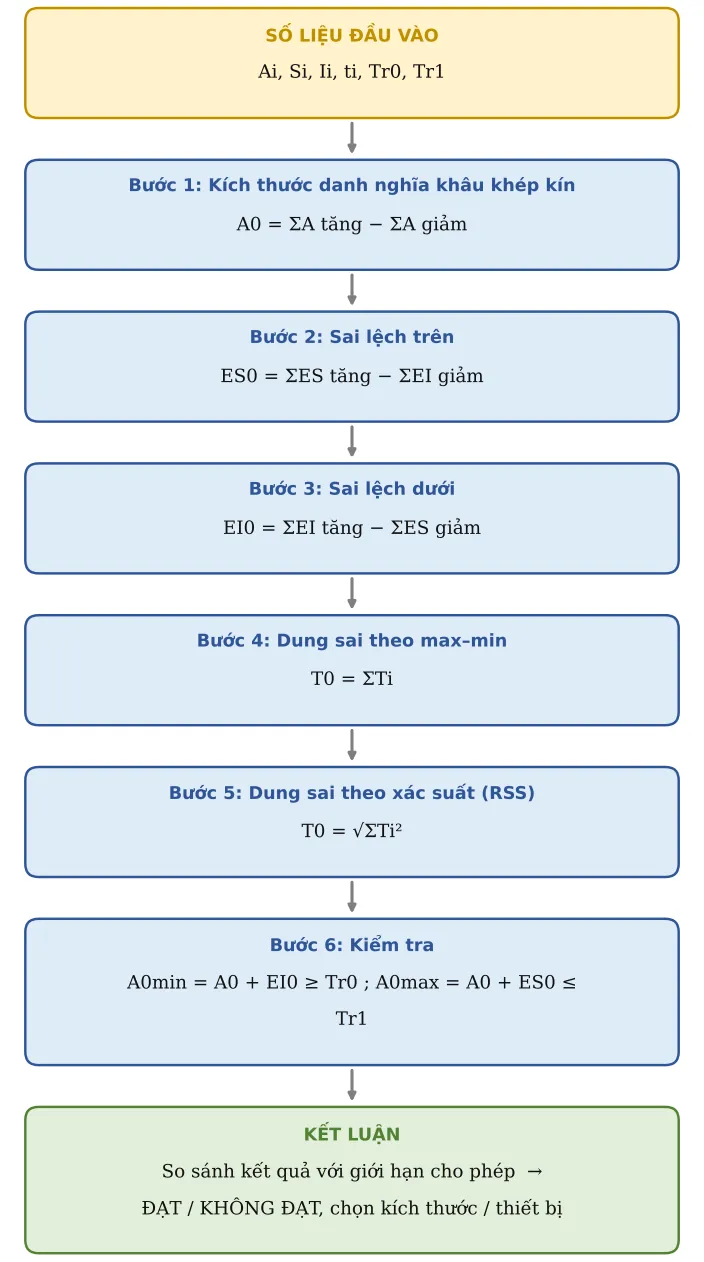
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Kích thước danh nghĩa khâu khép kín
Cộng các khâu tăng, trừ các khâu giảm.
A0 = ΣA tăng − ΣA giảm
Bước 2. Sai lệch trên
Khâu khép kín lớn nhất khi khâu tăng lớn nhất và khâu giảm nhỏ nhất.
ES0 = ΣES tăng − ΣEI giảm
Bước 3. Sai lệch dưới
Khâu khép kín nhỏ nhất khi khâu tăng nhỏ nhất và khâu giảm lớn nhất.
EI0 = ΣEI tăng − ΣES giảm
Bước 4. Dung sai theo max–min
Trường hợp xấu nhất: mọi khâu cùng lệch về một phía. Đảm bảo lắp lẫn 100 %.
T0 = ΣTi
Bước 5. Dung sai theo xác suất (RSS)
Thực tế các khâu lệch ngẫu nhiên, ít khi cùng xấu nhất, nên cộng bình phương. Kết quả nhỏ hơn, cho phép nới dung sai từng khâu nhưng chấp nhận một tỉ lệ rất nhỏ không lắp được.
T0 = √ΣTi²
Bước 6. Kiểm tra
Giới hạn của khâu khép kín phải nằm trong khoảng yêu cầu.
A0min = A0 + EI0 ≥ Tr0 ; A0max = A0 + ES0 ≤ Tr1
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Khâu 1: kích thước danh nghĩa | A1 | 40 | mm | |
| 2 | Khâu 1: sai lệch trên | S1 | 0,05 | mm | |
| 3 | Khâu 1: sai lệch dưới | I1 | -0,05 | mm | |
| 4 | Khâu 1: loại | t1 | Tăng | ||
| 5 | Khâu 2: kích thước danh nghĩa | A2 | 20 | mm | |
| 6 | Khâu 2: sai lệch trên | S2 | 0,02 | mm | |
| 7 | Khâu 2: sai lệch dưới | I2 | -0,02 | mm | |
| 8 | Khâu 2: loại | t2 | Tăng | ||
| 9 | Khâu 3: kích thước danh nghĩa | A3 | 59,5 | mm | |
| 10 | Khâu 3: sai lệch trên | S3 | 0,03 | mm | |
| 11 | Khâu 3: sai lệch dưới | I3 | -0,03 | mm | |
| 12 | Khâu 3: loại | t3 | Giảm | ||
| 13 | Khâu 4: kích thước danh nghĩa | A4 | 0 | mm | |
| 14 | Khâu 4: sai lệch trên | S4 | 0 | mm | |
| 15 | Khâu 4: sai lệch dưới | I4 | 0 | mm | |
| 16 | Khâu 4: loại | t4 | Không dùng | ||
| 17 | Khâu 5: kích thước danh nghĩa | A5 | 0 | mm | |
| 18 | Khâu 5: sai lệch trên | S5 | 0 | mm | |
| 19 | Khâu 5: sai lệch dưới | I5 | 0 | mm | |
| 20 | Khâu 5: loại | t5 | Không dùng | ||
| 21 | Khâu 6: kích thước danh nghĩa | A6 | 0 | mm | |
| 22 | Khâu 6: sai lệch trên | S6 | 0 | mm | |
| 23 | Khâu 6: sai lệch dưới | I6 | 0 | mm | |
| 24 | Khâu 6: loại | t6 | Không dùng | ||
| 25 | Khâu 7: kích thước danh nghĩa | A7 | 0 | mm | |
| 26 | Khâu 7: sai lệch trên | S7 | 0 | mm | |
| 27 | Khâu 7: sai lệch dưới | I7 | 0 | mm | |
| 28 | Khâu 7: loại | t7 | Không dùng | ||
| 29 | Khâu 8: kích thước danh nghĩa | A8 | 0 | mm | |
| 30 | Khâu 8: sai lệch trên | S8 | 0 | mm | |
| 31 | Khâu 8: sai lệch dưới | I8 | 0 | mm | |
| 32 | Khâu 8: loại | t8 | Không dùng | ||
| 40 | Yêu cầu: khe hở/kích thước khép kín nhỏ nhất | Tr0 | 0,3 | mm | |
| 41 | Yêu cầu: lớn nhất | Tr1 | 0,7 | mm |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 33 | Kích thước danh nghĩa A0 | A0 | 0,5 | mm | A0 = ΣA tăng − ΣA giảm |
| 34 | Sai lệch trên ES0 | ES0 | 0,1 | mm | ES0 = ΣES tăng − ΣEI giảm |
| 35 | Sai lệch dưới EI0 | EI0 | -0,1 | mm | EI0 = ΣEI tăng − ΣES giảm |
| 36 | Dung sai max–min | T0 | 0,2 | mm | T0 = ΣTi (lắp lẫn hoàn toàn) |
| 37 | Dung sai xác suất (RSS) | Tr | 0,123 | mm | T0 = √ΣTi² (phân bố chuẩn, lắp lẫn không hoàn toàn) |
| 38 | A0 lớn nhất | A0max | 0,6 | mm | |
| 39 | A0 nhỏ nhất | A0min | 0,4 | mm | |
| 42 | A0 nằm trong yêu cầu (max–min) | Kiểm tra | ĐẠT |
Áp dụng thực tế và lưu ý
Sai lầm phổ biến nhất là xác định nhầm khâu tăng/giảm. Hãy vẽ mũi tên đi vòng quanh chuỗi; khâu nào ngược chiều mũi tên của khâu khép kín là khâu giảm.
Chuỗi càng ngắn càng tốt: mỗi khâu thêm vào làm dung sai khâu khép kín lớn thêm.
Nếu KHÔNG ĐẠT: siết dung sai của khâu dễ gia công nhất, dùng khâu bù (căn đệm, vòng đệm chọn lắp), hoặc lắp chọn theo nhóm.
Phương pháp RSS chỉ dùng khi sản xuất loạt lớn và quá trình ổn định (Cpk ≥ 1,33, xem SX07). Với kết cấu hàn, chuỗi kích thước cần cộng thêm co ngót hàn ước lượng.