Giải thích chi tiết: Thời gian định mức nguyên công
Bài toán dùng để làm gì
Thời gian định mức là căn cứ để lập kế hoạch, tính lương khoán, báo giá và đánh giá năng suất. Sheet tính thời gian từng chiếc, thời gian định mức có phân bổ thời gian chuẩn bị theo lô, và sản lượng định mức mỗi ca.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.2 đơn vị thời gian
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| To | Thời gian máy (cơ bản) | ph | Từ GC01–GC03 (tm), thời gian chương trình CNC/robot |
| Tp | Thời gian phụ: gá, tháo, đo | ph | Bấm giờ (time study) hoặc hệ thống thời gian tiêu chuẩn MTM/MOST |
| a | Thời gian phục vụ kỹ thuật + tổ chức, % của To + Tp | – | Sổ tay công nghệ chế tạo máy: 3–8 % |
| b | Thời gian nghỉ, nhu cầu tự nhiên, % | – | 4–6 %; theo quy định nội bộ |
| Tcb | Thời gian chuẩn bị – kết thúc mỗi lô (nhận bản vẽ, thay đồ gá, chạy thử, kiểm tra mẫu đầu) | ph | Bấm giờ thực tế hoặc dữ liệu ERP |
| n, h | Cỡ lô; thời gian ca | ct, ph | Kế hoạch sản xuất; nội quy |
Xây dựng công thức từng bước
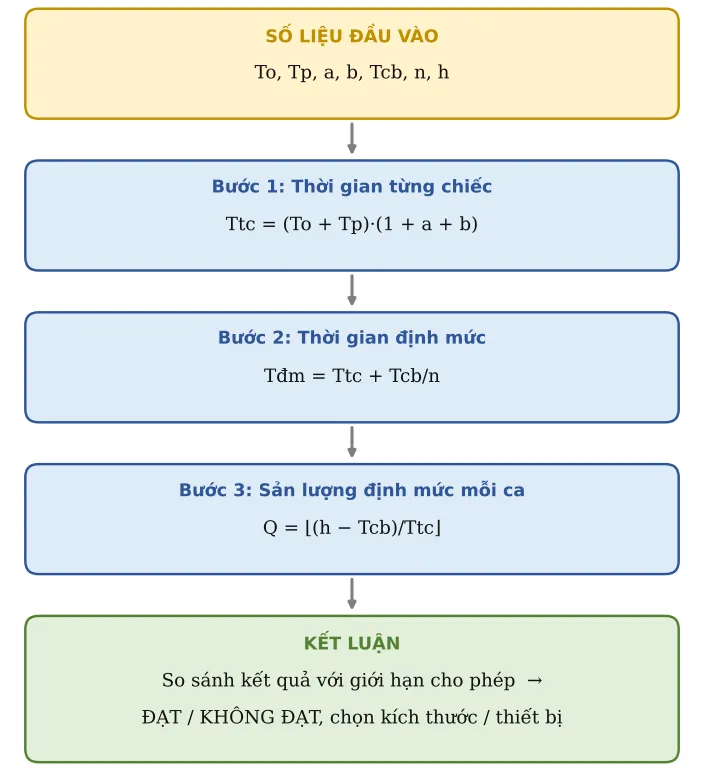
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Thời gian từng chiếc
Thời gian làm một chiếc cộng thêm phần trăm phục vụ và nghỉ.
Ttc = (To + Tp)·(1 + a + b)
Bước 2. Thời gian định mức
Chia thời gian chuẩn bị của lô cho số chiếc trong lô. Lô càng nhỏ, mỗi chiếc gánh càng nhiều.
Tđm = Ttc + Tcb/n
Bước 3. Sản lượng định mức mỗi ca
Thời gian ca trừ chuẩn bị, chia thời gian từng chiếc, lấy phần nguyên.
Q = ⌊(h − Tcb)/Ttc⌋
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Thời gian máy (cơ bản) | To | 3 | ph | |
| 2 | Thời gian phụ (gá, tháo, đo) | Tp | 1 | ph | |
| 3 | Thời gian phục vụ (kỹ thuật + tổ chức) | a | 6 % | % của To + Tp: 3–8 % | |
| 4 | Thời gian nghỉ, nhu cầu tự nhiên | b | 5 % | 4–6 % | |
| 5 | Thời gian chuẩn bị – kết thúc mỗi lô | Tcb | 30 | ph | |
| 6 | Cỡ lô | n | 50 | ct | |
| 7 | Thời gian ca | h | 480 | ph |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 8 | Thời gian từng chiếc | Ttc | 4,44 | ph | Ttc = (To + Tp)·(1 + a + b) |
| 9 | THỜI GIAN ĐỊNH MỨC | Tdm | 5,04 | ph/ct | Tđm = Ttc + Tcb/n |
| 10 | Sản lượng định mức / ca | Q | 101 | ct/ca |
Áp dụng thực tế và lưu ý
Bấm giờ ít nhất 10–20 chu kỳ với công nhân thành thạo, loại bỏ các lần bất thường, rồi mới đưa vào To, Tp.
Muốn giảm định mức cho lô nhỏ: rút ngắn Tcb bằng SMED (thay khuôn nhanh, đồ gá định vị nhanh, chuẩn bị trước khi máy dừng).
Thời gian định mức ghi vào hướng dẫn công việc và hệ thống ERP; xem xét lại khi thay đổi máy, đồ gá, chương trình.