Giải thích chi tiết: Sai số chuẩn và sai số gá đặt
Bài toán dùng để làm gì
Khi gá phôi lên đồ gá để phay, khoan hay hàn, phôi không bao giờ nằm đúng tuyệt đối một chỗ. Bài toán tính xem vị trí phôi có thể lệch bao nhiêu (sai số gá đặt) do cách định vị, do lực kẹp và do bản thân đồ gá, rồi kiểm tra cộng thêm sai số của máy thì kích thước làm ra còn nằm trong dung sai bản vẽ không.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.1 cách đọc · 0.16 thống kê (cộng bình phương) · 0.17 dung sai
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| cs | Sơ đồ định vị: mặt phẳng trùng chuẩn / không trùng chuẩn, chốt trụ – lỗ, khối V (kích thước tới tâm, tới đường sinh dưới, tới đường sinh trên) | – | Chọn theo bản vẽ nguyên công: kích thước cần đạt đo từ đâu |
| dl | Dung sai của kích thước liên kết giữa mặt định vị và mặt gốc kích thước (trường hợp chuẩn không trùng) | mm | Bản vẽ chi tiết hoặc phiếu nguyên công trước |
| Dmax, dmin | Đường kính lỗ lớn nhất của phôi và chốt định vị nhỏ nhất | mm | Bản vẽ phôi và bản vẽ chốt (ví dụ lỗ Ø20H7 → Dmax = 20,021; chốt Ø20f7 → dmin = 19,980) |
| δd, α | Dung sai đường kính trục đặt trên khối V; góc khối V | mm, ° | Bản vẽ phôi; khối V tiêu chuẩn 90° |
| εk | Sai số kẹp chặt: phôi bị lún, xê dịch khi kẹp | mm | Kinh nghiệm: kẹp cơ khí ổn định 0,005–0,02; sổ tay đồ gá |
| εđg | Sai số đồ gá: chế tạo + lắp lên máy + mòn chốt/phiến tì | mm | Bản vẽ đồ gá, biên bản kiểm tra đồ gá định kỳ |
| δ | Dung sai kích thước cần đạt ở nguyên công này | mm | Bản vẽ sản phẩm |
| ω | Sai số của chính phương pháp gia công (máy, dao, biến dạng nhiệt) | mm | Sổ tay công nghệ: phay tinh 0,02–0,05; hoặc từ số liệu Cpk của máy |
Xây dựng công thức từng bước
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Chọn sơ đồ định vị
Sơ đồ quyết định sai số chuẩn. Nếu mặt tì cũng chính là mặt gốc đo kích thước (chuẩn định vị trùng chuẩn kích thước) thì không có sai số chuẩn.
εc = 0 (khi trùng chuẩn)
Bước 2. Sai số chuẩn khi không trùng chuẩn
Phôi tì vào mặt A nhưng kích thước lại đo từ mặt B; khoảng cách A–B tự nó đã dao động trong dung sai dl, nên toàn bộ dao động đó chuyển sang kích thước cần đạt.
εc = dl
Bước 3. Sai số chuẩn chốt trụ – lỗ
Lỗ lớn hơn chốt nên phôi có thể xê dịch trong khe hở. Khe hở lớn nhất xảy ra khi lỗ to nhất và chốt nhỏ nhất.
εc = Smax = Dmax − dmin
Bước 4. Sai số chuẩn khối V
Trục to nhỏ khác nhau thì tâm nhô lên tụt xuống. Lượng nhảy phụ thuộc kích thước đo tới tâm hay tới mép dưới/mép trên của trục.
tới tâm: εc = δd/(2·sin(α/2)) · tới đường sinh dưới: δd/2·(1/sin(α/2) − 1) · tới đường sinh trên: δd/2·(1/sin(α/2) + 1)
Bước 5. Gộp thành sai số gá đặt
Ba sai số độc lập, hiếm khi cùng lúc lớn nhất, nên cộng theo kiểu bình phương rồi khai căn (xem 0.16).
εgđ = √(εc² + εk² + εđg²)
Bước 6. Kiểm tra
Sai số gá đặt cộng sai số phương pháp gia công phải nhỏ hơn hoặc bằng dung sai cần đạt.
εgđ + ω ≤ δ
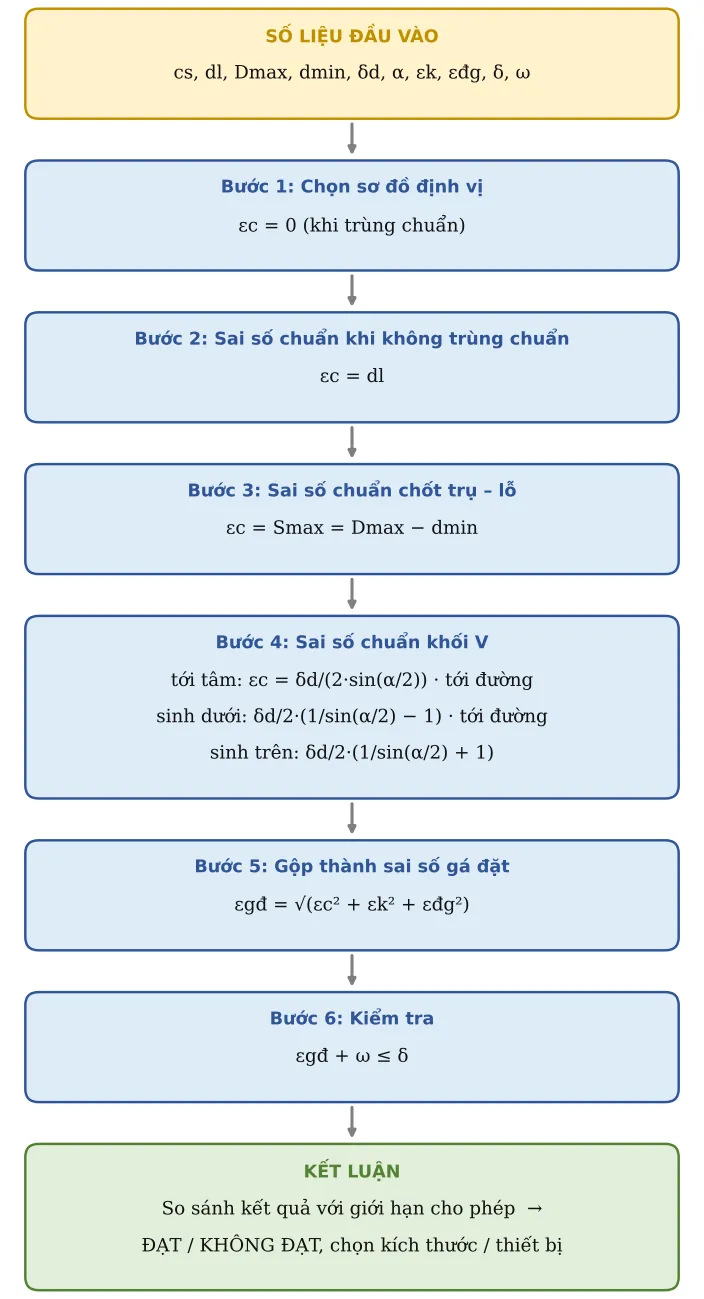
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Sơ đồ định vị | cs | Khối V – kích thước tới tâm | ||
| 2 | Dung sai kích thước liên kết (TH2) | dl | 0,05 | mm | |
| 3 | Lỗ lớn nhất (TH3) | Dmax | 20,02 | mm | |
| 4 | Chốt nhỏ nhất (TH3) | dmin | 19,98 | mm | |
| 5 | Dung sai đường kính trục định vị (khối V) | δd | 0,05 | mm | |
| 6 | Góc khối V | α | 90 | ° | |
| 7 | Sai số kẹp chặt εk | ek | 0,01 | mm | Kẹp cơ khí ổn định 0,005–0,02 |
| 8 | Sai số đồ gá εđg (chế tạo + lắp + mòn) | edg | 0,01 | mm | |
| 9 | Dung sai kích thước cần đạt | δ | 0,1 | mm | |
| 10 | Sai số phương pháp gia công | ω | 0,04 | mm | Phay tinh 0,02–0,05 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 11 | SAI SỐ CHUẨN | εc | 0,0354 | mm | 0 · δ liên kết · Smax = Dmax − dmin · δd/(2sin(α/2)) · δd/2(1/sin(α/2) − 1) · δd/2(1/sin(α/2) + 1) |
| 12 | SAI SỐ GÁ ĐẶT | εgđ | 0,0381 | mm | εgđ = √(εc² + εk² + εđg²) |
| 13 | εgđ + ω ≤ δ | Kiểm tra | ĐẠT |
Áp dụng thực tế và lưu ý
Cách tốt nhất để giảm sai số chuẩn là chọn mặt định vị trùng với mặt gốc ghi kích thước trên bản vẽ (nguyên tắc trùng chuẩn).
Nếu KHÔNG ĐẠT: đổi sơ đồ định vị, dùng chốt có dung sai chặt hơn hoặc chốt trám/chốt côn tự định tâm, khối V góc lớn hơn khi đo tới đường sinh dưới, hoặc chuyển sang máy chính xác hơn (giảm ω).
Với đồ gá hàn robot: sai số gá đặt phải nhỏ hơn dung sai bám đường hàn của robot (thường ±0,5 mm theo vị trí mỏ hàn); nếu lớn hơn phải dùng cảm biến dò mối (touch sensing).
Theo IATF 16949, đồ gá là "công cụ sản xuất đặc biệt": phải có mã số, kế hoạch kiểm tra định kỳ chốt/phiến tì và đưa vào kế hoạch kiểm soát (control plan) khi kích thước liên quan là đặc tính đặc biệt.
Lỗi hay gặp: lấy dung sai lỗ và chốt theo danh nghĩa thay vì theo giới hạn (phải dùng lỗ lớn nhất, chốt nhỏ nhất).