Giải thích chi tiết: Định mức vật liệu hàn, khí, thời gian và chi phí
Bài toán dùng để làm gì
Phòng kế hoạch và mua hàng cần biết một sản phẩm hàn tốn bao nhiêu kg dây, bao nhiêu lít khí, bao nhiêu giờ robot và bao nhiêu tiền. Sheet tính định mức tiêu hao từ kích thước mối hàn và chiều dài đường hàn, dùng cho BOM, báo giá và theo dõi chi phí.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.2 đơn vị · 0.6 khối lượng riêng · 0.12 năng suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| jt | Loại mối hàn: hàn góc / giáp mối vát V / giáp mối không vát | – | Bản vẽ, ký hiệu hàn ISO 2553 |
| z | Cạnh mối hàn góc (chiều cao chân), a ≈ 0,7·z | mm | Bản vẽ |
| t, α, b | Chiều dày, góc vát, khe hở chân của mối giáp | mm, °, mm | Bản vẽ, WPS |
| rf | Hệ số phần lồi + hao hụt | – | 1,1–1,2 (hướng dẫn định mức của ESAB/Lincoln, AWS) |
| L | Tổng chiều dài đường hàn của sản phẩm/lô | m | Bản vẽ, CAD |
| ed, DR | Hiệu suất đắp; năng suất đắp | –, kg/h | Từ GC08 hoặc catalogue dây |
| OF | Hệ số vận hành: thời gian có hồ quang / tổng thời gian | – | Đo thực tế từ dữ liệu robot; robot 0,6–0,8, thủ công 0,25–0,4 |
| gas | Lưu lượng khí bảo vệ | L/ph | WPS, thường 12–18 |
| pw, pg, pl | Giá dây, giá khí, chi phí giờ máy + nhân công | đ/kg, đ/L, đ/h | Phòng mua hàng, kế toán giá thành |
Xây dựng công thức từng bước
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
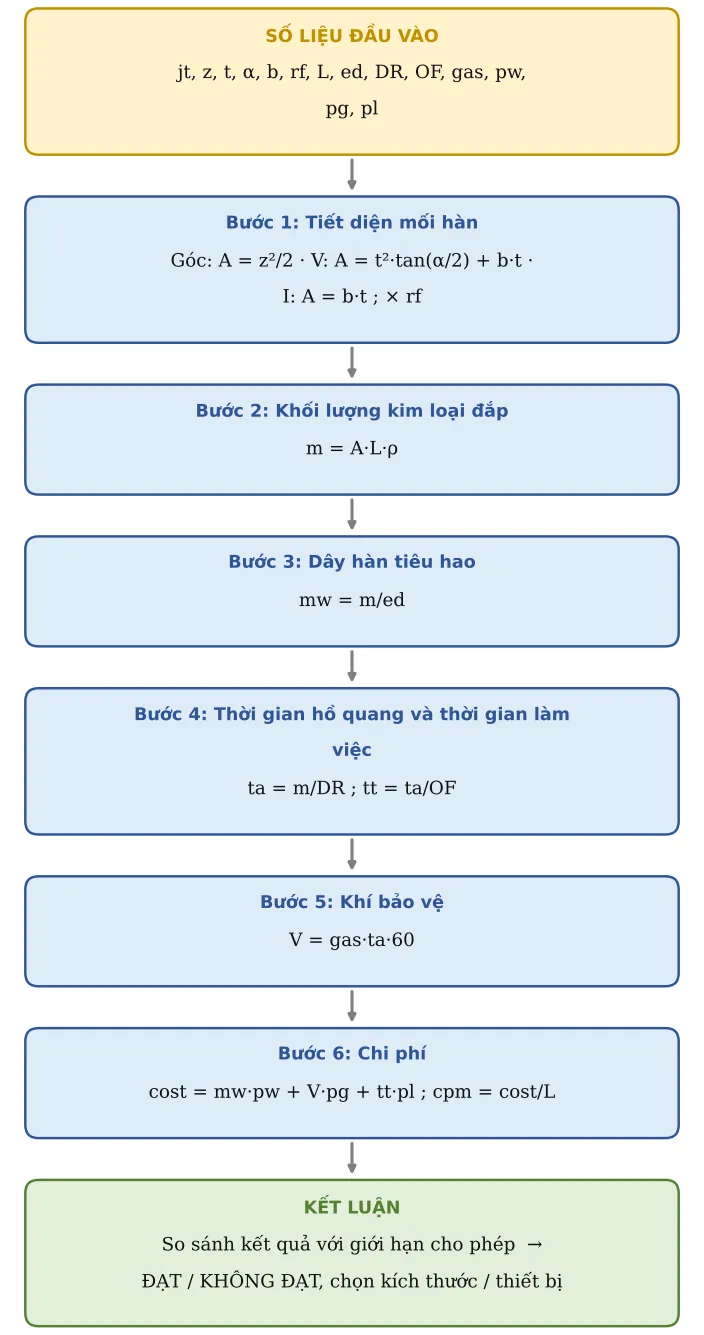
Bước 1. Tiết diện mối hàn
Mối góc là tam giác vuông cạnh z; mối giáp vát V gồm phần chữ V và phần khe hở. Nhân hệ số phần lồi.
Góc: A = z²/2 · V: A = t²·tan(α/2) + b·t · I: A = b·t ; × rf
Bước 2. Khối lượng kim loại đắp
Thể tích × khối lượng riêng thép 7,85 g/cm³.
m = A·L·ρ
Bước 3. Dây hàn tiêu hao
Một phần dây bị bắn tóe, không vào mối hàn.
mw = m/ed
Bước 4. Thời gian hồ quang và thời gian làm việc
Khối lượng đắp chia năng suất đắp ra thời gian phát hồ quang; chia tiếp hệ số vận hành ra thời gian thực.
ta = m/DR ; tt = ta/OF
Bước 5. Khí bảo vệ
Khí chỉ chảy khi có hồ quang.
V = gas·ta·60
Bước 6. Chi phí
Cộng tiền dây, tiền khí, tiền giờ máy + nhân công; chia chiều dài ra chi phí mỗi mét.
cost = mw·pw + V·pg + tt·pl ; cpm = cost/L
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Loại mối hàn | jt | Hàn góc (cạnh z) | ||
| 2 | Cạnh mối hàn góc z | z | 6 | mm | a ≈ 0,7·z |
| 3 | Chiều dày tấm (mối giáp) | t | 10 | mm | |
| 4 | Góc vát V | α | 60 | ° | |
| 5 | Khe hở chân | b | 2 | mm | |
| 6 | Hệ số phần lồi + hao hụt | rf | 1,15 | 1,1–1,2 | |
| 7 | Tổng chiều dài đường hàn | L | 50 | m | |
| 8 | Hiệu suất đắp | ed | 0,95 | Dây đặc 0,93–0,97 | |
| 9 | Năng suất đắp | DR | 3,5 | kg/h | Lấy từ sheet chế độ hàn |
| 10 | Hệ số vận hành (hồ quang / tổng thời gian) | OF | 60 % | Robot 0,6–0,8 · thủ công 0,25–0,4 | |
| 11 | Lưu lượng khí bảo vệ | gas | 15 | L/ph | |
| 12 | Giá dây hàn | pw | 35 000 | đ/kg | |
| 13 | Giá khí | pg | 50 | đ/L | |
| 14 | Chi phí giờ máy + nhân công | pl | 250 000 | đ/h |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 15 | Tiết diện mối hàn | A | 20,7 | mm² | Góc: z²/2 · V: t²·tan(α/2) + b·t · I: b·t ; × hệ số phần lồi |
| 16 | KHỐI LƯỢNG KIM LOẠI ĐẮP | m | 8,12 | kg | m = A·L·ρ |
| 17 | DÂY HÀN TIÊU HAO | mw | 8,55 | kg | |
| 18 | Thời gian hồ quang | ta | 2,32 | h | |
| 19 | THỜI GIAN LÀM VIỆC | tt | 3,87 | h | t = t hồ quang / hệ số vận hành |
| 20 | Khí bảo vệ | V | 2 089 | L | |
| 21 | CHI PHÍ HÀN | cost | 1 371 026 | đ | |
| 22 | Chi phí trên 1 m đường hàn | cpm | 27 421 | đ/m |
Áp dụng thực tế và lưu ý
Mối hàn góc lớn hơn bản vẽ chỉ 1 mm (z 6 → 7) đã tốn thêm khoảng 36 % dây: kiểm soát kích thước mối hàn là cách giảm chi phí nhanh nhất.
So định mức với lượng dây xuất kho thực tế hằng tháng; chênh lệch lớn là dấu hiệu hàn quá cỡ, bắn tóe nhiều hoặc hàn sửa.
Kết quả dùng cho báo giá, BOM và tính giá thành; theo ISO 9001 điều 8.1, định mức phải được phê duyệt và cập nhật khi đổi quy trình.