Giải thích chi tiết: NĂNG LỰC QUÁ TRÌNH Cp/Cpk, Pp/Ppk VÀ BIỂU ĐỒ X̄–R
Bài toán dùng để làm gì
Khách hàng ô tô và IATF 16949 yêu cầu chứng minh quá trình làm ra kích thước ổn định và nằm gọn trong dung sai. Sheet nhận 30 giá trị đo (6 nhóm × 5 mẫu), tính chỉ số năng lực ngắn hạn Cp/Cpk, dài hạn Pp/Ppk, tỉ lệ lỗi dự kiến (ppm) và giới hạn kiểm soát của biểu đồ X̄–R.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.16 thống kê (trung bình, độ lệch chuẩn, phân bố chuẩn) · 0.17 dung sai
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| USL, LSL | Giới hạn trên, giới hạn dưới của đặc tính | mm | Bản vẽ (ví dụ 25 ± 0,05) |
| x1…x30 | Giá trị đo: 6 nhóm con, mỗi nhóm 5 chi tiết liên tiếp | mm | Đo tại xưởng bằng dụng cụ đã qua MSA (SX08); dán đè dữ liệu thật vào ô vàng |
| d2, A2, D3, D4 | Hằng số biểu đồ kiểm soát cho n = 5: 2,326; 0,577; 0; 2,114 | – | Bảng hằng số trong AIAG SPC Manual 2nd ed. |
Xây dựng công thức từng bước
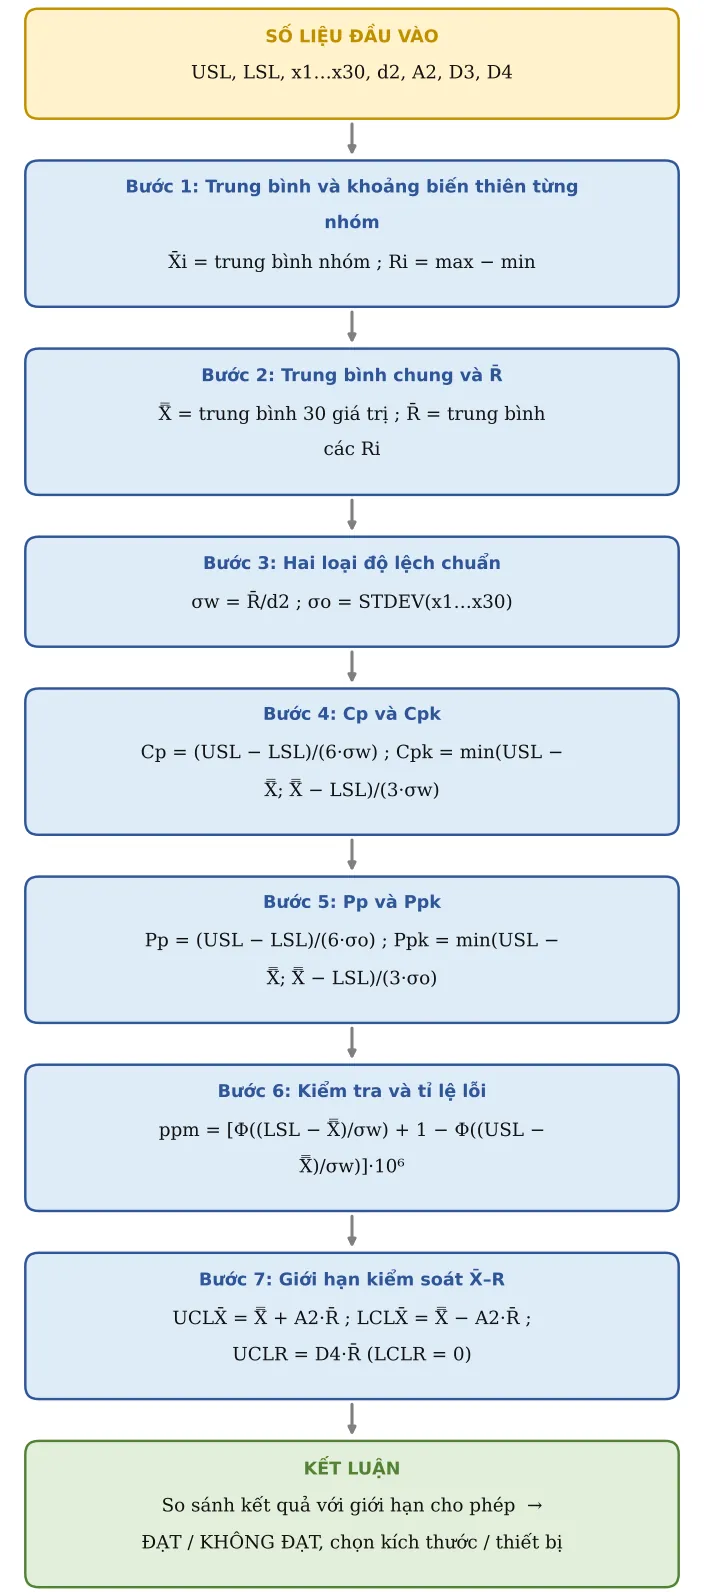
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Trung bình và khoảng biến thiên từng nhóm
Mỗi nhóm 5 chi tiết làm liền nhau phản ánh dao động ngắn hạn.
X̄i = trung bình nhóm ; Ri = max − min
Bước 2. Trung bình chung và R̄
X̿ = trung bình 30 giá trị ; R̄ = trung bình các Ri
Bước 3. Hai loại độ lệch chuẩn
σ trong nhóm (ngắn hạn) ước lượng từ R̄; σ tổng (dài hạn) tính trên cả 30 giá trị, có cả dao động giữa các nhóm.
σw = R̄/d2 ; σo = STDEV(x1…x30)
Bước 4. Cp và Cpk
Cp so bề rộng dung sai với 6σ; Cpk xét phía gần giới hạn hơn.
Cp = (USL − LSL)/(6·σw) ; Cpk = min(USL − X̿; X̿ − LSL)/(3·σw)
Bước 5. Pp và Ppk
Như trên nhưng dùng σ tổng.
Pp = (USL − LSL)/(6·σo) ; Ppk = min(USL − X̿; X̿ − LSL)/(3·σo)
Bước 6. Kiểm tra và tỉ lệ lỗi
IATF/PPAP: Ppk ≥ 1,67 khi duyệt mẫu; Cpk ≥ 1,33 khi sản xuất ổn định. Tỉ lệ lỗi dự kiến theo phân bố chuẩn.
ppm = [Φ((LSL − X̿)/σw) + 1 − Φ((USL − X̿)/σw)]·10⁶
Bước 7. Giới hạn kiểm soát X̄–R
Dùng vẽ biểu đồ theo dõi tại máy. Giới hạn kiểm soát KHÁC giới hạn dung sai.
UCLX̄ = X̿ + A2·R̄ ; LCLX̄ = X̿ − A2·R̄ ; UCLR = D4·R̄ (LCLR = 0)
Ảnh động minh họa
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Giới hạn trên USL | USL | 25,05 | mm | |
| 2 | Giới hạn dưới LSL | LSL | 24,95 | mm | |
| 3 | Nhóm 1 – mẫu 1 | x1 | 25 | mm | |
| 4 | Nhóm 1 – mẫu 2 | x2 | 25,01 | mm | |
| 5 | Nhóm 1 – mẫu 3 | x3 | 25 | mm | |
| 6 | Nhóm 1 – mẫu 4 | x4 | 25 | mm | |
| 7 | Nhóm 1 – mẫu 5 | x5 | 25 | mm | |
| 8 | Nhóm 2 – mẫu 1 | x6 | 25 | mm | |
| 9 | Nhóm 2 – mẫu 2 | x7 | 25 | mm | |
| 10 | Nhóm 2 – mẫu 3 | x8 | 25,02 | mm | |
| 11 | Nhóm 2 – mẫu 4 | x9 | 25 | mm | |
| 12 | Nhóm 2 – mẫu 5 | x10 | 25 | mm | |
| 13 | Nhóm 3 – mẫu 1 | x11 | 25,01 | mm | |
| 14 | Nhóm 3 – mẫu 2 | x12 | 25,01 | mm | |
| 15 | Nhóm 3 – mẫu 3 | x13 | 25 | mm | |
| 16 | Nhóm 3 – mẫu 4 | x14 | 25 | mm | |
| 17 | Nhóm 3 – mẫu 5 | x15 | 25 | mm | |
| 18 | Nhóm 4 – mẫu 1 | x16 | 25,01 | mm | |
| 19 | Nhóm 4 – mẫu 2 | x17 | 24,99 | mm | |
| 20 | Nhóm 4 – mẫu 3 | x18 | 25 | mm | |
| 21 | Nhóm 4 – mẫu 4 | x19 | 24,99 | mm | |
| 22 | Nhóm 4 – mẫu 5 | x20 | 24,99 | mm | |
| 23 | Nhóm 5 – mẫu 1 | x21 | 24,99 | mm | |
| 24 | Nhóm 5 – mẫu 2 | x22 | 25 | mm | |
| 25 | Nhóm 5 – mẫu 3 | x23 | 24,99 | mm | |
| 26 | Nhóm 5 – mẫu 4 | x24 | 25,01 | mm | |
| 27 | Nhóm 5 – mẫu 5 | x25 | 25 | mm | |
| 28 | Nhóm 6 – mẫu 1 | x26 | 25 | mm | |
| 29 | Nhóm 6 – mẫu 2 | x27 | 24,98 | mm | |
| 30 | Nhóm 6 – mẫu 3 | x28 | 25 | mm | |
| 31 | Nhóm 6 – mẫu 4 | x29 | 25 | mm | |
| 32 | Nhóm 6 – mẫu 5 | x30 | 25 | mm |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 33 | X̄ nhóm 1 | m1 | 25 | mm | |
| 34 | X̄ nhóm 2 | m2 | 25 | mm | |
| 35 | X̄ nhóm 3 | m3 | 25 | mm | |
| 36 | X̄ nhóm 4 | m4 | 25 | mm | |
| 37 | X̄ nhóm 5 | m5 | 25 | mm | |
| 38 | X̄ nhóm 6 | m6 | 25 | mm | |
| 39 | R nhóm 1 | R1 | 0,011 | mm | |
| 40 | R nhóm 2 | R2 | 0,021 | mm | |
| 41 | R nhóm 3 | R3 | 0,012 | mm | |
| 42 | R nhóm 4 | R4 | 0,023 | mm | |
| 43 | R nhóm 5 | R5 | 0,019 | mm | |
| 44 | R nhóm 6 | R6 | 0,024 | mm | |
| 45 | X̿ (trung bình chung) | X̿ | 25 | mm | |
| 46 | R̄ | R̄ | 0,0183 | mm | |
| 47 | σ trong nhóm | σw | 0,00788 | mm | σ = R̄/d2 |
| 48 | σ tổng (mẫu) | σo | 0,00754 | mm | |
| 49 | Cp | Cp | 2,11 | Cp = (USL − LSL)/6σw | |
| 50 | Cpk | Cpk | 2,1 | Cpk = min(USL − X̿, X̿ − LSL)/3σw | |
| 51 | Pp | Pp | 2,21 | ||
| 52 | Ppk | Ppk | 2,2 | ||
| 53 | Cpk ≥ 1,33 (sản xuất ổn định) | Kiểm tra | ĐẠT | ||
| 54 | Ppk ≥ 1,67 (PPAP) | Kiểm tra | ĐẠT | ||
| 55 | Tỉ lệ lỗi dự kiến | ppm | 0,00023 | ppm | Theo phân bố chuẩn, σw |
| 56 | UCL biểu đồ X̄ | UX | 25,01 | mm | UCL = X̿ + A2·R̄ |
| 57 | LCL biểu đồ X̄ | LX | 24,99 | mm | LCL = X̿ − A2·R̄ |
| 58 | UCL biểu đồ R | UR | 0,0388 | mm | UCL = D4·R̄ (LCL = 0) |
| 59 | Mọi X̄ nhóm nằm trong giới hạn kiểm soát | Kiểm tra | ĐẠT | ||
| 60 | Mọi R nằm dưới UCL_R | Kiểm tra | ĐẠT |
Áp dụng thực tế và lưu ý
Chỉ tính Cpk khi quá trình ổn định: mọi điểm nằm trong giới hạn kiểm soát (hai dòng Kiểm tra cuối). Quá trình chưa ổn định thì Cpk không có ý nghĩa dự báo.
Theo AIAG nên dùng ít nhất 25 nhóm (≥ 100 giá trị) cho nghiên cứu chính thức; 30 giá trị chỉ đủ đánh giá sơ bộ.
Nếu KHÔNG ĐẠT vì Cpk thấp nhưng Cp cao: quá trình bị lệch tâm, chỉnh offset dao/chương trình là đủ. Nếu Cp cũng thấp: phải giảm dao động (đồ gá, dao, vật liệu, phương pháp) hoặc tăng kiểm tra 100 % tạm thời.
Đặc tính đặc biệt (ký hiệu SC/CC trên bản vẽ) phải có SPC ghi trong kế hoạch kiểm soát, kèm kế hoạch phản ứng khi điểm vượt giới hạn; liên kết với PFMEA.
Lỗi hay gặp: dùng giới hạn dung sai làm giới hạn kiểm soát; trộn dữ liệu của nhiều máy/đồ gá vào một biểu đồ.