Giải thích chi tiết: Lực kẹp cần thiết và cơ cấu kẹp
Bài toán dùng để làm gì
Lực cắt khi phay, khoan, tiện luôn muốn đẩy phôi trượt hoặc xoay. Bài toán tính lực kẹp cần thiết có xét đến các hệ số an toàn, sau đó kiểm tra cơ cấu kẹp: nếu là vít vặn tay thì lực tay tạo ra đủ không; nếu là xi lanh khí nén thì phải chọn đường kính bao nhiêu.
Hình dung đơn giản
Kiến thức nền cần có
Đọc lại các mục sau ở Chương 0 nếu chưa nắm chắc: 0.3 lực · 0.4 mô-men · 0.7 hệ số an toàn · 0.10 ma sát · 0.15 áp suất
Các đại lượng và lấy số liệu ở đâu
| Ký hiệu | Ý nghĩa | Đơn vị | Lấy số liệu ở đâu |
|---|---|---|---|
| cs | Trường hợp chịu lực: lực cắt song song mặt tì / lực cắt ngược chiều lực kẹp / mô-men cắt quanh trục (mâm cặp) | – | Vẽ sơ đồ lực trên phiếu nguyên công |
| P | Lực cắt | N | Lấy Fc từ GC01 (tiện), GC02 (phay), lực chạy dao Ff từ GC03 (khoan) |
| Mc | Mô-men cắt | Nm | Từ GC02/GC03 |
| D, nc | Đường kính kẹp tại chấu, số chấu | mm, – | Mâm cặp thực tế |
| f1, f2 | Hệ số ma sát tại mặt tì và tại mỏ kẹp | – | Sổ tay đồ gá: mặt phẳng tinh 0,1–0,15; chốt tì khía 0,3–0,7; mỏ kẹp khía 0,3–0,5 |
| K0…K6 | Các hệ số an toàn thành phần (chung, thô/tinh, dao mòn, cắt gián đoạn, kẹp tay, vị trí tay vặn, mô-men lật) | – | Bảng hệ số trong sổ tay đồ gá (Trần Văn Địch); ghi chú cạnh từng ô |
| Q, L | Lực tay công nhân và chiều dài tay vặn | N, mm | Công thái học: 100–150 N; bản vẽ tay vặn |
| d, Pr, μ, r1, fe | Đường kính ren, bước ren, ma sát ren, bán kính và ma sát mặt tì đầu vít | mm, – | Bảng ren ISO; ma sát thép–thép có dầu ≈ 0,15 |
| p, η, ik | Áp suất khí, hiệu suất xi lanh, tỉ số khuếch đại của đòn bẩy/chêm | bar, – | Áp suất khí nhà xưởng (thường 5–6 bar, tính theo mức thấp nhất); catalogue SMC/Festo; bản vẽ cơ cấu |
Xây dựng công thức từng bước
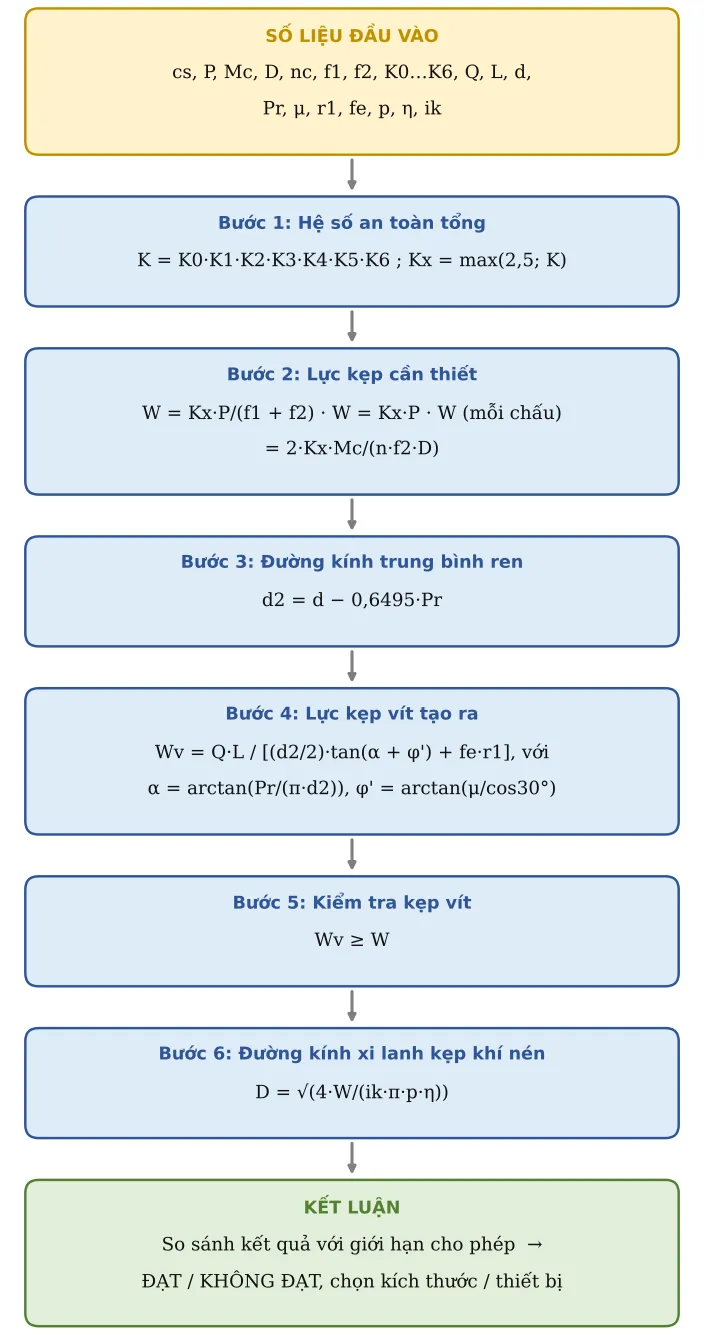
Công thức tổng quát không "từ trên trời rơi xuống": nó được ghép từ những công thức con đơn giản. Đi lần lượt từng bước:
Bước 1. Hệ số an toàn tổng
Nhân tất cả các hệ số thành phần. Nếu kết quả nhỏ hơn 2,5 thì vẫn lấy 2,5 cho chắc chắn.
K = K0·K1·K2·K3·K4·K5·K6 ; Kx = max(2,5; K)
Bước 2. Lực kẹp cần thiết
Tùy trường hợp: lực cắt trượt ngang thì cả mặt tì lẫn mỏ kẹp cùng chống trượt bằng ma sát; lực cắt ngược chiều kẹp thì lực kẹp phải thắng thẳng lực cắt; mô-men quay phôi trong mâm cặp thì ma sát các chấu phải giữ mô-men.
W = Kx·P/(f1 + f2) · W = Kx·P · W (mỗi chấu) = 2·Kx·Mc/(n·f2·D)
Bước 3. Đường kính trung bình ren
Lực trên vít truyền qua mặt ren tại đường kính trung bình.
d2 = d − 0,6495·Pr
Bước 4. Lực kẹp vít tạo ra
Mô-men tay Q·L phải thắng ma sát trên ren (góc xoắn ren α cộng góc ma sát φ') và ma sát ở mặt tì đầu vít.
Wv = Q·L / [(d2/2)·tan(α + φ') + fe·r1], với α = arctan(Pr/(π·d2)), φ' = arctan(μ/cos30°)
Bước 5. Kiểm tra kẹp vít
Lực vít tạo ra phải lớn hơn hoặc bằng lực kẹp cần.
Wv ≥ W
Bước 6. Đường kính xi lanh kẹp khí nén
Lực xi lanh = áp suất × diện tích piston × hiệu suất, nhân thêm tỉ số đòn bẩy. Đảo ngược để tìm đường kính (p tính bằng MPa = bar × 0,1).
D = √(4·W/(ik·π·p·η))
Lời giải mẫu từng bước (số liệu mẫu của công cụ tính ở đầu trang)
Bước A – Số liệu đầu vào (ô vàng của công cụ tính). Đây là bộ số ví dụ có sẵn; khi làm thật bạn thay bằng số của mình:
| TT | Đại lượng | Ký hiệu | Giá trị | Đơn vị | Ghi chú / nguồn |
|---|---|---|---|---|---|
| 1 | Trường hợp | cs | Lực cắt song song mặt tì (chống trượt) | ||
| 2 | Lực cắt | P | 1 500 | N | Lấy Fc từ sheet tiện/phay |
| 3 | Mô-men cắt | Mc | 20 | Nm | |
| 4 | Đường kính kẹp (chấu) | D | 60 | mm | |
| 5 | Số chấu | nc | 3 | ||
| 6 | Hệ số ma sát mặt tì f1 | f1 | 0,3 | Mặt phẳng tinh 0,1–0,15; chốt tì khía 0,3–0,7 | |
| 7 | Hệ số ma sát mỏ kẹp f2 | f2 | 0,3 | Mỏ kẹp khía 0,3–0,5 | |
| 8 | K0 – hệ số an toàn chung | K0 | 1,5 | ||
| 9 | K1 – gia công thô 1,2 / tinh 1,0 | K1 | 1,2 | ||
| 10 | K2 – lực cắt tăng do dao mòn 1,0–1,9 | K2 | 1,3 | ||
| 11 | K3 – cắt gián đoạn 1,2 | K3 | 1,2 | ||
| 12 | K4 – kẹp tay 1,3 / cơ khí hóa 1,0 | K4 | 1 | ||
| 13 | K5 – vị trí tay vặn thuận lợi 1,0 / khó 1,2 | K5 | 1 | ||
| 14 | K6 – có mô-men làm quay phôi 1,0–1,5 | K6 | 1 | ||
| 18 | Lực tay | Q | 150 | N | Tay vặn 100–150 N |
| 19 | Cánh tay đòn | L | 150 | mm | |
| 20 | Đường kính ren | d | 12 | mm | |
| 21 | Bước ren | Pr | 1,75 | mm | |
| 22 | Hệ số ma sát ren | μ | 0,15 | ||
| 23 | Bán kính ma sát mặt tì đầu vít | r1 | 4 | mm | |
| 24 | Hệ số ma sát mặt tì đầu vít | fe | 0,15 | ||
| 28 | Áp suất khí | p | 5 | bar | |
| 29 | Hiệu suất xi lanh | η | 0,85 | ||
| 30 | Tỉ số khuếch đại cơ cấu (đòn bẩy/chêm) | ik | 3 | Kẹp trực tiếp 1; đòn bẩy 2–4; chêm/khuỷu 5–10 |
Bước B – Tính lần lượt (web tự tính, bạn có thể bấm tay để kiểm tra lại). Dòng xanh lá là kết quả chính:
| TT | Đại lượng | Ký hiệu | Kết quả | Đơn vị | Công thức / cách tính |
|---|---|---|---|---|---|
| 15 | Hệ số K | K | 2,81 | K = K0·K1·K2·K3·K4·K5·K6 (K ≥ 2,5) | |
| 16 | Hệ số K dùng tính | Kx | 2,81 | ||
| 17 | LỰC KẸP CẦN THIẾT | W | 7 020 | N | W = K·P/(f1+f2) · W = K·P · W (mỗi chấu) = 2K·Mc/(n·f·D) |
| 25 | Đường kính trung bình ren | d2 | 10,86 | mm | |
| 26 | Lực kẹp tạo ra | Wv | 12 293 | N | W = Q·L / [rtb·tan(α + φ') + f·r1] |
| 27 | Kẹp ren vít đủ lực | Kiểm tra | ĐẠT | ||
| 31 | Đường kính xi lanh tối thiểu | Dk | 83,73 | mm | D = √(4W/(i·π·p·η)) |
Áp dụng thực tế và lưu ý
Chọn xi lanh theo catalogue có đường kính tiêu chuẩn lớn hơn kế tiếp (ví dụ tính được 83,7 mm → chọn Ø100).
Tính với áp suất khí THẤP nhất trong xưởng (lúc nhiều máy cùng chạy), không phải áp suất đặt ở máy nén.
Lực kẹp nên hướng vào mặt tì chính và đặt càng gần vùng cắt càng tốt để phôi không bị rung, bị cong.
Nếu KHÔNG ĐẠT với kẹp vít: tăng cỡ ren, dài tay vặn, dùng đòn bẩy, hoặc thêm chặn cứng (vấu chặn) để lực cắt đè vào chặn thay vì chỉ dựa vào ma sát.
Đồ gá hàn robot: lực kẹp còn phải chống co ngót khi hàn, kẹp quá mạnh có thể gây ứng suất dư và cong sau khi tháo. Ghi lực kẹp/áp suất khí vào hướng dẫn công việc và PFMEA (rủi ro: tụt áp → phôi xê dịch).